English
 中文简体

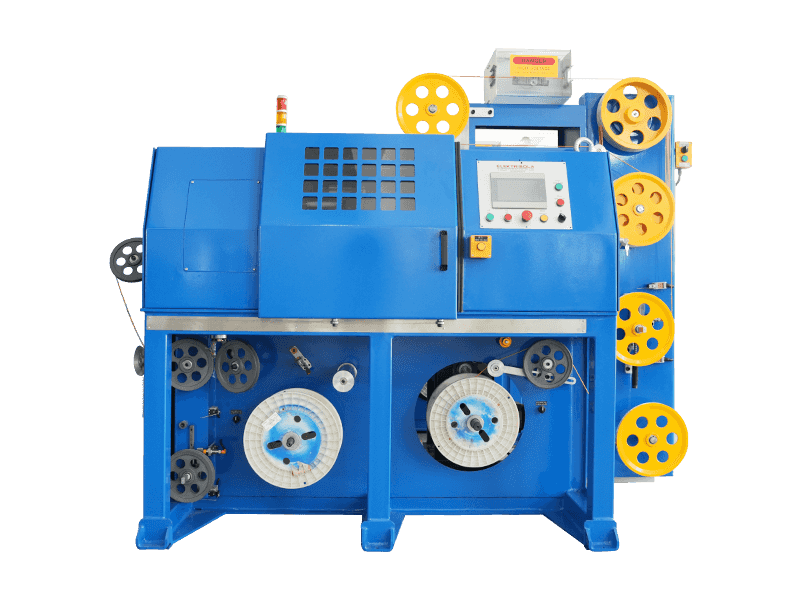
এক্সট্রুশন মেশিনের সঠিক এবং যুক্তিসঙ্গত ব্যবহার, মেশিনটি সম্পূর্ণ কার্যকর হতে পারে, একটি ভাল কাজের অবস্থা বজায় রাখতে পারে এবং মেশিনের আয়ু বাড়াতে পারে।
একটি স্ক্রু এক্সট্রুডার, মেশিন ইনস্টলেশন, সমন্বয়, কমিশনিং, অপারেশন, রক্ষণাবেক্ষণ, এবং লিঙ্কগুলির একটি সিরিজ মেরামত সহ, প্রধানত ড্রাইভ মোটর এবং রিডাকশন গিয়ার ইনস্টলেশনে একটি সাধারণ মেশিন রয়েছে। কিন্তু কাজের স্ক্রু এক্সট্রুডার সিস্টেম একটি এক্সট্রুশন সিস্টেম, কিন্তু অনন্য বৈশিষ্ট্য, বিশেষ মনোযোগ একটি স্ক্রু এক্সট্রুডার দ্বারা চিহ্নিত করা উচিত.
মেশিন ইনস্টলেশন, সামঞ্জস্য, এবং পরীক্ষা মেশিনগুলি সাধারণত এক্সট্রুশন মেশিন নির্দেশাবলীতে ব্যবহৃত হয় স্পষ্টভাবে সংজ্ঞায়িত করা হয়, এক্সট্রুডার পরিচালনার এই পদ্ধতিটি নিম্নরূপ সংক্ষিপ্ত করা হয়:
অপারেটরকে অবশ্যই তাদের নিজস্ব এক্সট্রুডারের কাঠামোগত বৈশিষ্ট্যগুলির অপারেশনের সাথে পরিচিত হতে হবে, বিশেষত, স্ক্রুটির কাঠামোগত বৈশিষ্ট্যগুলিকে সঠিকভাবে উপলব্ধি করতে, হিটিং এবং নিয়ন্ত্রণ যন্ত্রের বৈশিষ্ট্যগুলি, কুলিং বৈশিষ্ট্যগুলির নাক সমাবেশ এবং এর মতো, এক্সট্রুশন প্রক্রিয়ার শর্তগুলিকে সঠিকভাবে উপলব্ধি করার জন্য, মেশিনটি পরিচালনা করার অধিকার।
বিভিন্ন প্লাস্টিকের এক্সট্রুশন অপারেশন পদ্ধতি একই নয়, তবে তাদের মিল রয়েছে। একই এক্সট্রুশন পদ্ধতিতে বিভিন্ন পণ্য প্রবর্তন করা হয়েছে এবং নিম্নলিখিত ক্রিয়াকলাপগুলিতে মনোযোগ দেওয়া উচিত।
1, প্রস্তুতিমূলক কাজ আগে
(1) প্লাস্টিক এক্সট্রুশন জন্য. কাঁচামালগুলি শুকানোর জন্য প্রয়োজনীয় প্রয়োজনীয়তাগুলি পূরণ করবে এবং যদি প্রয়োজন হয় তবে আরও শুকানোর প্রয়োজন। এবং গলদা সমষ্টি এবং যান্ত্রিক অমেধ্য অপসারণ করার জন্য উপাদান sieved ছিল.
(2) পানি, বিদ্যুৎ, গ্যাসের যন্ত্রপাতি পরীক্ষা করুন এবং প্রতিটি সিস্টেম স্বাভাবিক আছে, নিশ্চিত করুন যে জল, এবং গ্যাস প্রবাহ, ফুটো না হয়, বৈদ্যুতিক সিস্টেম স্বাভাবিক, গরম করার সিস্টেম, তাপমাত্রা নিয়ন্ত্রণ, এবং বিভিন্ন যন্ত্র কাজ করছে এবং নির্ভরযোগ্য; অক্জিলিয়ারী এয়ার ড্রায়ার কম গতির পরীক্ষা অপারেশন, ডিভাইসটি সঠিকভাবে কাজ করছে কিনা তা পর্যবেক্ষণ করুন; ভ্যাকুয়াম শেপিং টেবিল শুরু করুন, কাজ পর্যবেক্ষণ করবেন কিনা; বিভিন্ন সরঞ্জাম তৈলাক্তকরণে পিচ্ছিল অংশ। ত্রুটি পাওয়া গেলে অবিলম্বে অপসারণ।
(3) ইনস্টল হেড এবং ক্যালিব্রেটর. পণ্যের বৈচিত্র্য, আকার এবং মাথার আকারের উপর নির্ভর করে নির্বাচিত। নিম্নলিখিত ক্রম প্রধান ইনস্টল করা হবে.
① নাক একসাথে মাপসই করা উচিত, পুরো এক্সট্রুডারে মাউন্ট করা।
② প্রাক্তন হেড অ্যাসেম্বলিটি পেইন্ট করার সময় গ্রীস মুছে ফেলবে, গহ্বরের পৃষ্ঠের বাম্প, স্ক্র্যাচ বা মরিচা আছে কিনা তা সাবধানে পরীক্ষা করুন, প্রয়োজনীয় পলিশ তৈরি করুন এবং তারপর সিলিকন তেল প্রবাহ পথের একটি স্তর দিয়ে আবরণ করুন।
③ পর্যায়ক্রমে প্রতিটি হেড প্লেট একত্রিত হয়, বল্টুর থ্রেডগুলি উচ্চ-তাপমাত্রার গ্রীস দিয়ে লেপা হয়, তারপর বোল্ট এবং ফ্ল্যাঞ্জকে শক্ত করে।
④ ছিদ্রযুক্ত প্লেট ফ্ল্যাশ ছাড়াই ছিদ্রযুক্ত প্লেট টিপে তা নিশ্চিত করার জন্য হেড ফ্ল্যাঞ্জের মধ্যে স্থাপন করা হয়। আগে সমন্বয় করা উচিত
⑤ কাপলিং হেড এবং এক্সট্রুডার ডাই ফ্ল্যাঞ্জ বোল্টগুলিকে আঁটসাঁট না করে অনুভূমিক অবস্থান বেঁধে, উপলব্ধ বর্গক্ষেত্রের মাথা স্তরের বৈঠকের স্তর সামঞ্জস্য করুন, বৃত্তাকার মাথার আকৃতি মডেলটি নীচের পৃষ্ঠের সমতলকরণের মাথা দ্বারা একটি রেফারেন্স হিসাবে সোলেড পৃষ্ঠকে রাখে।
⑥ টাইট কানেকশন ফ্ল্যাঞ্জ বোল্ট, হেড ফাস্টেনিং বল্টকে শক্ত করুন, হিটিং কয়েল এবং একটি থার্মোকল ইনস্টল করুন এবং মাথার সাথে ঘনিষ্ঠ যোগাযোগে বাইরের পৃষ্ঠে হিটিং কয়েলের দিকে মনোযোগ দিন।
⑦ ইনস্টলেশন ক্যালিব্রেটর এবং অবস্থান সামঞ্জস্য করুন, কেন্দ্ররেখা হোস্ট পরীক্ষা করে এবং ক্যালিব্রেটরটি ট্র্যাক্টরের সাথে সারিবদ্ধ হয়। সামঞ্জস্য করার পরে, ফিক্সিং বোল্টগুলিকে শক্ত করুন। প্রতিটি ক্যালিব্রেটরের পাইপ এবং টিউব সংযোগ করা।
⑧ নাক গরম করার ক্ষমতা, জেন অভিন্ন গরম তাপমাত্রা চালু. হপার এবং গিয়ারবক্স কুলিং ওয়াটার পাম্প ইনলেট এবং নিষ্কাশন ভালভ নীচে খুলুন। যখন প্রতিটি গরম করার তাপমাত্রার তাপমাত্রা 140 ℃ এ সামঞ্জস্য করা হয়, তখন তাপ থাকে যতক্ষণ না তাপমাত্রা 140 ℃ 30-40 মিনিটে বৃদ্ধি পায় এবং তারপর তাপমাত্রা স্বাভাবিক উৎপাদনের তাপমাত্রায় উত্থাপিত হয়। যতক্ষণ না তাপমাত্রা পছন্দসই তাপমাত্রায় স্বাভাবিক উৎপাদনে না যায়, তারপরে প্রায় 10 মিনিট ধরে রাখুন, যাতে মেশিনের তাপমাত্রার প্রতিটি অংশ উত্পাদন শুরু করার আগে স্থিতিশীল হয়। মডেল এক্সট্রুডার এবং প্লাস্টিকের কাঁচামালের জাতগুলির উপর নির্ভর করে নিরোধকের দৈর্ঘ্য পরিবর্তিত হয়। ইনকিউবেশন পিরিয়ড মেশিনের ভিতরে এবং বাইরে একটি সামঞ্জস্যপূর্ণ তাপমাত্রা তৈরি করার সময়, তাই মিটার নির্দেশ করে যে তাপমাত্রা প্রয়োজনীয় তাপমাত্রায় পৌঁছেছে, যখন প্রকৃত তাপমাত্রা কম ছিল, এই সময়ে যদি উপাদানটিকে এক্সট্রুশন মেশিনে রাখা হয় কারণ প্রকৃত তাপমাত্রা খুব কম, উপাদানের গলিত সান্দ্রতা খুব বড়, এটি অক্ষীয় বল ওভারলোড এবং মেশিনের ক্ষতি করবে।
⑨ ব্যবহারের জন্য প্রস্তুত করতে ব্যবহৃত কাঁচামালের হপারে বুট হবে।
2, বুট
(1) তাপস্থাপক পরে চালু করা যেতে পারে, বাঁক এবং এক্সট্রুশন মেশিনের আগে তাপ সম্প্রসারণে বোল্ট মাথার পার্থক্য দূর করতে আবারও ফ্ল্যাঞ্জ বোল্টগুলিকে আরও শক্ত করা উচিত, বোল্টের মাথার ক্রমটি টাইট কোণ শক্ত করা হয়, অভিন্ন হতে বাধ্য হয় ʱ?? হেড ফ্ল্যাঞ্জ বাদাম শক্ত করার সময়, এটি প্রায় ইলাস্টিক সামঞ্জস্যপূর্ণ প্রয়োজন, অন্যথায় চালানোর জন্য প্রত্যাশিত।
(2) পাওয়ার, "প্রস্তুত বুট" বোতাম দ্বারা নির্বাচিত, "চালু" বোতাম দ্বারা অনুসরণ করা, তারপর ধীরে ধীরে স্ক্রু গতি সমন্বয় গাঁট স্ক্রু গতি ধীর শুরু ঘোরান। তারপর ধীরে ধীরে ত্বরান্বিত, যখন একটি ছোট পরিমাণ ফিড. খাওয়ানোর সময় হোস্ট নির্দেশক অ্যামিটার এবং বিভিন্ন সূচক মাথার ক্ষেত্রে পরিবর্তনের প্রতি গভীর মনোযোগ দিন। স্ক্রু টর্ক লাল চিহ্নের বেশি হওয়া উচিত নয় (সাধারণত 65% -75% টর্ক টেবিল)। প্লাস্টিক প্রোফাইল এক্সট্রুড করার আগে, কাঁচামাল এবং আঘাতের কারণে উদ্ভূত অন্যান্য কারণে বোল্টগুলি টানা বা ভেজা বাল্বকে আটকানোর জন্য কোনও ব্যক্তি ডাইয়ের সামনে দাঁড়াতে পারবেন না। প্লাস্টিক এক্সট্রুশন মাথা থেকে মারা যায়, এটি এক্সট্রুডেটকে ধীরে ধীরে ঠান্ডা করে এবং কাঙ্খিত ট্র্যাকশন ডিভাইস এবং স্টেরিওটাইপগুলি মারা যায় এবং এই ডিভাইসগুলি শুরু করে। তারপর নির্দেশিত মান নিয়ন্ত্রণ যন্ত্র এবং extruded পণ্য প্রয়োজনীয়তা অনুযায়ী. প্রতিটি বিভাগ সেই অনুযায়ী সামঞ্জস্য করা হবে যাতে পুরো এক্সট্রুশন অপারেশন স্বাভাবিক অবস্থায় থাকে। এবং, যদি প্রয়োজন হয় একটু উপাদান যোগ করুন, একটি টুইন-স্ক্রু এক্সট্রুডার ফিড ডোজ সমানভাবে ধ্রুবক বেগ ব্যবহার.
(3) যখন ডিসচার্জ ডাই ইউনিফর্ম হয় এবং প্লাস্টিকের পছন্দসই ট্র্যাকশন থাকে তখন একটি ভাল মানুষ ক্যালিব্রেটর হতে পারে। Plasticized empirically প্রয়োজন পরিমাণ নির্ধারণ, এক্সট্রুশন উপাদান সাধারণ চেহারা দ্বারা বিচার করা যেতে পারে যে চকচকে পৃষ্ঠ, কোন অমেধ্য, কোন ফেনা, কোক উপাদান, এবং রঙ, হ্যান্ড আউট উপাদান একটি নির্দিষ্ট পরিমাণ নিচে চেপে burrs, nicks প্রদর্শিত হয় না, একটি নির্দিষ্ট নমনীয়তা আছে, এই সময় প্লাস্টিক উপকরণ একটি ভাল বিবরণ. যদি প্লাস্টিকাইজিং স্ক্রু গতির সমন্বয় খারাপ, ব্যারেল এবং মাথার তাপমাত্রার জন্য উপযুক্ত হতে পারে যতক্ষণ না এটি প্রয়োজনীয়তা পৌঁছায়।
(4) এক্সট্রুশন প্রক্রিয়ায়, প্রক্রিয়াটির জন্য স্বাভাবিক বিভিন্ন প্রক্রিয়া পরামিতিগুলির পর্যায়ক্রমিক পরিদর্শন করা উচিত এবং প্রক্রিয়া শীটগুলি পূরণ করা উচিত। মান পরিদর্শন মান পণ্য প্রোফাইল দ্বারা গুণমান পরিদর্শন, সমস্যা চিহ্নিত করা, এবং সময়মত সংশোধনমূলক ব্যবস্থা নেওয়া।
3. থামুন
(1) খাওয়ানো বন্ধ করুন, প্লাস্টিকের এক্সট্রুশন মেশিনের ভিতরে জ্বলন্ত স্ক্রু উন্মুক্ত হলে, পাওয়ার সিলিন্ডার এবং মাথা বন্ধ করুন এবং গরম করা বন্ধ করুন।
(2) এক্সট্রুডার এবং অক্জিলিয়ারী পাওয়ার সাপ্লাই বন্ধ করুন, স্ক্রু এবং সহায়ক সরঞ্জাম বন্ধ করুন।
(3) শিরোনাম কাপলিং flanges, disassembly handpiece. ছিদ্রযুক্ত প্লেটের বিভিন্ন অংশ এবং নাক পরিষ্কার করুন। নাকের অভ্যন্তরীণ পৃষ্ঠের ক্ষতি রোধ করতে, আইনের মধ্যে অবশিষ্ট উপাদানের নাকে ইস্পাত প্রয়োগ করা হয়, ইস্পাত পরিষ্কার হয়ে যায় এবং তারপরে নাকে প্লাস্টিকের সাথে লেগে থাকার জন্য স্যান্ডপেপার ব্যবহার করে নাকে গ্রাইন্ডিং এবং পলিশিং ছাড়াও তেল বা সিলিকন অ্যান্টি-রাস্ট দিয়ে লেপা।
(4) স্ক্রু এবং ব্যারেল অপসারণ, মাথা সরানোর পরে, হোস্ট পুনরায় চালু করুন, প্লাস উপাদান (বা ভাঙা উপাদান) বন্ধ করুন, স্ক্রু এবং ব্যারেল ধুয়ে ফেলুন, তারপর পরিধান কমাতে কম-গতির (sr/মিনিট বা তাই) পছন্দটি স্ক্রু করুন। পাউডার এক্সট্রুশনে সম্পূর্ণরূপে গুঁড়ো হয়ে বন্ধ হওয়ার প্রত্যাশিত, ফিড খাঁড়ি এবং নিষ্কাশন পোর্ট থেকে উপলব্ধ সংকুচিত বায়ু বারবার উড়িয়ে দেয় অবশিষ্ট বৃক্ষ এবং গুঁড়া যতক্ষণ না ব্যারেল কোন অবশিষ্ট উপাদান না থাকে পরে স্ক্রু গতি শূন্য হয়ে যায়, এক্সট্রুডার বন্ধ করুন, প্রধান বিদ্যুৎ সরবরাহ বন্ধ করুন এবং মোট ভালভের ঠান্ডা জল।
(5) প্রকল্পের নিরাপত্তার দিকে মনোযোগ দেওয়া উচিত: বিদ্যুৎ, তাপ, হ্যান্ডলিং এবং অন্যান্য ঘূর্ণায়মান যন্ত্রপাতি এবং ভারী উপাদান। এটি উত্তোলন সরঞ্জাম, সমাবেশ এবং disassembly নাক, এবং স্ক্রু এক্সট্রুডার মেশিনের মধ্যে অন্যান্য ভারী উপাদান দিয়ে সজ্জিত করা আবশ্যক, উত্পাদন নিরাপত্তা নিশ্চিত করতে.
6, এক্সট্রুশন মেশিন রক্ষণাবেক্ষণ
স্ক্রু এক্সট্রুশন সিস্টেম রুটিন রক্ষণাবেক্ষণ ব্যবহার করে এবং নিয়মিত রক্ষণাবেক্ষণ রক্ষণাবেক্ষণের জন্য দুটি উপায়।
(1) রুটিন রক্ষণাবেক্ষণ একটি রুটিন, এটি কাজের সরঞ্জাম অপারেশনের জন্য হিসাব করে না, সাধারণত বুট করার সময় করা হয়। মেশিন পরিষ্কার করা, সমস্ত চলমান যন্ত্রাংশ লুব্রিকেটিং, সহজে-আলগা স্ক্রু বেঁধে রাখা সদস্য, সময়মত পরিদর্শন, মোটর সামঞ্জস্য করা, নিয়ন্ত্রণ যন্ত্র, কাজের অংশ এবং লাইনগুলিতে মনোযোগ দিন।
(2) নিয়মিত রক্ষণাবেক্ষণ ক্রমাগত অপারেশন সাধারণত হয় 2500-5000h এক্সট্রুডার মেশিন বন্ধ পরে মেশিন পরিদর্শন, পরিমাপ, পরিধান জন্য প্রধান উপাদান সনাক্তকরণের বিচ্ছিন্নকরণ প্রয়োজন, প্রতিস্থাপন পরিধান অংশ একটি পূর্বনির্ধারিত সীমা পৌঁছেছেন, ক্ষতিগ্রস্ত অংশ মেরামত.
(3) স্ক্রু এবং জেন ঘূর্ণিত চুল এড়াতে, খালি মেশিন চালানোর অনুমতি দেয় না।
(4) অপারেশন চলাকালীন এক্সট্রুশন মেশিন যদি অস্বাভাবিক শব্দ হয়, অবিলম্বে পরিদর্শন বা মেরামতের জন্য বন্ধ করুন।
(5) স্ক্রু এবং ব্যারেলের ক্ষতি এড়াতে ধাতু বা অন্যান্য ধ্বংসাবশেষ হপারে পড়া থেকে প্রতিরোধ করুন। পিপা মধ্যে লোহার ধ্বংসাবশেষ প্রতিরোধ করতে, ব্যারেল স্তন্যপান মুখ মাউন্ট চৌম্বক উপাদান বা চৌম্বক প্লেন মধ্যে উপাদান খাওয়ানো হতে পারে ধ্বংসাবশেষ উপাদান পতনশীল প্রতিরোধ করার জন্য আগাম স্ক্রীন করা আবশ্যক.
(6) নোট করুন যে একটি পরিষ্কার পরিবেশের উত্পাদন, আবর্জনাকে ফিল্টার প্লেট উপাদান দূষণে আটকে রাখে, পণ্যের ফলন এবং গুণমানকে প্রভাবিত করে এবং প্রতিরোধের নাক বৃদ্ধি করে।
(7) যখন এক্সট্রুডারগুলি অ্যান্টি-রাস্ট ব্যবহার বন্ধ করতে বেশি সময় নেয় তখন কাজের পৃষ্ঠের স্ক্রু, জেন, নাক এবং আরও কিছুতে গ্রীস দিয়ে প্রলেপ দেওয়া উচিত। ছোট স্ক্রুগুলিকে বাতাসে স্থগিত করা উচিত বা একটি বিশেষ কাঠের বাক্সে স্থাপন করা উচিত এবং কাঠের সাথে প্যাড স্তরে রাখা উচিত, যাতে স্ক্রু বিকৃতি বা বাধা না হয়।
(8) পর্যায়ক্রমিক ক্রমাঙ্কন তাপমাত্রা নিয়ন্ত্রণ যন্ত্র, এর সঠিকতা এবং সংবেদনশীলতা সমন্বয় নিয়ন্ত্রণ পরীক্ষা করুন।
(9) এক্সট্রুডার গিয়ারবক্স রক্ষণাবেক্ষণ এবং সাধারণ স্ট্যান্ডার্ড রিডুসার একই। প্রধানত গিয়ার, বিয়ারিং এবং অন্যান্য পরিধান এবং ব্যর্থতার শর্তগুলি পরীক্ষা করতে। ম্যানুয়াল গিয়ারবক্সে মেশিন তেলের ব্যবহার নির্দিষ্ট করা উচিত, তেলের সাথে যোগদানের জন্য তেল স্তরের বিধান অনুসারে, তেল খুব কম, তৈলাক্তকরণ বিপরীত হয় না, অংশের জীবন হ্রাস পায়; অত্যধিক তেল, তাপ একটি বড়, বহু-শক্তি, তেল এবং সহজ রূপান্তর, এছাড়াও তৈলাক্তকরণ ব্যর্থতা, অংশ ক্ষতি পরিণতি করে তোলে. লুব্রিকেন্টের পরিমাণ নিশ্চিত করতে গিয়ারবক্স তেল ছিটানোর সাইটগুলি সিল (রিং) প্রতিস্থাপন করা উচিত।
(10) কুলিং ওয়াটার পাইপ সাবসিডিয়ারি এক্সট্রুডারের ভিতরের প্রাচীর সহজেই বহিরাগত ক্ষয়কারী মরিচাকে ফুরায়। রক্ষণাবেক্ষণটি সাবধানে পরীক্ষা করা উচিত, স্কেলটি পাইপলাইনকেও আটকে রাখতে পারে, শীতল প্রভাবে পৌঁছাতে পারে এবং গুরুতর ক্ষয় লিক হতে পারে, পরিষ্কার এবং ক্ষয়কে শীতল করার ব্যবস্থার যত্ন নেওয়া উচিত।
ডিসি মোটর ব্রাশ পরিধান এবং এক্সপোজার পরীক্ষা করার জন্য ড্রাইভ স্ক্রুটির (11) ঘোরানো হয় যদি মোটরের নিরোধক প্রতিরোধের মান নিয়মিতভাবে একটি পূর্বনির্ধারিত মান বা তার বেশি পরিমাপ করা উচিত। উপরন্তু, তারের পরীক্ষা করুন এবং অন্যান্য উপাদান মরিচা, এবং প্রতিরক্ষামূলক ব্যবস্থা ব্যবহার.
(12) সরঞ্জাম রক্ষণাবেক্ষণের জন্য দায়ী একজন ব্যক্তিকে মনোনীত করুন। প্রতিটি ক্ষেত্রে উদ্ভিদ সরঞ্জাম রক্ষণাবেক্ষণ এবং মেরামতের ফাইল ব্যবস্থাপনায় বিস্তারিত রেকর্ড অন্তর্ভুক্ত করা হয়।
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 সম্পর্কিত পণ্য