E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


কিভাবে ফাইবার অপটিক কেবল তৈরি করা হয়: সংক্ষিপ্ত উত্তর
ফাইবার অপটিক কেবল তৈরি করা হয় অতি-বিশুদ্ধ সিলিকা গ্লাসকে চুলের পাতলা স্ট্রেন্ডে যাকে অপটিক্যাল ফাইবার বলা হয়, সেগুলোকে প্রতিরক্ষামূলক পলিমার স্তর দিয়ে আবরণ করে, একটি কোর অ্যাসেম্বলিতে বান্ডিল করে, এবং অবশেষে একটি তার এবং তারের এক্সট্রুডার ব্যবহার করে পুরো কাঠামোর চারপাশে একটি বাইরের জ্যাকেট বের করে। ফলাফলটি একটি তারের যা কার্যত কোন সংকেত ক্ষতি ছাড়াই দশ কিলোমিটার দূরত্বে আলোর গতিতে ডেটা প্রেরণ করতে সক্ষম।
সম্পূর্ণ উত্পাদন প্রক্রিয়াটি একাধিক উচ্চ নিয়ন্ত্রিত পর্যায় বিস্তৃত - সিলিকা প্রিফর্মের রাসায়নিক বাষ্প জমা থেকে শুরু করে 2,000 ডিগ্রি সেলসিয়াস তাপমাত্রায় কাজ করা ফাইবার ড্রয়িং টাওয়ার পর্যন্ত, জ্যাকেটিং লাইন পর্যন্ত যেখানে একটি তার এবং তারের এক্সট্রুডার প্রতি মিনিটে 1,000 মিটারের বেশি গতিতে পলিমার আবরণ প্রয়োগ করে . প্রতিটি পর্যায় স্পষ্টতা সরঞ্জাম, কঠোর সহনশীলতা এবং কঠোর মান নিয়ন্ত্রণের দাবি করে।
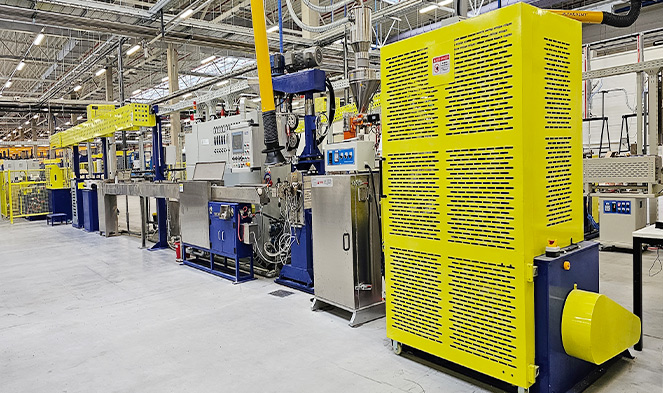
কাঁচামাল: ফাইবার অপটিক কেবল কি থেকে তৈরি করা হয়
প্রতিটি তারের কেন্দ্রস্থলে থাকা অপটিক্যাল ফাইবার সিলিকন টেট্রাক্লোরাইড (SiCl₄) বা অসাধারণ বিশুদ্ধতার সিলিকন ডাই অক্সাইড (SiO₂) দিয়ে শুরু হয় — সাধারণত 99.9999% বা তার চেয়েও ভালো। এমনকি যন্ত্রাংশ-প্রতি-বিলিয়ন স্তরে একটি একক ধাতব অশুদ্ধতা আলো ছড়িয়ে দিতে পারে এবং সংক্রমণের গুণমান হ্রাস করতে পারে। সিলিকার পাশাপাশি, জার্মেনিয়াম ডাই অক্সাইড (GeO₂) এর মতো ডোপ্যান্টগুলিকে ক্ল্যাডিংয়ের থেকে সামান্য উপরে প্রতিসরাঙ্ক সূচক বাড়াতে কোরে যুক্ত করা হয়, মোট অভ্যন্তরীণ প্রতিফলন তৈরি করে যা ফাইবারের ভিতরে আলো আটকে রাখে।
কাচের বাইরে, একটি সমাপ্ত তারের মধ্যে বেশ কয়েকটি অন্যান্য উপাদানের বিভাগ রয়েছে:
- প্রাথমিক আবরণ: একটি নরম UV- নিরাময়যোগ্য অ্যাক্রিলেট মাইক্রোবেন্ডগুলিকে কুশন করতে এবং পৃষ্ঠকে আর্দ্রতা থেকে রক্ষা করতে সরাসরি কাচের উপর প্রয়োগ করা হয়।
- সেকেন্ডারি আবরণ: একটি শক্ত অ্যাক্রিলেট স্তর যা ফাইবারকে যান্ত্রিক শক্তি এবং ঘর্ষণ প্রতিরোধের দেয়।
- বাফার টিউব বা টাইট বাফার: আলগা-টিউব ডিজাইনে জেল-ভর্তি পিবিটি (পলিবিউটিলিন টেরেফথালেট) টিউব ব্যবহার করা হয়; আঁটসাঁট-বাফার করা ডিজাইনে নাইলন বা PVDF সরাসরি ফাইবারের উপর দিয়ে বের করা হয়।
- শক্তি সদস্য: তারের ধরন এবং প্রয়োগের উপর নির্ভর করে অ্যারামিড সুতা (কেভলার), গ্লাস-রিইনফোর্সড প্লাস্টিক (জিআরপি) রড বা স্টিলের তার।
- বাইরের জ্যাকেট: লো-স্মোক জিরো-হ্যালোজেন (LSZH) পলিথিন, পিভিসি, বা পলিউরেথেন, একটি তার এবং তারের এক্সট্রুডার দ্বারা প্রয়োগ করা এবং ইনস্টলেশন পরিবেশের উপর ভিত্তি করে বেছে নেওয়া।
এই উপকরণগুলির নির্দিষ্ট সংমিশ্রণ নির্ধারণ করে যে সমাপ্ত পণ্যটি একটি ইনডোর প্যাচ কেবল, একটি সরাসরি-কবরের বহিরঙ্গন তার, একটি সাঁজোয়া সাবমেরিন তার, বা একটি শিখা-প্রতিরোধী রাইজার তার।
প্রথম পর্যায়: গ্লাস প্রিফর্ম তৈরি করা
সবকিছুই প্রিফর্ম দিয়ে শুরু হয় — একটি শক্ত কাচের রড, সাধারণত 1-1.5 মিটার লম্বা এবং 50-150 মিমি ব্যাস, যার ক্রস-বিভাগীয় প্রোফাইলটি সমাপ্ত ফাইবারের একটি সঠিক স্কেল-আপ প্রতিরূপ। প্রিফর্মের মূল ব্যাস এবং ক্ল্যাডিং ব্যাসের মধ্যে অনুপাত অঙ্কন করার সময় বিশ্বস্তভাবে সংরক্ষিত হয়, তাই এই পর্যায়ে নেওয়া প্রতিটি মাত্রিক সিদ্ধান্ত চূড়ান্ত পণ্যের সমস্ত উপায়ে প্রচার করে।
পরিবর্তিত রাসায়নিক বাষ্প জমা (MCVD)
MCVD প্রক্রিয়ায়, একটি ঘূর্ণায়মান সিলিকা টিউব একটি গ্লাস-ওয়ার্কিং লেথে মাউন্ট করা হয়। গ্যাসীয় অগ্রদূত — SiCl₄, GeCl₄, POCl₃, এবং অক্সিজেন — এক প্রান্তে খাওয়ানো হয় যখন একটি হাইড্রোজেন-অক্সিজেন টর্চ বাইরের দিকে যায়। গ্যাসগুলি প্রায় 1,600 ডিগ্রি সেলসিয়াস তাপমাত্রায় বিক্রিয়া করে, টিউবের অভ্যন্তরীণ প্রাচীরে কাঁচের কণা জমা করে। টর্চের প্রতিটি পাস একটি সামান্য ভিন্ন রচনা সহ কাচের একটি স্তর জমা করে, স্তরে স্তরে গ্রেড-ইনডেক্স কোর স্তর তৈরি করে। শত শত পাসের পরে, টিউবটি উচ্চ তাপমাত্রার অধীনে একটি কঠিন প্রিফর্ম রডে ভেঙে পড়ে।
বাইরের বাষ্প জমা (OVD) এবং বাষ্প অক্ষীয় জমা (VAD)
OVD এবং VAD হল কর্নিং এবং ফুজিকুরার মত বড় মাপের উত্পাদকদের দ্বারা ব্যবহৃত প্রভাবশালী পদ্ধতি। ওভিডিতে, একটি ঘূর্ণায়মান ম্যান্ড্রেল একটি শিখা হাইড্রোলাইসিস বার্নারের মধ্য দিয়ে অতিক্রম করে; SiCl₄ এবং GeCl₄ হাইড্রোজেন এবং অক্সিজেনের সাথে বিক্রিয়া করে ম্যান্ড্রেলের বাইরের দিকে সিলিকা স্যুট জমা করে। জমা করার পরে, ম্যান্ড্রেল অপসারণ করা হয় এবং ছিদ্রযুক্ত কাঁচকে একটি চুল্লিতে ক্লোরিন বায়ুমণ্ডলে সিন্টার করা হয় যাতে OH⁻ আয়নগুলি (যা জলের সর্বোচ্চ ক্ষয় সৃষ্টি করে), তারপর একটি বুদবুদ-মুক্ত কাচের প্রিফর্মে একত্রিত হয়। VAD একটি ঘূর্ণায়মান বীজ রডের প্রান্তে অক্ষীয়ভাবে স্যুট জমা করে, প্রিফর্ম ক্রমাগত বৃদ্ধি পায় - একটি বিন্যাস যা উচ্চ-আয়তনের উত্পাদনের জন্য উপযুক্ত কারণ এটি কোনও বাধা ছাড়াই খুব দীর্ঘ প্রিফর্ম উত্পাদন করে। একটি বড় ওভিডি বা ভিএডি প্রিফর্ম 3,000 কিলোমিটারের বেশি সমাপ্ত ফাইবার উত্পাদন করতে পারে।
পর্যায় দুই: একটি ড্রয়িং টাওয়ারে ফাইবার আঁকা
ফাইবার ড্রয়িং টাওয়ার যেকোন অপটিক্যাল ফাইবার প্ল্যান্টের সবচেয়ে আকর্ষণীয় সরঞ্জামগুলির মধ্যে একটি। সাধারণত 10-20 মিটার উঁচুতে দাঁড়িয়ে, এটি একটি গ্রাফাইট প্রতিরোধী চুল্লি বা জিরকোনিয়া ইন্ডাকশন ফার্নেসের মধ্যে উল্লম্বভাবে প্রিফর্ম ফিড করে যেখানে ডগাটি প্রায় উত্তপ্ত হয় 2,000–2,200°C . এই তাপমাত্রায়, কাচ নরম হয়ে যায় এবং একটি পাতলা স্ট্র্যান্ড - যাকে ফাইবার "নেক-ডাউন" বলা হয় - অভিকর্ষের অধীনে পড়ে এবং টাওয়ারের গোড়ায় একটি ক্যাপস্টান দ্বারা বন্দী হয়।
ক্যাপস্ট্যান নিয়ন্ত্রণ করে গতি ড্র, যা ফাইবারের ব্যাস নিয়ন্ত্রণ করতে ব্যবহৃত প্রাথমিক পরিবর্তনশীল। আধুনিক ড্রয়িং টাওয়ারের গতিতে কাজ করে 1,500-2,500 মিটার প্রতি মিনিটে , এবং চুল্লির ঠিক নীচে অবস্থিত একটি লেজার মাইক্রোমিটার ক্রমাগত ফাইবারের ব্যাস পরিমাপ করে — সাধারণত লক্ষ্য 125 µm ক্ল্যাডিং ব্যাসের ±0.1 µm এর মধ্যে এটি বজায় রাখে। ব্যাস প্রবাহিত হলে, নিয়ন্ত্রণ ব্যবস্থা মিলিসেকেন্ডের মধ্যে রিয়েল টাইমে আঁকার গতি সামঞ্জস্য করে।
ইনলাইন আবরণ আবেদন
ব্যাস পরিমাপের বিন্দুর পরপরই, বেয়ার গ্লাস ফাইবার একটি ডুয়াল লেপ ডাই এর মধ্য দিয়ে যায় যেখানে তরল UV- নিরাময়যোগ্য অ্যাক্রিলেট একই সাথে দুটি ঘনকেন্দ্রিক স্তরে প্রয়োগ করা হয় — মোটামুটি 190-200 µm বাইরের ব্যাসের নরম প্রাথমিক আবরণ, এবং কঠিন গৌণ আবরণটি মোট প্রায় 52 µ2 µ5 মিটারে নিয়ে আসে। প্রলিপ্ত ফাইবার তারপর UV ল্যাম্পের মধ্য দিয়ে যায় যা এক সেকেন্ডের ভগ্নাংশের মধ্যে উভয় স্তরকে নিরাময় করে। এই ইনলাইন আবরণের ধাপটি গুরুত্বপূর্ণ: খালি সিলিকা গ্লাসের খুব উচ্চ প্রসার্য শক্তি (700 kpsi পর্যন্ত) কিন্তু বায়ুমণ্ডলীয় আর্দ্রতা এবং পরিচালনা থেকে পৃষ্ঠের ক্ষতির জন্য অত্যন্ত সংবেদনশীল। পলিমার আবরণ গ্লাস শক্ত হওয়ার মুহুর্ত থেকে সেই পৃষ্ঠকে রক্ষা করে।
প্রলিপ্ত ফাইবারটি রিলের উপর ক্ষতবিক্ষত হয় যা 25 কিলোমিটার থেকে 100 কিলোমিটারের বেশি ফাইবার ধরে রাখে, রিলের আকার এবং ফাইবারের প্রকারের উপর নির্ভর করে। প্রতিটি রিল তারপর প্রুফ টেস্টিং এর শিকার হয়, যেখানে ফাইবার একটি ক্যাপস্টান সিস্টেমের মাধ্যমে টানা হয় যা একটি নিয়ন্ত্রিত টেনসিল লোড প্রয়োগ করে - সাধারণত 100 kpsi - যাচাই করার জন্য যে পুরো দৈর্ঘ্য বরাবর কোন দুর্বল বিন্দু বিদ্যমান নেই।
পর্যায় তিন: রঙ, বাফারিং, এবং স্ট্র্যান্ডিং ফাইবার
প্রমাণ পরীক্ষার পরে, পৃথক ফাইবারগুলি একটি UV কালি রঙের লাইন ব্যবহার করে রঙ-কোড করা হয়, যা সেকেন্ডারি আবরণ পৃষ্ঠে পিগমেন্টযুক্ত UV- নিরাময়যোগ্য কালির একটি পাতলা স্তর প্রয়োগ করে। স্ট্যান্ডার্ড রঙের ক্রমটি TIA-598 (বা আন্তর্জাতিকভাবে IEC 60304) অনুসরণ করে: নীল, কমলা, সবুজ, বাদামী, স্লেট, সাদা, লাল, কালো, হলুদ, বেগুনি, গোলাপ, অ্যাকোয়া — উচ্চ-গণনার কেবলে 12টি ফাইবারের প্রতিটি গ্রুপের জন্য পুনরাবৃত্তি করা হয়। 96, 144, 288, এমনকি 3,456টি ফাইবার সমন্বিত কেবলগুলিতে পৃথক ফাইবার সনাক্ত করার একমাত্র উপায় এই রঙের কোডিং।
আলগা টিউব বনাম টাইট বাফার নির্মাণ
পরবর্তী প্রধান প্রক্রিয়া পছন্দ হল কিভাবে ফাইবার তারের কাঠামোর ভিতরে প্যাকেজ করা হয়। ইন আলগা টিউব নির্মাণ , 6-12টি ফাইবারের গ্রুপগুলি ছোট PBT বা PP টিউবের ভিতরে স্থাপন করা হয় যার ভিতরের ব্যাস 1.5-3× ফাইবার বান্ডিল ব্যাস। টিউবের অভ্যন্তরে অতিরিক্ত ফাইবারের দৈর্ঘ্য (EFL) - টিউবের দৈর্ঘ্যের তুলনায় সাধারণত 0.2-0.5% বেশি ফাইবার দৈর্ঘ্য - তারের প্রসারিত বা তাপমাত্রার সাথে সংকুচিত হওয়ার সাথে সাথে ফাইবারগুলিকে স্ট্রেন ছাড়াই নমনীয় হতে দেয়। জেল-ভরা আলগা টিউব অতিরিক্ত আর্দ্রতা এবং হাইড্রোজেন ব্লকিং প্রদান করে। এই নির্মাণ বহিরঙ্গন OSP (প্ল্যান্টের বাইরে) তারের প্রাধান্য পায়।
ইন টাইট বাফার নির্মাণ , একটি থার্মোপ্লাস্টিক উপাদান — সাধারণত নাইলন 12 বা PVDF — প্রতিটি প্রলিপ্ত ফাইবারের উপর সরাসরি বহিষ্কৃত হয়, যা ফাইবার প্যাকেজকে 900 µm এ নিয়ে আসে। একটি নির্ভুল ক্রসহেড ডাই সহ একটি তার এবং তারের এক্সট্রুডার এই অপারেশনটি সম্পাদন করে, বাফার স্তরের ঘনত্বকে ±25 µm এর মধ্যে বজায় রাখে। আঁটসাঁট-বাফার করা ফাইবারগুলি বন্ধ করা সহজ, যা অভ্যন্তরীণ বিতরণ এবং প্রিমাইজ তারগুলির জন্য এই নির্মাণের মান তৈরি করে।
একবার পৃথক ফাইবার বা আলগা টিউব প্রস্তুত করা হলে, তারা একটি প্ল্যানেটারি বা এসজেড স্ট্র্যান্ডিং মেশিন ব্যবহার করে কেন্দ্রীয় শক্তির সদস্যের চারপাশে একসাথে আটকে থাকে। SZ স্ট্র্যান্ডিং - যেখানে লেয়ার দিকটি পর্যায়ক্রমে বিপরীত হয় - পছন্দ করা হয় কারণ এটি সম্পূর্ণ তারের খোলা ছাড়াই মধ্য-স্প্যান অ্যাক্সেসের অনুমতি দেয়।
| বৈশিষ্ট্য | আলগা টিউব | টাইট বাফার |
|---|---|---|
| সাধারণ প্রয়োগ | আউটডোর ওএসপি, বায়বীয়, সরাসরি সমাধি | ইনdoor, riser, distribution |
| ফাইবার গণনা পরিসীমা | 3,456 ফাইবার পর্যন্ত | সাধারণত 2-144 ফাইবার |
| তাপমাত্রা পরিসীমা | -40°C থেকে 70°C | -20°C থেকে 60°C (সাধারণ) |
| আর্দ্রতা সুরক্ষা | চমৎকার (জেল বা শুকনো জল-অবরোধ) | পরিমিত (জ্যাকেটের উপর নির্ভর করে) |
| সমাপ্তি সহজ | জেল পরিষ্কারের প্রয়োজন | দ্রুত, পরিষ্কার |
| বাফার এক্সট্রুশন সরঞ্জাম | টিউব এক্সট্রুডার (বড় ডাই) | যথার্থ তার এবং তারের এক্সট্রুডার |
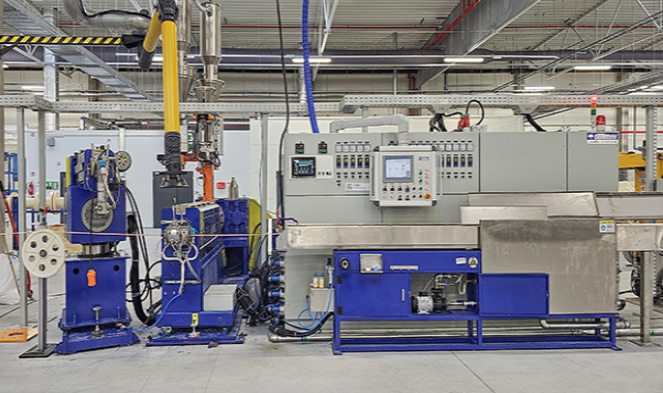
পর্যায় চার: একটি তার এবং তারের এক্সট্রুডার দিয়ে জ্যাকেট করা
জ্যাকেটিং হল চূড়ান্ত প্রধান উত্পাদন পর্যায় এবং যেখানে তার এবং তারের এক্সট্রুডার প্রযুক্তি সবচেয়ে দৃশ্যমান ভূমিকা পালন করে। স্ট্রেন্ডেড ক্যাবল কোর — এর কেন্দ্রীয় শক্তির সদস্য, বাফার টিউব বা টাইট-বাফারযুক্ত ফাইবার, জল-অবরোধকারী টেপ বা সুতা এবং যে কোনও আর্মারিং — একটি এক্সট্রুশন ক্রসহেডের মধ্য দিয়ে যায় যেখানে গলিত থার্মোপ্লাস্টিক সমগ্র পরিধির চারপাশে সমানভাবে প্রয়োগ করা হয়।
এক্সট্রুডার কিভাবে কাজ করে
ফাইবার অপটিক জ্যাকেটিংয়ের জন্য একটি তার এবং তারের এক্সট্রুডার মূলত একটি একক-স্ক্রু বা টুইন-স্ক্রু প্লাস্টিকিং মেশিন। স্ক্রু, একটি উত্তপ্ত ব্যারেলের ভিতরে ঘূর্ণায়মান, একটি ফড়িং থেকে খাওয়ানো পলিমার পেলেটগুলিকে গলে এবং একজাত করে। স্ক্রু জ্যামিতি — সংকোচন অনুপাত, মিটারিং জোনের দৈর্ঘ্য এবং L/D অনুপাত (সাধারণত 24:1 থেকে 30:1 জ্যাকেট অ্যাপ্লিকেশনের জন্য) সহ — প্রক্রিয়া করা নির্দিষ্ট পলিমারের সাথে মিলে যায়। বিভিন্ন জ্যাকেট উপকরণ উল্লেখযোগ্যভাবে বিভিন্ন প্রক্রিয়াকরণ শর্ত প্রয়োজন:
- এইচডিপিই (উচ্চ ঘনত্বের পলিথিন): প্রক্রিয়াকরণের তাপমাত্রা 180-230 ডিগ্রি সেলসিয়াস; চমৎকার আর্দ্রতা এবং UV প্রতিরোধের; বায়বীয় এবং সরাসরি সমাধি তারের ব্যবহৃত.
- LSZH (লো-স্মোক জিরো-হ্যালোজেন): প্রক্রিয়াকরণের তাপমাত্রা 170-210 ডিগ্রি সেলসিয়াস; টানেল, ডেটা সেন্টার এবং পাবলিক বিল্ডিংগুলিতে বাধ্যতামূলক; যত্নশীল স্ক্রু ডিজাইনের প্রয়োজন কারণ LSZH যৌগগুলি প্রায়ই PE-এর তুলনায় বেশি সান্দ্র এবং তাপগতভাবে সংবেদনশীল হয়।
- পিভিসি: প্রক্রিয়াকরণ তাপমাত্রা 160-190 ° সে; কম খরচে, নমনীয়, শিখা-প্রতিরোধী; সাধারণত ইনডোর তারের জন্য ব্যবহৃত হয়।
- পলিউরেথেন (TPU): প্রক্রিয়াকরণের তাপমাত্রা 190-220 ডিগ্রি সেলসিয়াস; অসামান্য ঘর্ষণ প্রতিরোধের এবং ঠান্ডা তাপমাত্রায় নমনীয়তা; শিল্প এবং সামরিক অ্যাপ্লিকেশন ব্যবহার করা হয়।
- নাইলন (PA12): প্রক্রিয়াকরণের তাপমাত্রা 220-250°C; উচ্চ রাসায়নিক প্রতিরোধের; যেখানে জ্বালানী বা তেলের এক্সপোজার সম্ভব সেখানে ব্যবহার করা হয়।
এক্সট্রুডার ব্যারেলের শেষে ক্রসহেড ডাই অ্যাসেম্বলিটি একটি টিপ (বা গাইডার টিউব, প্রেসার টুলিং কনফিগারেশনে) অবস্থান করে যার মধ্য দিয়ে তারের কোর যায়, ডাই ল্যান্ড দ্বারা বেষ্টিত হয় যার মধ্য দিয়ে গলিত পলিমার প্রবাহিত হয় এবং তারের উপর আকৃতি হয়। জ্যাকেটের প্রাচীরের বেধ লাইনের গতি এবং এক্সট্রুডার আউটপুটের মধ্যে ভারসাম্য দ্বারা নিয়ন্ত্রিত হয় (কেজি/ঘণ্টায়) , এবং আধুনিক লাইনগুলি ক্লোজড-লুপ ব্যাস পরিমাপ ব্যবহার করে — লেজার গেজ বা এক্স-রে পুরুত্ব পরিমাপক — এক্সট্রুডার ড্রাইভে ফিড ফেরত দেয় এবং ±0.1 মিমি বা আরও টাইটের মধ্যে স্পেসিফিকেশন বজায় রাখার জন্য ক্যাপস্ট্যানকে ফেরত দেয়।
কুলিং এবং ক্যাটারপিলার হাউল-অফ
ক্রসহেডের অব্যবহিত পরে, জ্যাকেটযুক্ত তারটি একটি জলের খাঁজে প্রবেশ করে — সাধারণত 8-15 মিটার দীর্ঘ — যেখানে এটি নিভে যায়। শীতল হওয়ার হার HDPE-এর মতো আধা-ক্রিস্টালাইন পলিমারের স্ফটিকতাকে প্রভাবিত করে এবং সরাসরি জ্যাকেটের যান্ত্রিক বৈশিষ্ট্যকে প্রভাবিত করে। খুব বেশি লাইনের গতির জন্য (200 মি/মিনিটের উপরে), জোর করে জলের স্প্রে বা ভ্যাকুয়াম-সহায়ক কুলিং ট্রফগুলি পর্যাপ্ত তাপ অপসারণ বজায় রাখে। একটি শুঁয়োপোকা হাল-অফ (বেল্ট-টাইপ ট্র্যাক্টর ইউনিট) ভিতরের সংবেদনশীল অপটিক্যাল কাঠামোকে গুঁড়িয়ে না দিয়ে উত্তেজনা এবং লাইনের গতি বজায় রাখার জন্য তারেরটি আলতোভাবে আঁকড়ে ধরে।
ডুয়াল-লেয়ার জ্যাকেটিং এবং সাঁজোয়া তারগুলি
অনেক বহিরঙ্গন বা সাঁজোয়া তারের জন্য দুটি তার এবং তারের এক্সট্রুডার পাস প্রয়োজন। প্রথম পাসে, একটি অভ্যন্তরীণ জ্যাকেট (প্রায়শই PE) আটকে থাকা কোরের উপর প্রয়োগ করা হয়। তারপরে তারটি একটি ঢেউতোলা ইস্পাত টেপ (CST) আর্মারিং ইউনিট বা ইন্টারলকড অ্যালুমিনিয়াম আর্মার স্টেশনের মধ্য দিয়ে যায় যা বাইরের জ্যাকেটটি প্রযোজ্য একটি দ্বিতীয় এক্সট্রুডারে প্রবেশ করে। এই টেন্ডেম এক্সট্রুডার লাইনটি মোট দৈর্ঘ্যে 50-80 মিটার বিস্তৃত হতে পারে এবং এটি 30-80 মি/মিনিট হারে সমাপ্ত সাঁজোয়া ফাইবার অপটিক কেবল তৈরি করতে সক্ষম।
সাবমেরিন তারের জন্য, প্রক্রিয়াটি আরও বেশি জড়িত: তারের আর্মারিংয়ের ছয়টি স্তর পর্যন্ত (প্লেনেটারি স্ট্র্যান্ডিং মেশিন দ্বারা প্রযোজ্য পৃথক ইস্পাত তার) যোগ করা যেতে পারে, প্রতিটি তারের স্তর এবং পরবর্তী তারের স্তরের মধ্যে নিজস্ব বেডিং যৌগ এক্সট্রুশন পাস প্রয়োজন।
একটি ফাইবার অপটিক তারের জ্যাকেটিং লাইনে গুরুত্বপূর্ণ সরঞ্জাম
একটি সম্পূর্ণ ফাইবার অপটিক ক্যাবল জ্যাকেটিং লাইন সমন্বিত ক্রমানুসারে কাজ করা অনেক মেশিনকে একীভূত করে। প্রত্যেকটি কী করে তা বোঝা কেন তারের এবং তারের এক্সট্রুডার এবং এর পেরিফেরাল সরঞ্জামগুলি তারের মানের জন্য এত কেন্দ্রীয় কেন তা স্পষ্ট করতে সহায়তা করে।
- পে-অফ স্ট্যান্ড: তারের কোর রিল ধরে রাখে এবং নিয়ন্ত্রিত উত্তেজনায় কোর পরিশোধ করে — অত্যধিক উত্তেজনা ভিতরের তন্তুকে চাপ দিতে পারে; খুব সামান্য কারণ sg এবং ব্যাস তারতম্য.
- প্রিহিটার: এক্সট্রুডার ক্রসহেডে প্রবেশ করার আগে তারের কোর পৃষ্ঠকে শুকিয়ে এবং উষ্ণ করে, জ্যাকেট এবং তারের কোরের মধ্যে আনুগত্য উন্নত করে।
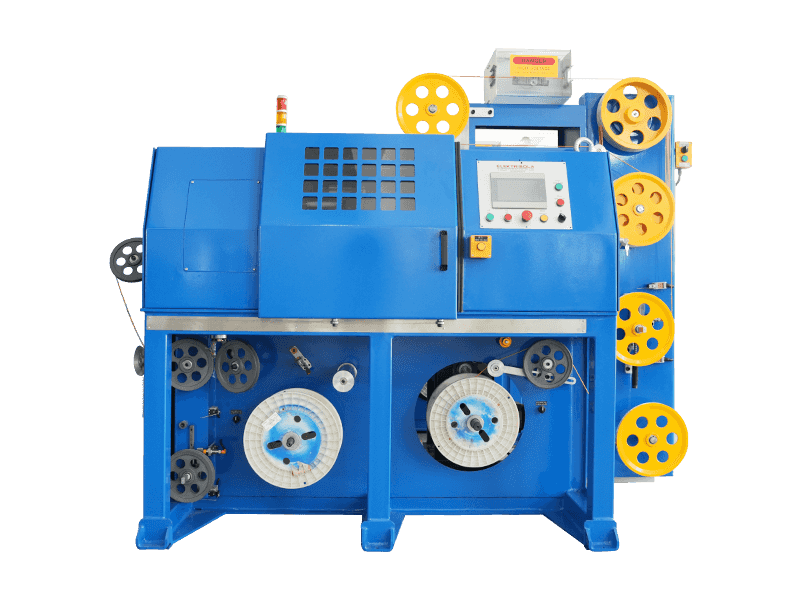
- একক-স্ক্রু তার এবং তারের এক্সট্রুডার: কোর প্রসেসিং মেশিন, ব্যারেল জোন সহ স্বতন্ত্রভাবে 5-7 বিভাগে তাপমাত্রা-নিয়ন্ত্রিত, একটি গিয়ারবক্স 10-120 RPM এ স্ক্রু চালায় এবং প্রক্রিয়া পর্যবেক্ষণের জন্য ডাই হেডে একটি গলিত চাপ সেন্সর।
- ক্রসহেড ডাই: স্পষ্টতা-মেশিনযুক্ত ইস্পাত সমাবেশ যা পলিমার প্রবাহের সাথে তারের কোরকে সারিবদ্ধ করে। ডাই ঘনত্ব — জ্যাকেটটি তারের উপর কতটা সুনির্দিষ্টভাবে কেন্দ্রীভূত হয় — সরাসরি যান্ত্রিক কর্মক্ষমতা এবং বৈদ্যুতিক বৈশিষ্ট্য নির্ধারণ করে।
- লেজার ব্যাস গেজ: 2,000 স্ক্যান/সেকেন্ডে নন-কন্টাক্ট পরিমাপ, রিয়েল টাইমে ব্যাসের পরিবর্তন সনাক্ত করা এবং হাল-অফ গতি নিয়ন্ত্রণে সংশোধন সংকেত পাঠানো।
- তাপমাত্রা অঞ্চলের সাথে জলের খাদ: স্ফটিকতা ব্যবস্থাপনার জন্য সুনির্দিষ্ট নিভৃত নিয়ন্ত্রণ; প্রায়শই দুটি জোন — পৃষ্ঠের ডোবা চিহ্ন প্রতিরোধ করার জন্য একটি গরম অঞ্চল, তারপর দ্রুত দৃঢ়করণের জন্য একটি ঠান্ডা অঞ্চল।
- শুঁয়োপোকা তোলা বন্ধ: পেষণ এড়াতে বায়ুসংক্রান্ত চাপ নিয়ন্ত্রণ সহ ডুয়াল-বেল্ট বা চার-বেল্ট ডিজাইন; এক্সট্রুডারের বিরুদ্ধে সামগ্রিক লাইনের গতি এবং ব্যাকপ্রেশার চালায়।
- স্পার্ক পরীক্ষক (তামার হাইব্রিড তারের জন্য): জ্যাকেটের পিনহোলগুলি সনাক্ত করতে উচ্চ ভোল্টেজ প্রয়োগ করে; অল-ডাইলেকট্রিক ফাইবার তারের জন্য প্রয়োজন হয় না তবে সাঁজোয়া তারগুলিতে ব্যবহৃত হয় যেখানে জ্যাকেটটি অবশ্যই বৈদ্যুতিকভাবে বিচ্ছিন্ন হতে হবে।
- ট্রাভার্স উইন্ডিং সহ টেক-আপ: অমসৃণ স্পুলিং চাপ থেকে রিলের ক্ষতি বা ফাইবার মাইক্রোবেন্ডিং প্রতিরোধ করার জন্য সুনির্দিষ্ট ট্র্যাভার্স নিয়ন্ত্রণ সহ শিপিং রিল বা ড্রামগুলিতে তারের শেষ করে।
এই সমস্ত উপাদানগুলির মধ্যে, তার এবং তারের এক্সট্রুডার হল এমন একটি আইটেম যা কেবল নির্মাতারা প্রায়শই নির্দিষ্ট করে এবং আপগ্রেড করে, কারণ স্ক্রু এবং ব্যারেল পরিধানগুলি সময়ের সাথে সাথে গলিত গুণমান, আউটপুট সামঞ্জস্য এবং জ্যাকেটিংয়ের অভিন্নতাকে সরাসরি হ্রাস করে। স্বনামধন্য এক্সট্রুডার নির্মাতারা স্ক্রু পরিধানের সীমা প্রকাশ করে — সাধারণত প্রতিস্থাপনের আগে চ্যানেলের গভীরতা 5% এর বেশি হ্রাস করার অনুমতি দেয় না — এবং অনেক তারের প্রযোজক উপাদান ঘষে যাওয়ার উপর নির্ভর করে প্রতি 3-5 বছরে ব্যারেল/স্ক্রু পুনর্নির্মাণের সময় নির্ধারণ করে।
ফাইবার অপটিক কেবলের ধরন এবং তাদের বিভিন্ন উত্পাদন পদ্ধতি
সমস্ত ফাইবার অপটিক কেবল একই ভাবে তৈরি করা হয় না। শেষ-ব্যবহারের পরিবেশটি উল্লেখযোগ্য পার্থক্যগুলি চালায় যেখানে উত্পাদন পদক্ষেপগুলি অন্তর্ভুক্ত করা হয়েছে, কী উপকরণগুলি তার এবং তারের এক্সট্রুডারের মধ্য দিয়ে প্রবাহিত হয় এবং কতটা শক্তভাবে সহনশীলতা রাখা হয়।
একক-মোড বনাম মাল্টিমোড ফাইবার কেবল
সিঙ্গল-মোড ফাইবার (SMF) এর মূল ব্যাস মাত্র 8-10 µm — মানুষের চুলের প্রস্থের প্রায় এক-দশমাংশ — এবং ক্ল্যাডিং 125 µm। SMF উত্পাদনের জন্য প্রিফর্ম ফেব্রিকেশন এবং অঙ্কনের সময় কোর-টু-ক্ল্যাডিং ঘনত্ব (সাধারণত ≤0.5 µm অফসেট) এবং কোর সার্কুলারিটির কঠোর নিয়ন্ত্রণ প্রয়োজন। মাল্টিমোড ফাইবার (MMF) 50 বা 62.5 µm এর মূল ব্যাস সহ OM1 থেকে OM5 বিভাগে আসে; OM3/OM4/OM5 ফাইবারের গ্রেডেড-ইনডেক্স প্রোফাইলের জন্য প্রিফর্ম ডিপোজিশনের সময় GeO₂ ডোপান্ট গ্রেডিয়েন্টের খুব সুনির্দিষ্ট কম্পোজিশনাল নিয়ন্ত্রণ প্রয়োজন। উভয় ধরনের ফাইবার চারপাশে তারের নির্মাণ অভিন্ন হতে পারে; এটি ফাইবার নিজেই যেখানে মূল পার্থক্য রয়েছে।
ফিতা তারের উত্পাদন
উচ্চ-ঘনত্বের রিবন ফাইবার অপটিক কেবল — ডেটা সেন্টার ইন্টারকানেক্ট এবং কেন্দ্রীয় অফিস অ্যাপ্লিকেশনগুলিতে ব্যাপকভাবে ব্যবহৃত হয় — UV- নিরাময়যোগ্য রিবন ম্যাট্রিক্স উপাদান ব্যবহার করে একটি ফ্ল্যাট ম্যাট্রিক্সে বন্ড 4, 8, বা 12টি পৃথক রঙিন ফাইবার পাশাপাশি। রিবনিং মেশিন প্রতিটি ফাইবারকে সুনির্দিষ্টভাবে ফাঁক করে এবং টান দেয় যখন তারা একটি ফ্ল্যাট ডাইতে প্রবেশ করে যেখানে ম্যাট্রিক্স উপাদান প্রয়োগ করা হয় এবং UV-নিরাময় করা হয়। একাধিক ফিতা তারপর স্লটেড-কোর বা সেন্ট্রাল-টিউব তারের কাঠামোর মধ্যে স্তুপীকৃত এবং স্থাপন করা হয়। একটি 288-ফাইবার রিবন তারের বাইরের ব্যাস 12 মিমি থেকে কম হতে পারে , তুলনামূলক স্ট্র্যান্ডেড লুজ-টিউব ডিজাইনের জন্য 18-22 মিমি। ফিতা তারের জন্য জ্যাকেটিং ধাপটি প্রচলিত তারের মতো একই তার এবং তারের এক্সট্রুডার প্রযুক্তি ব্যবহার করে, তবে মূল সমাবেশটি উল্লেখযোগ্যভাবে শক্ত এবং পে-অফ স্ট্যান্ডে উচ্চতর টেনশন পর্যবেক্ষণ প্রয়োজন।
বেন্ড-অসংবেদনশীল ফাইবার (BIF) তারগুলি
বাঁক-সংবেদনশীল ফাইবার, ITU-T G.657 হিসাবে প্রমিত, একটি পরিখা-সহায়ক বা ন্যানোস্ট্রাকচার্ড ক্ল্যাডিং ডিজাইন অন্তর্ভুক্ত করে যা নাটকীয়ভাবে ম্যাক্রোবেন্ড ক্ষয়ক্ষতি হ্রাস করে। BIF দিয়ে নির্মিত তারগুলি — বিশেষ করে G.657.A2 এবং G.657.B3 গ্রেড — 0.1 dB-এর কম ব্যাসার্ধের সাথে 1,550 nm-এ 5 মিমি ব্যাসার্ধের বাঁক সহ্য করতে পারে৷ এই তারগুলি FTTH (বাড়িতে ফাইবার) ড্রপ ক্যাবলে সাধারণ, যেগুলি নালী বাঁক, দরজার চৌকাঠের চারপাশে এবং আঁটসাঁট অভ্যন্তরীণ রানের মাধ্যমে রুট করা হয়। BIF প্রিফর্ম ফ্যাব্রিকেশন জটিলতা যোগ করে (বিভিন্ন প্রতিসরণ সূচক সহ অতিরিক্ত ক্ল্যাডিং স্তর), কিন্তু পরবর্তী তারের উত্পাদন প্রক্রিয়া - এক্সট্রুডার জ্যাকেটিং সহ - মূলত স্ট্যান্ডার্ড SMF তারের মতোই।
উত্পাদন প্রক্রিয়া জুড়ে গুণমান পরীক্ষা
ফাইবার অপটিক তারের উত্পাদনের গুণমান নিয়ন্ত্রণ একটি চূড়ান্ত-পদক্ষেপ পরিদর্শন নয় - এটি উত্পাদনের প্রতিটি পর্যায়ে বোনা হয়। এই চেকগুলির যেকোনও এড়িয়ে যাওয়া বা দুর্বল করা কেবলগুলি তৈরি করে যা প্রাথমিক পরীক্ষায় উত্তীর্ণ হতে পারে কিন্তু ক্ষেত্রের আগেই ব্যর্থ হয়, যেখানে মেরামতের খরচ মূল তারের ক্রয় মূল্যকে বামন করে।
ফাইবার-লেভেল টেস্টিং
ড্রয়িং টাওয়ার ছেড়ে যাওয়া প্রতিটি ফাইবার রিল এর জন্য পরীক্ষা করা হয়:
- মনোযোগ: 1,310 nm এবং 1,550 nm উভয়েই একটি OTDR (অপটিক্যাল টাইম-ডোমেন রিফ্লোমিটার) দিয়ে পরিমাপ করা হয়। স্ট্যান্ডার্ড SMF অবশ্যই ≤0.35 dB/km 1,310 nm এবং ≤0.20 dB/km 1,550 nm প্রতি ITU-T G.652.D.
- PMD (পোলারাইজেশন মোড বিচ্ছুরণ): উচ্চ-গতির সুসংগত ট্রান্সমিশন সিস্টেমের জন্য গুরুত্বপূর্ণ; একটি লিঙ্ক ডিজাইন মান হিসাবে নির্দিষ্ট করা হয়েছে (যেমন, G.652.D এর জন্য ≤0.20 ps/√km)।
- জ্যামিতি: মোড ফিল্ড ব্যাস, ক্ল্যাডিং ব্যাস, কোর-ক্ল্যাডিং ঘনত্ব এবং ক্ল্যাডিং নন-সার্ক্যুলিটি — সবই ড্রয়িং টাওয়ারে স্বয়ংক্রিয় ভিডিও পরিদর্শন সিস্টেম দ্বারা পরিমাপ করা হয়।
- প্রমাণ পরীক্ষা: 100 kpsi ন্যূনতম টেনসিল লোড পূর্ণ রিল দৈর্ঘ্য বরাবর প্রয়োগ করা হয়েছে যেকোনো দুর্বল অংশগুলিকে স্ক্রিন করার জন্য।
কেবল-স্তরের পরীক্ষা
জ্যাকেটিংয়ের পরে, সমাপ্ত তারের রিলটি IEC 60794-1 এবং প্রাসঙ্গিক IEC 60794-x সিরিজের মান, বা উত্তর আমেরিকার বাজারের জন্য ANSI/ICEA সমতুল্য দ্বারা সংজ্ঞায়িত পরীক্ষার একটি বিস্তৃত স্যুটের মধ্য দিয়ে যায়:
- প্রসার্য লোড: তারের রেট করা ইনস্টলেশন লোড এবং তারপর প্রমাণ লোড টানা হয়; লোড করার সময় ক্ষরণ বৃদ্ধি অবশ্যই 0.1 ডিবি-র নিচে থাকবে এবং মুক্তির পরে বেসলাইনে ফিরে আসবে।
- ক্রাশ প্রতিরোধ: একটি ফ্ল্যাট প্লেট রেট করা ক্রাশ ফোর্স প্রয়োগ করে (যেমন, সাধারণ OSP তারের জন্য 2,200 N/100 মিমি); লঞ্চ করা আলোর উৎস এবং পাওয়ার মিটারের মাধ্যমে রিয়েল টাইমে ক্ষয়ক্ষতি পর্যবেক্ষণ করা হয়।
- বাঁক পরীক্ষা: নির্দিষ্ট ব্যাসের একটি ম্যান্ড্রেলের চারপাশে কেবলটি সাইকেল করা হয়; স্ট্যান্ডার্ড OSP তারের জন্য এটি 20× তারের বাইরের ব্যাস।
- তাপমাত্রা সাইক্লিং: তারের রিলগুলি –40°C থেকে 70°C (অথবা বিশেষ তারের জন্য বিস্তৃত পরিসর) পর্যন্ত পরীক্ষা করা হয়; নিম্ন এবং উচ্চ তাপমাত্রা চরমে ক্ষয় মাপা হয়।
- জল অনুপ্রবেশ: তারের একটি 1-মিটার অংশ 24 ঘন্টার জন্য 1 মিটার জলবাহী মাথার অধীন; পানি পরীক্ষা বিভাগের শেষের বাইরে প্রবেশ করা উচিত নয়।
- জ্যাকেট বেধ এবং OD: তারের প্রান্ত থেকে কাটা ক্রস-সেকশনগুলি জ্যাকেট প্রাচীরের অভিন্নতা যাচাই করার জন্য একটি ক্যালিব্রেটেড অপটিক্যাল মাইক্রোস্কোপের অধীনে পরিমাপ করা হয় - এক্সট্রুডার প্রক্রিয়া নিয়ন্ত্রণের একটি প্রত্যক্ষ সূচক।
কিছু গ্রাহক শিপিংয়ের আগে প্রতিটি রীলে প্রতিটি ফাইবারের 100% OTDR পরিমাপ নির্দিষ্ট করে — টেলিকম ক্যারিয়ার সংগ্রহের ক্ষেত্রে একটি সাধারণ অভ্যাস। এই এন্ড-টু-এন্ড OTDR ট্রেস একটি বেসলাইন রেকর্ডও তৈরি করে যা ফিল্ড ফল্টগুলি নির্ণয় করার সময় বছর পরে ব্যবহার করা যেতে পারে।
ফাইবার অপটিক তারের কর্মক্ষমতা এবং দীর্ঘায়ু প্রভাবিত করে এমন মূল বিষয়গুলি৷
ম্যানুফ্যাকচারিং প্রক্রিয়ার অভ্যন্তরে কী ঘটে তা বোঝা ব্যাখ্যা করে যে কেন নির্দিষ্ট কেবলগুলি ক্ষেত্রের অন্যদের থেকে বেশি পারফরম্যান্স করে এবং কেন সঠিক এক্সট্রুডার সেটআপ — উপাদান নির্বাচন, তাপমাত্রা প্রোফাইল, স্ক্রু ডিজাইন — তারের দীর্ঘমেয়াদী নির্ভরযোগ্যতা থেকে অবিচ্ছেদ্য।
হাইড্রোজেন অন্ধকার
ইস্পাত তারের বর্মের ইলেক্ট্রোলাইটিক ক্ষয় দ্বারা বা জেল যৌগ এবং পলিমার আবরণের অবক্ষয় দ্বারা উত্পন্ন হাইড্রোজেন কাচের ফাইবারে ছড়িয়ে পড়তে পারে এবং সিলিকা জালিতে ত্রুটির সাথে প্রতিক্রিয়া করে Si-OH (সিলানল) বন্ধন তৈরি করতে পারে যা ইনফ্রারেড আলো শোষণ করে — হাইড্রোজেন অন্ধকার নামক একটি ঘটনা। প্রাথমিক উত্পাদন প্রতিরক্ষা হল সমস্ত জেল এবং পলিমার সিস্টেম থেকে জলকে কঠোরভাবে নির্মূল করা (এ কারণেই জল-অবরুদ্ধ টিউব এবং গুণমানের জেল ফর্মুলেশনগুলি সাব-10 পিপিএম জলের সামগ্রীতে নির্দিষ্ট করা হয়), এবং সবচেয়ে চাহিদাপূর্ণ পরিবেশে ফাইবারে কার্বন বা হারমেটিক আবরণের ব্যবহার। তার এবং তারের এক্সট্রুডার এই ঝুঁকিতে অবদান রাখতে বা প্রশমিত করতে পারে: সঠিকভাবে শুকানো পলিমার দানা এবং ভাল-নিয়ন্ত্রিত গলিত তাপমাত্রা জ্যাকেটের কাঠামোতে আর্দ্রতা প্রবেশকে কম করে।
মাইক্রোবেন্ডিং এবং ম্যাক্রোবেন্ডিং
মাইক্রোবেন্ডিং বলতে বাফার টিউবের দেয়াল, মোড়ানো টেপের প্রান্ত, বা অনিয়মিত জ্যাকেট পৃষ্ঠ থেকে অ-ইনিফর্ম রেডিয়াল চাপের কারণে ফাইবারের মাইক্রোস্কোপিক পার্শ্বীয় বিকৃতি বোঝায়। এমনকি ন্যানোমিটার পরিসরে বিকৃতি 1,550 এনএম-এ পরিমাপযোগ্যভাবে ক্ষয় বৃদ্ধি করে। একটি তার এবং তারের এক্সট্রুডার পৃষ্ঠের লহর সহ একটি জ্যাকেট তৈরি করে (একটি গলিত ফ্র্যাকচার ত্রুটি সাধারণ যখন গলিত তাপমাত্রা খুব কম হয় বা এক্সট্রুডার আউটপুটের তুলনায় গতি খুব বেশি হয়) তারের কোরে প্যাটার্নযুক্ত পার্শ্বীয় শক্তি প্রবর্তন করতে পারে এবং মাইক্রোবেন্ড ক্ষতির কারণ হতে পারে যা একটি সৌম্য ল্যাব পরীক্ষায় প্রদর্শিত হবে না কিন্তু ক্ষেত্রের মধ্যে তাপীয় সংকোচনের অধীনে প্রকাশ পাবে। ম্যাক্রোবেন্ডিং — তারের চারপাশে খুব শক্ত ব্যাসার্ধে মোড়ানো — একটি ইনস্টলেশন সমস্যা, কিন্তু নিম্ন নমন শক্ততা (পাতলা জ্যাকেটিং দেয়াল, কম শক্তির সদস্য) সহ তারগুলি আরও ঝুঁকিপূর্ণ, যা জ্যাকেটের নকশাকে এক্সট্রুডার-প্রয়োগিত উপকরণ এবং অপটিক্যাল পারফরম্যান্সের মধ্যে আরেকটি সংযোগ বিন্দু তৈরি করে।
আউটডোর জ্যাকেট সামগ্রীর UV অবক্ষয়
এরিয়াল ফাইবার অপটিক ক্যাবলগুলিকে জ্যাকেট ফাটল বা বাধা ছাড়াই কয়েক দশক ধরে ইউভি এক্সপোজার সহ্য করতে হবে। এইচডিপিই-তে ওজনে 2-3% কার্বন ব্ল্যাক কার্যকর UV শিল্ডিং প্রদান করে এবং এটি সরাসরি-কবর এবং বায়বীয় তারের জন্য শিল্পের মান। অভ্যন্তরীণ ব্যবহারের উদ্দেশ্যে তারগুলি অন্যান্য স্টেবিলাইজার প্যাকেজ ব্যবহার করতে পারে, তবে ফর্মুলেশনটি সাধারণত তারের প্রস্তুতকারকের কাছে একটি প্রি-কম্পাউন্ডেড পেলেট হিসাবে সরবরাহ করা হয়, যারা এটিকে সরাসরি তার এবং তারের এক্সট্রুডারে ফিড করে। এক্সট্রুডারের প্রক্রিয়াকরণের অবস্থা অবশ্যই স্টেবিলাইজার সিস্টেমের সাথে সামঞ্জস্যপূর্ণ হতে হবে — অত্যধিক স্ক্রু শিয়ার বা ব্যারেল তাপমাত্রা অ্যান্টিঅক্সিডেন্টগুলিকে ক্ষয় করতে পারে যা দীর্ঘমেয়াদী তাপীয় স্থিতিশীলতার জন্য অপরিহার্য, এমনকি তারগুলি কখনই সূর্যালোকের সংস্পর্শে আসে না।
একটি ফাইবার অপটিক কেবল উত্পাদন লাইন শুরু করা: ব্যবহারিক বিবেচনা
ফাইবার অপটিক কেবল উৎপাদনে প্রবেশ করতে চাইছেন এমন একজন প্রস্তুতকারকের জন্য — অথবা তামার তার থেকে ফাইবারে প্রসারিত করতে — প্রয়োজনীয় যন্ত্রপাতি বিনিয়োগ এবং প্রক্রিয়া জ্ঞান যথেষ্ট কিন্তু সু-সংজ্ঞায়িত। ড্রয়িং টাওয়ার এবং প্রিফর্ম উত্পাদন সরঞ্জামগুলি প্রবেশের ক্ষেত্রে সর্বোচ্চ বাধাগুলির প্রতিনিধিত্ব করে (এবং বার্ষিক বহু-মিলিয়ন কিলোমিটার স্কেলে ফাইবার উত্পাদন না করা পর্যন্ত এটি সাধারণত ন্যায়সঙ্গত নয়)। বেশিরভাগ তারের নির্মাতারা প্রতিষ্ঠিত ফাইবার উৎপাদকদের কাছ থেকে ফাইবার ক্রয় করে — কর্নিং, প্রিসমিয়ান, ফুজিকুরা, সুমিটোমো, YOFC — এবং তাদের মূলধন তারের নকশা এবং জ্যাকেটিং লাইন সরঞ্জামগুলিতে ফোকাস করে।
ফাইবার অপটিক জ্যাকেটিংয়ের জন্য একটি তার এবং তারের এক্সট্রুডার নির্বাচন করা
একটি ফাইবার অপটিক কেবল জ্যাকেটিং লাইনের জন্য সবচেয়ে গুরুত্বপূর্ণ সরঞ্জাম সিদ্ধান্ত হল তার এবং তারের এক্সট্রুডার নির্বাচন। মূল্যায়নের মূল পরামিতিগুলির মধ্যে রয়েছে:
- স্ক্রু ব্যাস: ফাইবার অপটিক জ্যাকেট অ্যাপ্লিকেশনের জন্য, 45 মিমি থেকে 90 মিমি স্ক্রু ব্যাস সাধারণ। ছোট স্ক্রু (45-60 মিমি) ছোট-ব্যাসের তারের জন্য প্রয়োজনীয় নিম্ন থ্রুপুট হারে ভাল আউটপুট ধারাবাহিকতা এবং উপাদান প্রতিক্রিয়া দেয়; বৃহত্তর স্ক্রুগুলি বৃহৎ-গণনা ওএসপি তারের উচ্চ-আউটপুট জ্যাকেটিংয়ের জন্য উপযুক্ত।
- এল/ডি অনুপাত: ফাইবার অপটিক জ্যাকেট উপকরণের জন্য সর্বনিম্ন 24:1 সুপারিশ করা হয়। LSZH যৌগগুলি বিশেষত 28:1 বা 30:1 L/D অনুপাত থেকে উপকৃত হয় যা দীর্ঘতর গলিত এবং মিশ্রিত অঞ্চলগুলিকে অনুমতি দেয়।
- ড্রাইভ সিস্টেম: এসি সার্ভো বা ভেক্টর-নিয়ন্ত্রিত ড্রাইভগুলি পরিবর্তনশীল লাইন গতিতে জ্যাকেট প্রাচীরের সামঞ্জস্য বজায় রাখার জন্য প্রয়োজনীয় গতির স্থিতিশীলতা (±0.1%) অফার করে। ডিসি ড্রাইভগুলো পর্যায়ক্রমে নতুন স্থাপনা স্থাপন করা হচ্ছে।
- তাপমাত্রা নিয়ন্ত্রণ অঞ্চল: সর্বনিম্ন 5টি স্বাধীনভাবে নিয়ন্ত্রিত ব্যারেল জোন প্লাস ক্রসহেড জোন। ±1°C স্থায়িত্বের চেয়ে ভালো PID কন্ট্রোলার আধুনিক ক্যাবল এক্সট্রুডার সিস্টেমে আদর্শ।
- ইনstrumentation: ডাই হেডে মেল্ট প্রেসার ট্রান্সডুসার, স্ক্রু ডগায় মেল্ট টেম্পারেচার প্রোব, এবং একটি অপটিক্যাল বা এক্স-রে ব্যাস গেজ ডাউনস্ট্রীম — সবই প্রোডাকশন ট্রেসেবিলিটির জন্য ডেটা লগিং সহ লাইন কন্ট্রোল পিএলসি-তে ফিডিং।
- উপাদান হ্যান্ডলিং: নাইলন এবং টিপিইউ-এর মতো আর্দ্রতা-সংবেদনশীল উপকরণগুলির জন্য একটি ডেসিক্যান্ট ড্রায়ার সহ এক্সট্রুডার হপারের আপস্ট্রিমে মাস্টারব্যাচ যোগ করার জন্য একটি গ্র্যাভিমেট্রিক বা ভলিউমেট্রিক মিশ্রণ এবং ডোজিং ইউনিট।
একটি উপযুক্ত তার এবং তারের এক্সট্রুডারের চারপাশে নির্মিত একটি সুনির্দিষ্ট ফাইবার অপটিক জ্যাকেটিং লাইন 18-36 মাসের মধ্যে তার মূলধন খরচ পরিশোধ করতে পারে শক্তিশালী ফাইবার স্থাপনের চাহিদা সহ বাজারে, যদি উত্পাদন র্যাম্প-আপের আগে প্রক্রিয়া রেসিপি, অপারেটর প্রশিক্ষণ এবং গুণমান ব্যবস্থা প্রতিষ্ঠিত হয়।
ফাইবার অপটিক এবং কপার কেবল এক্সট্রুডার প্রয়োজনীয়তার মধ্যে পার্থক্য
প্রস্তুতকারকরা ইতিমধ্যেই তামার তার এবং তারের এক্সট্রুডার লাইনগুলিকে প্রায়শই জিজ্ঞাসা করে যে একই সরঞ্জামগুলি ফাইবার অপটিক জ্যাকেটিংয়ের জন্য ব্যবহার করা যেতে পারে কিনা। উত্তর হল: কখনও কখনও, পরিবর্তন সহ। ফাইবার অপটিক কেবলগুলির পে-অফের উপর অনেক বেশি সুনির্দিষ্ট টেনশন নিয়ন্ত্রণের প্রয়োজন হয় (অভ্যন্তরে ফাইবারগুলিকে চাপ এড়াতে), এবং ক্রসহেড ডাই অ্যালাইনমেন্ট আরও গুরুত্বপূর্ণ কারণ কোনও বৈদ্যুতিক পরীক্ষা নেই (যেমন ধারাবাহিকতা বা ক্যাপ্যাসিট্যান্স) যা ডাই মিস্যালাইনমেন্ট ধরা পড়ে — জ্যাকেটের প্রাচীরের বৈচিত্র শুধুমাত্র যান্ত্রিক পরীক্ষা বা ব্যর্থতার পরে দেখা যায়। অতিরিক্তভাবে, যদি বিদ্যমান এক্সট্রুডারটি পিভিসি প্রক্রিয়াকরণের জন্য ব্যবহার করা হয়, তবে দূষণ রোধ করতে LSZH বা PE যৌগগুলি চালানোর আগে এটি অবশ্যই পুঙ্খানুপুঙ্খভাবে পরিষ্কার করা উচিত। ফাইবার অপটিক জ্যাকেটিংয়ের জন্য ডেডিকেটেড এক্সট্রুডার লাইনগুলি — তামা তারের উত্পাদনের সাথে ভাগ করা হয় না — গুণমান-সচেতন অপারেশনগুলিতে দৃঢ়ভাবে পছন্দ করা হয়।
ফাইবার অপটিক তারের মান এবং সম্মতি প্রয়োজনীয়তা
টেলিকম, ডেটা সেন্টার, শিল্প এবং সামরিক বাজারে বিক্রি হওয়া ফাইবার অপটিক কেবলগুলিকে অবশ্যই আন্তর্জাতিক এবং আঞ্চলিক মানের একটি জটিল ওয়েব মেনে চলতে হবে। সম্মতি ঐচ্ছিক নয় — প্রধান নেটওয়ার্ক অপারেটর এবং প্রকিউরমেন্ট সংস্থাগুলির অর্ডার দেওয়ার আগে তৃতীয় পক্ষের টাইপ-অনুমোদন পরীক্ষার রিপোর্ট প্রয়োজন এবং কিছু মান (যেমন ইইউ পাবলিক বিল্ডিংগুলিতে LSZH ফ্লেম পারফরম্যান্স) আইনত বাধ্যতামূলক।
| স্ট্যান্ডার্ড | ব্যাপ্তি | অঞ্চল |
|---|---|---|
| ITU-T G.652 | স্ট্যান্ডার্ড SMF characteristics | গ্লোবাল |
| ITU-T G.657 | FTTH-এর জন্য বাঁক-সংবেদনশীল SMF | গ্লোবাল |
| IEC 60794-1 | অপটিক্যাল ফাইবার তারের পরীক্ষা পদ্ধতি | গ্লোবাল / EU |
| IEC 60794-3 | আউটডোর অপটিক্যাল ফাইবার ক্যাবল | গ্লোবাল / EU |
| ANSI/ICEA S-87-640 | উদ্ভিদ তারের বাইরে অপটিক্যাল ফাইবার | উত্তর আমেরিকা |
| TIA-568.3-D | অপটিক্যাল ফাইবার ক্যাবলিং উপাদান মান | উত্তর আমেরিকা |
| EN 50399 / IEC 60332 | তারের জন্য শিখা প্রচার এবং ধোঁয়া | ইইউ (সিপিআর) |
| MIL-PRF-85045 | সামরিক ব্যবহারের জন্য ফাইবার অপটিক কেবল | মার্কিন যুক্তরাষ্ট্র (প্রতিরক্ষা) |
ইইউ কনস্ট্রাকশন প্রোডাক্টস রেগুলেশন (সিপিআর) বিশেষ উল্লেখের দাবি রাখে কারণ এটি সরাসরি জ্যাকেট উপাদান পছন্দকে নিয়ন্ত্রণ করে এবং তাই ইউরোপীয় বিল্ডিংগুলিতে ইনস্টল করা তারের জন্য এক্সট্রুডার প্রক্রিয়ার প্রয়োজনীয়তা। CPR-এর অধীনে, তারগুলি অবশ্যই Eca (সর্বনিম্ন কর্মক্ষমতা) থেকে B2ca, B1ca, এবং Aca (সর্বোচ্চ কর্মক্ষমতা) এর মাধ্যমে শ্রেণিবদ্ধ করতে হবে। B1ca বা Aca শ্রেণীবিভাগ অর্জনের জন্য অত্যন্ত কম তাপ নির্গত এবং ধোঁয়া উৎপাদনের হার সহ LSZH যৌগগুলির প্রয়োজন - যে যৌগগুলি গলিত তাপমাত্রার অভিন্নতা, বাসস্থানের সময় নিয়ন্ত্রণ এবং ডাই প্রেসার স্থিতিশীলতার পরিপ্রেক্ষিতে তার এবং তারের এক্সট্রুডারে প্রয়োজনীয় প্রয়োজনীয়তা রাখে৷
 সম্পর্কিত পণ্য