E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


এক্সট্রুশন কি - প্রতিটি তার এবং তারের পিছনে মূল প্রক্রিয়া
এক্সট্রুশন একটি ক্রমাগত উত্পাদন প্রক্রিয়া যেখানে কাঁচামাল - সাধারণত একটি থার্মোপ্লাস্টিক বা ইলাস্টোমেরিক যৌগ - গলিত হয় এবং একটি অভিন্ন ক্রস-সেকশন প্রোফাইল তৈরি করতে একটি আকৃতির ডাইয়ের মাধ্যমে বাধ্য করা হয়। ওয়্যার এবং ক্যাবল শিল্পে, এর অর্থ হল যে গতি অতিক্রম করতে পারে এমন গতিতে একটি চলন্ত কন্ডাক্টরের উপর সরাসরি একটি অন্তরক বা জ্যাকেটিং স্তর প্রয়োগ করা। প্রতি মিনিটে 1,200 মিটার ফাইন-গেজ ডেটা তারের জন্য উচ্চ-গতির লাইনে। ফলাফল হল একটি সামঞ্জস্যপূর্ণ আবরণ যা কন্ডাকটরকে রক্ষা করে, বৈদ্যুতিক নিরোধক প্রদান করে এবং প্রিমিয়াম স্বয়ংচালিত বা মেডিকেল-গ্রেড পণ্যগুলিতে ±0.01 মিমি পর্যন্ত মাত্রিক সহনশীলতা পূরণ করে।
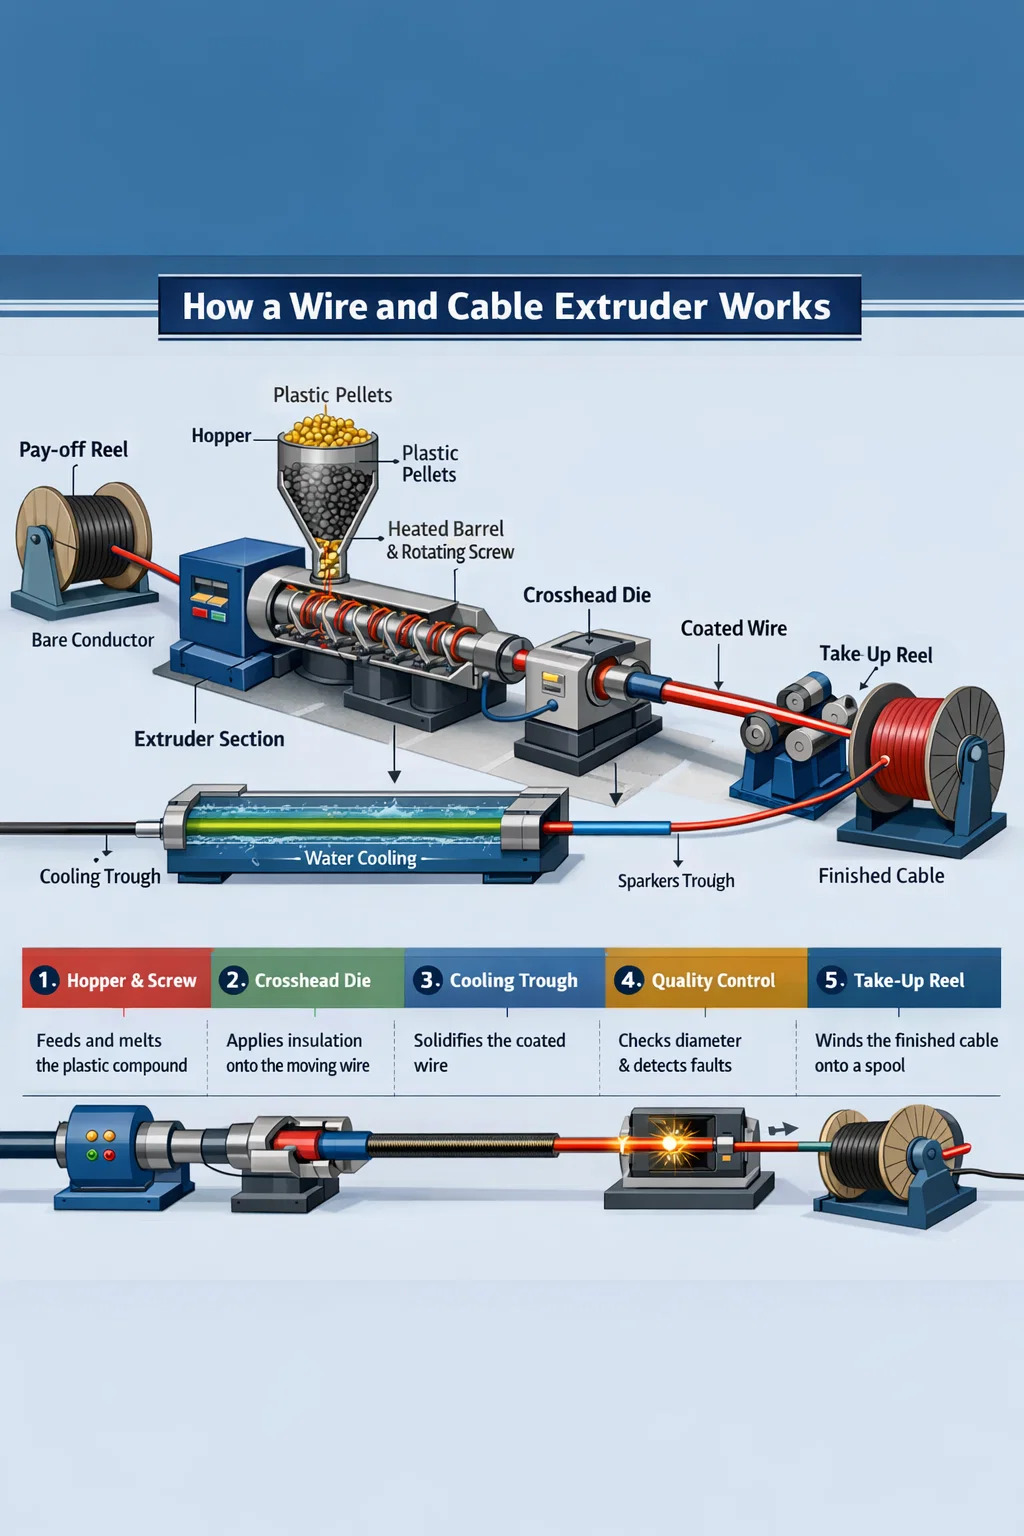
ইনজেকশন ছাঁচনির্মাণ থেকে ভিন্ন - যা একটি বন্ধ ছাঁচ পূরণ করে এবং চক্রের সময় প্রয়োজন - এক্সট্রুশন অন্তর্নিহিতভাবে ইনলাইন এবং কখনই থামে না। একটি তার এবং তারের এক্সট্রুডার একটি উত্তপ্ত ব্যারেলে গুলি বা পাউডার ফিড করে, একটি ঘূর্ণায়মান স্ক্রু যৌগকে বহন করে এবং প্লাস্টিকাইজ করে এবং গলিত উপাদান কন্ডাকটরের চারপাশে অবস্থিত ক্রসহেড ডাই দিয়ে বেরিয়ে যায়। প্রলিপ্ত তারটি তারপরে একটি শীতল ট্রুতে প্রবেশ করে, স্পার্ক টেস্টার এবং ব্যাস গেজের মধ্য দিয়ে যায় এবং একটি টেক-আপ রিলে ক্ষতবিক্ষত হয়, সবই একটি নিরবচ্ছিন্ন পাসে।
এক্সট্রুশন কী তা বোঝা — এবং কী একটি জেনেরিক প্লাস্টিক মেশিন থেকে একটি ভাল-ইঞ্জিনিয়ার করা তার এবং তারের এক্সট্রুডারকে আলাদা করে — নির্ধারণ করে যে আপনার তৈরি পণ্যটি প্রথম উত্পাদন চালানোর সময় বা ব্যয়বহুল পুনর্ব্যবহারে UL, IEC, বা RoHS সার্টিফিকেশন পূরণ করে কিনা।
কিভাবে একটি তার এবং তারের এক্সট্রুডার আসলে কাজ করে
একটি তার এবং তারের এক্সট্রুডারে বিভিন্ন সমন্বিত সাবসিস্টেম থাকে। প্রতিটি কাঁচা যৌগকে একটি মাত্রাগতভাবে স্থিতিশীল, বৈদ্যুতিক শব্দ নিরোধক পরিবাহীতে রূপান্তর করতে একটি স্বতন্ত্র ভূমিকা পালন করে।
ব্যারেল এবং স্ক্রু সমাবেশ
ব্যারেল হল একটি শক্ত ইস্পাত সিলিন্ডার, সাধারণত বাইমেটালিক-রেখাযুক্ত ঘর্ষণ প্রতিরোধের জন্য ফ্লেম-রিটার্ড্যান্ট LSZH (লো স্মোক জিরো হ্যালোজেন) এর মতো ভরা যৌগ চালানোর সময়। ভিতরে স্ক্রু ঘোরে, যার জ্যামিতি — ফ্লাইট গভীরতা, কম্প্রেশন অনুপাত, এবং L/D (দৈর্ঘ্য-থেকে-ব্যাস) অনুপাত — নির্দিষ্ট যৌগ পরিবারের জন্য ইঞ্জিনিয়ার করা হয়। PVC ইনসুলেশন সাধারণত 20:1 থেকে 25:1 এর L/D এবং 3:1 এর কাছাকাছি কম্প্রেশন অনুপাত সহ স্ক্রুগুলিতে চলে। মাঝারি-ভোল্টেজ পাওয়ার তারের জন্য ক্রস-লিঙ্কড পলিথিন (XLPE) ব্যারেলে অকাল ক্রসলিংকিং এড়াতে একটি দীর্ঘ, মৃদু স্ক্রু, প্রায়শই 30:1 L/D এর দাবি করে। একটি তার এবং তারের এক্সট্রুডারে ভুল স্ক্রু চালানোর ফলে অবক্ষয়, অসম গলিত তাপমাত্রা এবং শেষ পর্যন্ত প্রত্যাখ্যান হয়।
ব্যারেল তাপমাত্রা জোন করা হয় - সাধারণত চার থেকে ছয়টি স্বাধীন অঞ্চল - ফিড গলা থেকে মিটারিং বিভাগে বৃদ্ধি পায়। স্ট্যান্ডার্ড PVC-এর জন্য, এর অর্থ হতে পারে 150 °C, 165 °C, 175 °C, এবং 180 °C অঞ্চলের তাপমাত্রা ডাইয়ের দিকে। XLPE পরবর্তী অঞ্চলে 200-220 °C তাপমাত্রায় বেশি গরম হয়। যথার্থ PID কন্ট্রোলার প্রতিটি জোনকে ±1 °C এর মধ্যে ধরে রাখে, কারণ গলিত তাপমাত্রায় একটি 5 °C ড্রিফ্ট সরাসরি সান্দ্রতা বৈচিত্র্য এবং প্রাচীরের পুরুত্ব স্ক্যাটারে অনুবাদ করে।
ক্রসহেড ডাই — দ্য হার্ট অফ ওয়্যার এক্সট্রুশন
একটি স্ট্যান্ডার্ড প্রোফাইল এক্সট্রুডার থেকে একটি তার এবং তারের এক্সট্রুডারকে যা আলাদা করে তা হল ক্রসহেড। কন্ডাক্টর একটি 90-ডিগ্রি কোণে ক্রসহেডের মধ্যে প্রবেশ করে (অথবা কিছু কনফিগারেশনে ইন-লাইন) এবং ডাই-এর মধ্য দিয়ে প্রস্থান করে। ভিতরে, গলিত প্রবাহ একটি টর্পেডো বা ডিফ্লেক্টর ব্যবহার করে কন্ডাক্টরের চারপাশে পুনঃনির্দেশিত হয়, তারপর ডাই এবং টিপ জ্যামিতি দ্বারা একত্রিত হয় যাতে সমস্ত ঘড়ির অবস্থানে সমানভাবে নিরোধক জমা হয়।
ক্রসহেড ডিজাইনের মধ্যে দুটি অ্যাপ্লিকেশন পদ্ধতি বিদ্যমান:
- প্রেসার টুলিং — ডাই ভিতরে কন্ডাকটরের সাথে যোগাযোগ গলিয়ে দেয়, চাপে বন্ধন। বেশিরভাগ নিরোধক অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয় যেখানে আনুগত্য প্রয়োজন, যেমন XLPE পাওয়ার তার।
- টিউবিং টুলিং — গলিত একটি টিউব গঠন করে যা ডাই এক্সিটের পরে কন্ডাকটরের উপর নিচে টানা হয়, ভ্যাকুয়াম বা ড্র-ডাউন অনুপাতের উপর নির্ভর করে। মাল্টি-কোর তারের উপর আলগা-ফিটিং জ্যাকেটের জন্য সাধারণ।
ডাই এবং টিপ সাইজিং ড্র-ডাউন রেশিও (DDR) এবং ড্র-ডাউন ব্যালেন্স (DDB) সূত্র অনুসরণ করে। 1.2 এবং 1.5 এর মধ্যে একটি ডিডিআর মাঝারি গতির পিভিসি লাইনের জন্য একটি সাধারণ সূচনা পয়েন্ট। LSZH-এ DDR 2.5 ছাড়িয়ে গেলে গলিত ফ্র্যাকচার হতে পারে — নিরোধকের উপর একটি রুক্ষ, হাঙরের চামড়ার পৃষ্ঠ যা স্পার্ক পরীক্ষায় ব্যর্থ হয়।
কুলিং ট্রফ এবং ডাউনস্ট্রিম সরঞ্জাম
মারা যাওয়ার পরে, প্রলিপ্ত পরিবাহী একটি জল-কুলিং ট্রুতে প্রবেশ করে। খাদের দৈর্ঘ্য অবশ্যই লাইনের গতি এবং নিরোধক প্রাচীরের বেধের সাথে মেলে। একটি সাধারণ নিয়ম হল যে একটি 1 মিমি প্রাচীরের পিভিসি কন্ডাক্টর 200 মি/মিনিট গতিতে চলে তার জন্য কমপক্ষে 20-30 মিটার সক্রিয় কুলিং প্রয়োজন। অপর্যাপ্ত শীতলতা মাত্রিক প্রবাহ ঘটায় কারণ ক্যাপস্ট্যান টেনশনে গরম নিরোধক বিকৃত হয়ে যায়। কিছু এক্সএলপিই মাঝারি-ভোল্টেজ লাইন রাসায়নিক ক্রসলিংকিং নিয়ন্ত্রণের জন্য জলের ট্রফের পরিবর্তে ড্রাই-কিউর টিউব চালায়, তবে বেশিরভাগ তার এবং তারের এক্সট্রুশন লাইনের জন্য জলই রয়ে গেছে।
ইনলাইন ইন্সট্রুমেন্টেশন আধুনিক লাইনে অ-আলোচনাযোগ্য। ডাই এক্সিটের পরপরই একটি লেজারের ব্যাস গেজ রিয়েল টাইমে প্রাচীরের বৈচিত্র্য ধরা দেয়, ক্লোজড-লুপ নিয়ন্ত্রণকে এক্সট্রুডার স্ক্রু গতি বা লাইনের গতিতে ফিরিয়ে দেয়। 1 kV থেকে 15 kV পর্যন্ত ভোল্টেজে স্পার্ক পরীক্ষক, ইনসুলেশন ক্লাসের উপর নির্ভর করে, ক্রমাগত পিনহোল সনাক্ত করে। ক্যাপাসিট্যান্স মনিটরগুলি বিকেন্দ্রিকতা সনাক্ত করে — অফ-সেন্টার কন্ডাক্টরগুলি তারের ঘূর্ণন ফ্রিকোয়েন্সিতে ক্যাপাসিট্যান্স বৈচিত্র্য হিসাবে দেখায়।
কনফিগারেশন দ্বারা তার এবং তারের এক্সট্রুডারের প্রকার
সব তার এবং তারের এক্সট্রুডার এক নয়। নির্বাচিত লাইন কনফিগারেশন পণ্য পরিসীমা, পরিবর্তনের সময়, স্ক্র্যাপের হার এবং মূলধন বিনিয়োগের উপর সরাসরি প্রভাব ফেলে।
| এক্সট্রুডার টাইপ | সাধারণ স্ক্রু ব্যাস | প্রাথমিক আবেদন | সর্বোচ্চ লাইন গতি |
|---|---|---|---|
| একক স্ক্রু (মসৃণ বোর) | 25-150 মিমি | পিভিসি নিরোধক এবং জ্যাকেটিং | 800 মি/মিনিট পর্যন্ত (সূক্ষ্ম পরিমাপক) |
| একক স্ক্রু (খাঁজযুক্ত ফিড) | 45-120 মিমি | এইচডিপিই, এলএসজেডএইচ, পিপি যৌগ | 600 মি/মিনিট পর্যন্ত |
| টুইন-স্ক্রু (সহ-ঘূর্ণায়মান) | 35-90 মিমি | যৌগিক LSZH, XLPE বেস | যৌগিক, সরাসরি আবরণ নয় |
| ট্যান্ডেম ডুয়াল এক্সট্রুডার | দুটি স্ক্রু, প্রতিটি 45-90 মিমি | ডুয়াল-লেয়ার ইনসুলেশন জ্যাকেট | 500 মি/মিনিট পর্যন্ত |
| ট্রিপল-লেয়ার (কো-এক্সট্রুশন) | তিন এক্সট্রুডার খাওয়ানো একজন মারা যায় | সেমিকন্ডাক্টিং স্ক্রিন সহ MV/HV XLPE | 15-30 মি/মিনিট (বড় তার) |
একক-স্ক্রু এক্সট্রুডার লাইন
একক-স্ক্রু ওয়্যার এবং তারের এক্সট্রুডার বিশ্বব্যাপী উৎপাদনের পরিমাণে আধিপত্য বিস্তার করে। এর সরলতা — এক স্ক্রু, এক ব্যারেল, এক ড্রাইভ — মানে কম রক্ষণাবেক্ষণ খরচ এবং পণ্যের পরিবর্তনের জন্য দ্রুত স্ক্রু পরিবর্তন। 120 rpm এ চলমান একটি 60 মিমি একক-স্ক্রু এক্সট্রুডার সরবরাহ করতে পারে 180-220 কেজি/ঘণ্টা PVC যৌগ, যা 1.5 mm² বিল্ডিং তারে 400 m/min এ প্রলেপ দিতে যথেষ্ট। উচ্চ-গতির ডেটা কেবল উৎপাদনের জন্য (Cat 6ক, Cat 8), জোড়াযুক্ত 30-45 মিমি এক্সট্রুডারগুলি 1,000 মি/মিনিটের বেশি লাইন গতিতে পৃথক কন্ডাকটর নিরোধক প্রয়োগ করে।
ট্যান্ডেম এবং কো-এক্সট্রুশন লাইন
দুই বা ততোধিক বিচ্ছিন্ন স্তরের প্রয়োজন হয় - যেমন একটি বন্ডেড PVC জ্যাকেট সহ একটি XLPE নিরোধক, অথবা সাদা বেসের উপর একটি রঙিন স্ট্রাইপ স্তর সহ একটি স্বয়ংচালিত তারের - টেন্ডেম বা কো-এক্সট্রুশন লাইনগুলি একটি ডুয়াল-চ্যানেল ক্রসহেডে পৃথক যৌগগুলিকে ফিড করে৷ এটি একটি রিওয়াইন্ডিং পাস দূর করে, মাল্টি-লেয়ার পণ্যগুলিতে প্রক্রিয়াকরণ খরচ 15-25% সাশ্রয় করে। মাঝারি-ভোল্টেজ XLPE তারের জন্য ট্রিপল কো-এক্সট্রুশন বাধ্যতামূলক যেখানে ইন্টারফেসে কোনও দূষণ ছাড়াই ভিতরের এবং বাইরের সেমিকন্ডাক্টিং স্ক্রিনগুলি অবশ্যই গলিত অবস্থায় নিরোধকের সাথে বন্ধন করতে হবে।
ওয়্যার এবং তারের এক্সট্রুডারগুলিতে মূল উপাদানগুলি প্রক্রিয়া করা হয়
উপাদান নির্বাচন সম্পূর্ণ এক্সট্রুডার স্পেসিফিকেশন চালিত করে — স্ক্রু জ্যামিতি, ব্যারেল ধাতুবিদ্যা, তাপমাত্রা প্রোফাইল এবং শীতল করার ক্ষমতা। নীচে প্রাথমিক যৌগিক পরিবার এবং তাদের প্রক্রিয়াকরণ বৈশিষ্ট্য রয়েছে।
পিভিসি (পলিভিনাইল ক্লোরাইড)
পিভিসি বিশ্বব্যাপী ওয়্যার এবং ক্যাবল এক্সট্রুডারগুলিতে সবচেয়ে ব্যাপকভাবে প্রক্রিয়াকৃত যৌগ হিসাবে রয়ে গেছে, মোটামুটি হিসাবে সমস্ত তারের নিরোধক আয়তনের 35-40% ওজন দ্বারা এটি সহজে 160-190 °C এর মধ্যে প্রক্রিয়া করে, প্লাস্টিকাইজার এবং শিখা-প্রতিরোধী সংযোজন প্যাকেজের একটি বিস্তৃত পরিসর গ্রহণ করে এবং সাশ্রয়ী। চ্যালেঞ্জ হল তাপ সংবেদনশীলতা — 200 °C এর উপরে বা অতিরিক্ত শিয়ারের সাথে, PVC হ্রাস পায় এবং HCl ছেড়ে দেয়, যা ব্যারেল এবং ক্রসহেডকে ক্ষয় করে। পিভিসি-র স্ক্রুগুলি আনুগত্য কমাতে তুলনামূলকভাবে কম কম্প্রেশন অনুপাত (2.5–3.0:1) এবং পালিশ, ক্রোম-প্লেটেড ফ্লাইট ব্যবহার করে।
XLPE (ক্রস-লিঙ্কড পলিথিন)
XLPE হল মাঝারি-ভোল্টেজ (1–35 kV) এবং উচ্চ-ভোল্টেজ পাওয়ার তারের জন্য আদর্শ নিরোধক। ক্রসলিংকিং প্রতিক্রিয়া — পারঅক্সাইড-প্রবর্তিত হোক বা সিলেন আর্দ্রতা-নিরাময় — মৃত্যুর পরে ঘটতে হবে, এক্সট্রুডার ব্যারেলের ভিতরে নয়। এটি অতিরিক্ত শিয়ার হিটিং এড়াতে স্ক্রু ডিজাইনকে সীমাবদ্ধ করে এবং একটি দীর্ঘ, কম-কম্প্রেশন স্ক্রু প্রয়োজন। ড্রাই-কিউর নাইট্রোজেন টিউবগুলি পারক্সাইড সিস্টেমের জন্য 200 °C এর উপরে তাপমাত্রা বজায় রাখে, তারপর ক্যাপস্টানের আগে একটি শীতল অঞ্চল। সিলেন-এক্সএলপিই সিস্টেমগুলি একটি সহজ একক-স্ক্রু এক্সট্রুডার ব্যবহার করে তবে ক্রসলিংক প্রতিক্রিয়া সম্পূর্ণ করতে পোস্ট-এক্সট্রুশন সনা বা গরম জলের স্নানের প্রয়োজন হয়।
LSZH / LSOH যৌগ
লো স্মোক জিরো হ্যালোজেন (LSZH) যৌগগুলি খনিজ ফিলার দিয়ে তৈরি করা হয় — অ্যালুমিনিয়াম ট্রাইহাইড্রেট (ATH) বা ম্যাগনেসিয়াম হাইড্রক্সাইড — ওজন দ্বারা 50-65% লোডিংয়ে। এই ফিলারগুলি LSZH অত্যন্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং উল্লেখযোগ্যভাবে পিভিসির তুলনায় দ্রবীভূত সান্দ্রতা বাড়ায়। LSZH চালিত ওয়্যার এবং তারের এক্সট্রুডারগুলির উচ্চ চাপের ড্রপ পরিচালনা করার জন্য বাইমেটালিক ব্যারেল (ন্যূনতম 60 HRC পরিধান পৃষ্ঠ), শক্ত খাদ স্ক্রু এবং বড়-ব্যাসের ক্রসহেডের প্রয়োজন হয়। আউটপুট হার সমতুল্য PVC রানের চেয়ে 20-30% কম, এবং লাইনের গতি সাধারণত গেজের উপর নির্ভর করে 200-400 m/min এ সীমাবদ্ধ করা হয়। IEC 60332 এবং EN 50266 ফায়ার স্ট্যান্ডার্ডের অধীনে টানেল, সামুদ্রিক জাহাজ, অফশোর প্ল্যাটফর্ম এবং পাবলিক বিল্ডিংগুলিতে LSZH বাধ্যতামূলক৷
ফ্লুরোপলিমার (PTFE, FEP, ETFE)
ফ্লুরোপলিমার-অন্তরক তারগুলি মহাকাশ, সামরিক এবং উচ্চ-তাপমাত্রার শিল্প অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে 150-260 °C তাপমাত্রায় একটানা পরিষেবা প্রয়োজন। PTFE প্রযুক্তিগতভাবে একটি পেস্ট এক্সট্রুশন প্রক্রিয়া (রাম এক্সট্রুশন), প্রচলিত স্ক্রু এক্সট্রুশন নয়। এফইপি এবং ইটিএফই সব-পিটিএফই-রেখাযুক্ত গলিত পথ বা নিকেল-অ্যালয় নির্মাণ সহ বিশেষায়িত তার এবং তারের এক্সট্রুডারগুলিতে গলে-প্রক্রিয়াযোগ্য - ফ্লুরোপলিমারগুলি 340-380 ডিগ্রি সেলসিয়াসের প্রক্রিয়াকরণ তাপমাত্রায় স্ট্যান্ডার্ড স্টিলের জন্য ক্ষয়কারী। আউটপুট হার কম এবং টুলিং খরচ বেশি, কিন্তু পারফরম্যান্স প্রিমিয়াম এভিয়েশন ওয়্যার বান্ডেল এবং ইলেকট্রনিক তারের জোতাগুলির জন্য বিনিয়োগকে ন্যায্যতা দেয়।
TPE, TPU, এবং রাবারের মত যৌগ
থার্মোপ্লাস্টিক ইলাস্টোমার (TPE) এবং থার্মোপ্লাস্টিক পলিউরেথেন (TPU) স্বয়ংচালিত, রোবোটিক্স এবং পোর্টেবল পাওয়ার টুল ক্যাবল অ্যাপ্লিকেশনগুলিতে দ্রুত বৃদ্ধি পেয়েছে, অনেক ক্ষেত্রে ভলকানাইজড রাবার প্রতিস্থাপন করে। এগুলি স্ট্যান্ডার্ড ওয়্যার এবং তারের এক্সট্রুডারগুলিতে পরিমিত স্ক্রু পরিবর্তনের সাথে এক্সট্রুডেবল, 190-220 °C তাপমাত্রায় প্রক্রিয়া করা হয় এবং ভলকানাইজেশন ধাপ সম্পূর্ণরূপে বাদ দেয়। TPU বিশেষ করে অসামান্য ঘর্ষণ প্রতিরোধের অফার করে — PVC-এর তুলনায় 10 থেকে 50 গুণ — এটিকে ড্র্যাগ-চেইন কেবল এবং শিল্প রোবট তারের জন্য পছন্দের জ্যাকেট তৈরি করে যা লক্ষ লক্ষ চক্রকে ফ্লেক্স করে।
সমালোচনামূলক পরামিতি যা এক্সট্রুশন গুণমান নির্ধারণ করে
তার এবং তারের এক্সট্রুশনের গুণমান একক পরিবর্তনশীল নয়। এটি আধুনিক লাইনে প্রায়শই ক্লোজড-লুপ অটোমেশনের মাধ্যমে একযোগে বেশ কয়েকটি আন্তঃনির্ভর পরামিতি নিয়ন্ত্রণের ফলাফল।
উদ্ভটতা এবং প্রাচীর বেধ অভিন্নতা
উদ্ভটতা — নিরোধকের মধ্যে কন্ডাকটরের অফ-সেন্টার অবস্থান — সরাসরি তারের অস্তরক শক্তি এবং উচ্চ-ভোল্টেজ সহ্য করার পরীক্ষায় উত্তীর্ণ হওয়ার ক্ষমতাকে প্রভাবিত করে। IEC 60227 এবং UL 44 সর্বাধিক উদ্বেগজনক মান নির্দিষ্ট করে; 0.7 মিমি নামমাত্র প্রাচীর সহ একটি 1.5 মিমি² পিভিসি বিল্ডিং তারের জন্য, ন্যূনতম প্রাচীরটি নীচে পড়বে না নামমাত্রের 80% যে কোন সময়ে এর মানে হল 0.7 মিমি প্রাচীরে সর্বাধিক উদ্বেগ ±0.14 মিমি। 500 মি/মিনিট গতিতে ধারাবাহিকভাবে এটি অর্জনের জন্য ডাই-সেন্টারিং বোল্ট, আপস্ট্রিম কন্ডাক্টর গাইড এবং আদর্শভাবে ক্রসহেড অ্যাকচুয়েটরদের ফিডিং করার জন্য একটি ইন-লাইন ক্যাপাসিট্যান্স মনিটর সহ একটি ঘনত্ব-নিয়ন্ত্রিত ক্রসহেড প্রয়োজন।
গলিত তাপমাত্রা এবং গলিত চাপ স্থায়িত্ব
ডাই হেডে গলে যাওয়া চাপ প্রক্রিয়ার স্থিতিশীলতার প্রাথমিক সূচক। চাপের ওঠানামা — স্ক্রু কম্পন, অসামঞ্জস্যপূর্ণ পেলেট ফিড, বা জীর্ণ স্ক্রু ফ্লাইট দ্বারা সৃষ্ট — সমাপ্ত তারের ব্যাসের তারতম্য হিসাবে সরাসরি প্রদর্শিত হয়। একটি স্থিতিশীল তার এবং তারের এক্সট্রুডার স্থির অবস্থায় ±2 বারের নিচে গলিত চাপের বৈচিত্র ধারণ করে। কিছু লাইন এক্সট্রুডার এবং ক্রসহেডের মধ্যে একটি গিয়ার পাম্প ব্যবহার করে বিশেষভাবে ডাই প্রেসার থেকে স্ক্রু আউটপুট বৈচিত্র্যকে ডিকপল করার জন্য, ব্যাস নিয়ন্ত্রণকে ±0.003 মিমি-তে সক্ষম করে — যথার্থ কোক্সিয়াল কেবল এবং ফাইবার অপটিক লুজ-টিউব জ্যাকেটের জন্য প্রয়োজনীয়।
লাইন স্পিড এবং ক্যাপস্টান কন্ট্রোল
ক্যাপস্ট্যান (হল-অফ ইউনিট) ড্র-ডাউন অনুপাত সেট করে এবং সরাসরি চূড়ান্ত নিরোধক ব্যাস নিয়ন্ত্রণ করে। ডান্সার রোল টেনশন ফিডব্যাক সহ একটি সার্ভো-চালিত ক্যাপস্ট্যান আধুনিক CNC লাইন কন্ট্রোলে 50-100 ms এর মধ্যে ব্যাস গেজ রিডিংগুলিতে সাড়া দেয়। টাইট স্পিড রেগুলেশন — ±0.1% বেগের তারতম্যের চেয়ে ভাল — পাতলা-প্রাচীর নিরোধকের জন্য অপরিহার্য যেখানে এমনকি একটি 0.5% গতির ভ্রমণ পরিমাপযোগ্য ব্যাসের পরিবর্তন ঘটায়। লাইন স্পিড হল প্রাথমিক থ্রুপুট লিভার: 200 থেকে 400 মি/মিনিট পর্যন্ত লাইনের গতি দ্বিগুণ করা একই এক্সট্রুডারে আউটপুটকে দ্বিগুণ করে, তাই ক্যাপস্টান স্থায়িত্ব সরাসরি লাভজনকতাকে প্রভাবিত করে।
সারফেস কোয়ালিটি এবং স্পার্ক টেস্ট পারফরম্যান্স
পৃষ্ঠের ত্রুটিগুলি — গর্ত, বুদবুদ, রেখা, বা রুক্ষ টেক্সচার — স্পার্ক পরীক্ষায় বৈদ্যুতিক ব্যর্থতা হিসাবে মুখোশ রাখতে পারে। ইনসুলেশনের বুদবুদগুলি যৌগের আর্দ্রতা (0.05% আর্দ্রতার পূর্বে শুকানোর ছুরি দ্বারা সমাধান করা হয়), উদ্বায়ী সংযোজন, বা দ্রবীভূত বাতাসের কারণে ঘটে। স্ট্রীকগুলি প্রায়ই ক্রসহেডের মধ্যে অবনমিত উপাদান বা দূষণ নির্দেশ করে। একটি পরিষ্কার তার এবং তারের এক্সট্রুশন লাইনটি 100% উৎপাদনে ক্রমাগত স্পার্ক টেস্টিং চালায়, যার পাসের হার 99.8% এর উপরে ভলিউম নিরোধক লাইনের জন্য শিল্পের মানদণ্ড।
ওয়্যার এবং ক্যাবল এক্সট্রুডার লাইন লেআউট এবং অক্জিলিয়ারী সরঞ্জাম
একটি সম্পূর্ণ তার এবং তারের এক্সট্রুশন লাইনটি এক্সট্রুডারের চেয়ে বেশি। সহায়ক সরঞ্জামের বিন্যাস স্টার্টআপ স্ক্র্যাপ, পরিবর্তনের সময় এবং চূড়ান্ত পণ্য মাত্রিক সামঞ্জস্য নির্ধারণ করে।
পে-অফ থেকে টেক-আপ পর্যন্ত একটি সাধারণ অন্তরক লাইনের মধ্যে রয়েছে:
- পে-অফ ইউনিট — বেয়ার কন্ডাক্টর রিল ধরে রাখে, প্রায়ই টান-নিয়ন্ত্রিত নর্তকী হাত এবং রিল পরিবর্তন করার ক্ষমতা (সক্রিয় বা স্ট্যাটিক পে-অফ) সহ। বড়-গেজ পাওয়ার তারের জন্য রিলের ওজন 3,000 কেজি পর্যন্ত।
- স্ট্রেইটনার এবং প্রি-হিটার — কুণ্ডলীকৃত পরিবাহীকে সোজা করে এবং পৃষ্ঠ থেকে আর্দ্রতা বা অক্সিডেশন অপসারণ করে, নিরোধক আনুগত্য উন্নত করে। XLPE পাওয়ার তারের জন্য 60-120 °C পর্যন্ত কন্ডাক্টর প্রাক-তাপ।
- ক্রসহেড সহ তার এবং তারের এক্সট্রুডার - কোর ইউনিট, ইনসুলেশন বা জ্যাকেট প্রয়োগ করা।
- কুলিং ট্রফ — জল শীতলকরণ, সাধারণত তাপীয় শক এবং নিরোধকের অবশিষ্ট চাপ এড়াতে তাপমাত্রা হ্রাস (গরম, উষ্ণ, ঠান্ডা) সহ দুই বা তিনটি সিরিয়াল বিভাগে।
- ইনলাইন পরিমাপ — লেজার OD গেজ, ক্যাপাসিট্যান্স মনিটর, স্পার্ক টেস্টার, এবং ঐচ্ছিকভাবে স্পষ্টতা তারের জন্য একটি প্রাচীর বেধের এক্স-রে স্ক্যানার।
- ক্যাপস্টান এবং নর্তকী - লাইন টান এবং গতি বজায় রাখার লাইন-অফ ইউনিট।
- চিহ্নিতকরণ ইউনিট — মিটার চিহ্ন, ভোল্টেজ রেটিং, স্ট্যান্ডার্ড সার্টিফিকেশন এবং কালার কোডিংয়ের জন্য ইঙ্কজেট বা খোদাই ইউনিট।
- টেক-আপ/ রিলিং — স্পুল উইন্ডার বা ড্রাম টুইস্টার, লাইন স্টপ এড়াতে অ্যাকিউমুলেটর-সজ্জিত লাইনগুলিতে স্বয়ংক্রিয় কাট-এন্ড-ট্রান্সফার সহ।
একটি ছোট বিল্ডিং ওয়্যার ইনসুলেটিং লাইনের জন্য মোট লাইনের দৈর্ঘ্য 20 মিটার থেকে লম্বা কিউর টিউব সহ একটি মাঝারি-ভোল্টেজ XLPE লাইনের জন্য 150 মিটারের বেশি। মেঝে স্থান পরিকল্পনা এবং একটি কঠোর ইস্পাত বেস ফ্রেমে সমস্ত ইউনিটের সঠিক প্রান্তিককরণ মৌলিক — উচ্চ গতিতে পে-অফ এবং ক্রসহেডের মধ্যে 2-3 মিমি পর্যন্ত ভুলভাবে সংযোজন কন্ডাকটর কম্পন এবং উদ্বেগ স্পাইক সৃষ্টি করে।
ওয়্যার এবং তারের উত্পাদনে এক্সট্রুশন ত্রুটি এবং কীভাবে সেগুলি সমাধান করা যায়
এমনকি ভালভাবে রক্ষণাবেক্ষণ করা তার এবং তারের এক্সট্রুডার লাইনগুলি উত্পাদনের সময় ত্রুটির সম্মুখীন হয়। দ্রুত কারণ সনাক্ত করা বর্ধিত স্ক্র্যাপ রান এড়ায়।
| খুঁত | সবচেয়ে সাধারণ কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| ব্যাস ভিন্নতা (সাইকেল চালানো) | স্ক্রু ঢেউ, জীর্ণ স্ক্রু টিপ, বা অস্থির গলিত চাপ | গিয়ার পাম্প ইনস্টল করুন; পরিদর্শন এবং জীর্ণ স্ক্রু উপাদান প্রতিস্থাপন |
| নিরোধক মধ্যে বুদবুদ / voids | যৌগিক আর্দ্রতা 0.05% এর উপরে; উদ্বায়ী প্লাস্টিকাইজার | প্রাক-শুষ্ক যৌগ 70-80 °C তাপমাত্রায় 2-4 ঘন্টা; সংযোজন প্যাকেজ পর্যালোচনা করুন |
| রুক্ষ/হাঙর চামড়ার পৃষ্ঠ | গলা ফাটল — অত্যধিক ডাই ওয়াল শিয়ার হার | ডাই তাপমাত্রা বৃদ্ধি; লাইনের গতি কমানো; প্রক্রিয়াকরণ সহায়তা ব্যবহার করুন |
| উচ্চ উন্মত্ততা | কন্ডাকটর কম্পন; মিসলাইনড ডাই টিপ; গাইড টিউব পরিধান | ক্রসহেড পুনরায় কেন্দ্রীভূত করুন; গাইড টিউব প্রতিস্থাপন; কন্ডাক্টরের টান পরীক্ষা করুন |
| রেখা / বিবর্ণতা | ক্রসহেড ডেড জোনে অবক্ষয়িত উপাদান হোল্ডআপ | ক্রসহেড পরিষ্কার করুন; disassemble এবং পরিষ্কার; ডাই মধ্যে মৃত অঞ্চল পরীক্ষা করুন |
| স্পার্ক পরীক্ষা ব্যর্থতা (পিনহোল) | দূষণ; বুদবুদ; উদ্বেগ থেকে পাতলা দাগ | পর্দা যৌগ; অ্যাড্রেস eccentricity; উপাদান পরিচ্ছন্নতা পর্যালোচনা |
আপনার উৎপাদনের প্রয়োজনীয়তার জন্য একটি তার এবং তারের এক্সট্রুডার নির্বাচন করা
সঠিক তার এবং তারের এক্সট্রুডার নির্বাচন করা পণ্যের পরিসীমা, যৌগিক পরিবার, প্রয়োজনীয় থ্রুপুট এবং মেঝে স্থানের সীমাবদ্ধতার একটি স্পষ্ট সংজ্ঞা দিয়ে শুরু হয়। মেশিনের উদ্ধৃতি অনুরোধ করার আগে সংজ্ঞায়িত করার জন্য মূল বৈশিষ্ট্যগুলির মধ্যে রয়েছে:
- কন্ডাক্টরের আকার পরিসীমা — সর্বনিম্ন (যেমন, ডেটা কেবলের জন্য 0.1 মিমি²) থেকে সর্বাধিক (যেমন, পাওয়ার তারের জন্য 300 মিমি²)। এটি ক্রসহেড বোরের আকার এবং স্ক্রু ব্যাস নির্ধারণ করে।
- যৌগিক পরিবার এবং প্রাচীর বেধ — PVC/LSZH/XLPE প্রত্যেকের জন্য নির্দিষ্ট স্ক্রু জ্যামিতি প্রয়োজন। ন্যূনতম প্রাচীর বেধ ড্রাইভ ডাই এবং টিপ নির্বাচন.
- কেজি/ঘন্টায় লক্ষ্য আউটপুট — অন্তরক তারের লাইনের গতি × রৈখিক ওজন থেকে গণনা করা হয়। এটি এক্সট্রুডার স্ক্রু ব্যাস এবং ড্রাইভ মোটর মাপ করে।
- প্রয়োজনীয় মাত্রিক সহনশীলতা — স্ট্যান্ডার্ড বিল্ডিং ওয়্যার টলারেন্স (IEC 60227) বেসিক গেজ ফিডব্যাক দিয়ে অর্জন করা যায়, যখন স্বয়ংচালিত (ISO 6722) বা মহাকাশ মানগুলির জন্য গিয়ার পাম্প এবং এক্স-রে প্রাচীর পরিমাপ প্রয়োজন।
- স্তরের সংখ্যা — একক-স্তর নিরোধক বনাম ডুয়াল-লেয়ার (ইনসুলেশন জ্যাকেট) বনাম ট্রিপল কো-এক্সট্রুশন নির্ধারণ করে যে একটি একক, টেন্ডেম বা সম্পূর্ণ কো-এক্সট্রুশন লাইন প্রয়োজন কিনা।
- অটোমেশন স্তর — সম্পূর্ণ স্বয়ংক্রিয় রিল পরিবর্তন, স্প্লিসিং, এবং ক্লোজড-লুপ ব্যাস নিয়ন্ত্রণ মূলধন খরচ যোগ করে কিন্তু উচ্চ-গতির লাইনে শ্রম এবং স্টার্টআপ স্ক্র্যাপ 30-60% কমিয়ে দেয়।
A 60 মিমি তার এবং তারের এক্সট্রুডার একটি 25:1 L/D স্ক্রু, গিয়ার পাম্প, এবং ইনলাইন লেজার গেজ 0.75-16 mm² পরিসরে একটি সাধারণ-উদ্দেশ্য PVC/LSZH বিল্ডিং তারের নিরোধক লাইনের জন্য একটি সাধারণ প্রারম্ভিক স্পেসিফিকেশন। অটোমেশন স্তর এবং বাজারের উপর নির্ভর করে $300,000 থেকে $800,000 USD পর্যন্ত ইনস্টল করা লাইনের দাম আশা করুন। XLPE মাঝারি-ভোল্টেজ তারের উৎপাদনের জন্য, ট্রিপল কো-এক্সট্রুশন লাইন $2 মিলিয়ন থেকে শুরু হয় এবং সম্পূর্ণ ড্রাই-কিউর VCV উল্লম্ব টাওয়ারের জন্য $8 মিলিয়ন ছাড়িয়ে যেতে পারে।
বিশেষ তারের অ্যাপ্লিকেশন এক্সট্রুশন
স্বয়ংচালিত তারের জোতা তারের
স্বয়ংচালিত তারের জোতা তারগুলি মাত্রিক সামঞ্জস্যতা এবং থ্রুপুট পরিপ্রেক্ষিতে সবচেয়ে বেশি চাহিদার মধ্যে রয়েছে। একটি সাধারণ স্বয়ংচালিত OEM ওয়্যারিং জোতা প্ল্যান্ট 0.13 মিমি² থেকে 6 মিমি² পর্যন্ত গেজে ইনসুলেটেড তারের প্রতিদিন লক্ষ লক্ষ মিটার খরচ করে। এই সেক্টরের জন্য ওয়্যার এবং ক্যাবল এক্সট্রুডার লাইনগুলি এখানে কাজ করে 600-1,200 মি/মিনিট সূক্ষ্ম গেজে, 0.13 মিমি² কন্ডাক্টরে 0.15 মিমি পর্যন্ত প্রাচীর বেধ সহ। যৌগিক পছন্দগুলির মধ্যে রয়েছে PVC (স্ট্যান্ডার্ড), XLPE, এবং ইঞ্জিনের কাছাকাছি উচ্চ-তাপমাত্রা অঞ্চলের জন্য ক্রমবর্ধমান ETFE বা PP যেখানে 125°C বা 150°C ক্রমাগত রেটিং প্রয়োজন। রঙ-কোডেড নিরোধক জোতা সমাবেশের জন্য গুরুত্বপূর্ণ, তাই ইনলাইন কালারমিট্রিক চেকের সাথে সঠিক রঙের মিল স্বয়ংচালিত লাইনে মানক।
সাবমেরিন এবং উচ্চ-ভোল্টেজ তার
স্কেল পরিপ্রেক্ষিতে বিপরীত চরমে, সাবমেরিন পাওয়ার ক্যাবল এবং এক্সট্রা-হাই-ভোল্টেজ (EHV) ল্যান্ড ক্যাবল সবচেয়ে বড় তার এবং তারের এক্সট্রুডার কনফিগারেশন উপলব্ধ। 500 mm² থেকে 2,500 mm² পর্যন্ত কন্ডাক্টর ক্রস-সেকশনগুলির জন্য ট্রিপল কো-এক্সট্রুশন লাইনের প্রয়োজন যেখানে ভিতরের সেমিকন্ডাক্টিং স্ক্রীন, XLPE ইনসুলেশন, এবং বাইরের সেমিকন্ডাক্টিং স্ক্রীন 3-10 মি/মিনিট গতিতে একক পাসে প্রয়োগ করা হয়। 15-25 মিমি নিরোধক প্রাচীরের পুরুত্ব বড় স্ক্রু এক্সট্রুডার (120-200 মিমি ব্যাস) এবং 50-80 মিটার দীর্ঘ নাইট্রোজেন কিউর টিউব থেকে অত্যন্ত উচ্চ আয়তনের আউটপুট দাবি করে। 220-525 কেভি কেবল ক্লাসে নিরোধক পরিচ্ছন্নতার প্রয়োজনীয়তাগুলি অসাধারণ — XLPE-তে 125 মাইক্রনের চেয়ে বড় ধাতব কণা নিষিদ্ধ, ক্রসহেডের চারপাশে অতি-পরিষ্কার যৌগিক হ্যান্ডলিং এবং ক্লিনরুম অ্যাসেম্বলি অঞ্চলগুলির প্রয়োজন৷
ডেটা এবং টেলিকমিউনিকেশন কেবল
ক্যাট 6, ক্যাট 6এ এবং ক্যাট 8 ইথারনেটের জন্য স্ট্রাকচার্ড ক্যাবলিং, সেইসাথে ব্রডব্যান্ড ডিস্ট্রিবিউশনের জন্য কোএক্সিয়াল ক্যাবল, ভোল্টেজ সহ্য করার চাহিদার পরিবর্তে টাইট ক্যাপ্যাসিট্যান্স এবং প্রতিবন্ধক অভিন্নতার প্রয়োজনীয়তা আরোপ করে। সলিড-কোর ক্যাট 6A-এর জন্য, ইনসুলেশনটি সাধারণত 0.57 মিমি কন্ডাকটরে 0.25-0.35 মিমি প্রাচীরে FEP বা কঠিন HDPE ফোম করা হয়, যা 800-1,000 মি/মিনিট এ উত্পাদিত হয়। ফোমিং প্রক্রিয়া — হয় নাইট্রোজেন ইনজেকশনের মাধ্যমে ফিজিক্যাল ফোমিং বা অ্যাজোডিকারবোনামাইড দিয়ে রাসায়নিক ফোমিং — ডাইইলেক্ট্রিক ধ্রুবককে 2.3 (কঠিন HDPE) থেকে 1.5-1.8 (ফোমযুক্ত) কমিয়ে দেয়, যা ক্যাট 6A কে 500 MHz ব্যান্ডউইথে পৌঁছাতে সক্ষম করে। একটি ফোমযুক্ত নিরোধক তারের ব্যাস নিয়ন্ত্রণ এবং তারের এক্সট্রুডার টিআইএ-568 মানগুলির ±3 Ω সহনশীলতার মধ্যে প্রতিবন্ধকতা বজায় রাখতে ±0.005 মিমি-এর চেয়ে শক্ত হতে হবে।
রক্ষণাবেক্ষণের অনুশীলন যা ওয়্যার এবং তারের এক্সট্রুডার পরিষেবা জীবনকে প্রসারিত করে
একটি তার এবং তারের এক্সট্রুডার একটি মূলধন-নিবিড় সম্পদ। সঠিক রক্ষণাবেক্ষণ সরাসরি আপটাইম, সামঞ্জস্যপূর্ণ গুণমান, এবং স্ক্রু/ব্যারেল পরিষেবা জীবন মাসের পরিবর্তে বছরের মধ্যে পরিমাপ করে।
- স্ক্রু এবং ব্যারেল পরিধান পর্যবেক্ষণ - ক্যালিব্রেটেড যন্ত্র ব্যবহার করে প্রতি 6-12 মাসে ব্যারেল বোরের ব্যাস এবং স্ক্রু ফ্লাইটের ব্যাস পরিমাপ করুন। যখন স্ক্রু এবং ব্যারেলের মধ্যে ডায়ামেট্রিক ক্লিয়ারেন্স 0.4-0.6 মিমি (স্ক্রু আকারের উপর নির্ভর করে) ছাড়িয়ে যায়, তখন আউটপুট ধারাবাহিকতা কমে যায় এবং ফুটো প্রবাহ বৃদ্ধি পায়। ব্যারেল একই পরিধানের পর্যায়ে পৌঁছানোর আগে স্ক্রু প্রতিস্থাপন করা সাধারণত উভয়ই একই সাথে প্রতিস্থাপনের চেয়ে বেশি সাশ্রয়ী।
- ক্রসহেড পরিষ্কারের ফ্রিকোয়েন্সি — LSZH এবং পিগমেন্টেড যৌগগুলির ক্রসহেড ডিসঅ্যাসেম্বলি এবং 8-24 প্রোডাকশন ঘন্টায় ক্ষয়প্রাপ্ত উপাদানগুলিকে সরিয়ে ফেলার জন্য পরিষ্কার করা প্রয়োজন। একটি পরিষ্কার লাইনে পিভিসি প্রাকৃতিক যৌগ পরিষ্কারের মধ্যে 200-500 ঘন্টা চলতে পারে। শাটডাউনের আগে একটি তাপ-স্থিতিশীল পরিস্কার যৌগ ব্যবহার করে একটি নির্ধারিত পরিস্কার চক্র বিচ্ছিন্ন না করে অবশিষ্টাংশ অপসারণ করে এবং ব্যবধানকে প্রসারিত করে।
- ব্যারেল হিটার এবং থার্মোকল পরিদর্শন — ত্রুটিপূর্ণ হিটার ব্যান্ড এবং থার্মোকলগুলি তাপমাত্রা অঞ্চলের অসঙ্গতি সৃষ্টি করে যা প্রায়শই যৌগিক বা স্ক্রু সমস্যা হিসাবে ভুল নির্ণয় করা হয়। প্রতি 12-18 মাসে প্রতিরোধমূলক ব্যবস্থা হিসাবে থার্মোকলগুলি প্রতিস্থাপন করুন; ত্রৈমাসিক শিথিলকরণ এবং হট স্পটগুলির জন্য হিটার ক্ল্যাম্পগুলি পরিদর্শন করুন।
- ড্রাইভ এবং গিয়ারবক্স পরিষেবা - এক্সট্রুডার গিয়ারবক্সগুলি উচ্চ, চক্রীয় টর্ক লোডের অধীনে কাজ করে। OEM-নির্দিষ্ট গিয়ার তেল পরিবর্তনের ব্যবধান অনুসরণ করুন, সাধারণত প্রতি 4,000-8,000 ঘণ্টায়। বছরে দুবার গিয়ারবক্সে কম্পন বিশ্লেষণ বিপর্যয়কর ব্যর্থতা এবং অনির্ধারিত ডাউনটাইমের আগে বিয়ারিং পরিধান সনাক্ত করে।
- গেজ এবং স্পার্ক পরীক্ষক ক্রমাঙ্কন — লেজার ব্যাস পরিমাপক এনআইএসটি-ট্রেসযোগ্য রেফারেন্স লক্ষ্যগুলির প্রতি মাসে ক্রমাঙ্কন প্রয়োজন। প্রতিটি শিফটের শুরুতে স্পার্ক পরীক্ষকদের অবশ্যই একটি পরিচিত ছুটির (ইনসুলেশনের পিনহোল) বিরুদ্ধে যাচাই করতে হবে; একটি ক্যালিব্রেটেড স্পার্ক পরীক্ষক যা ব্যর্থতা মিস করে তা কোন পরীক্ষকের চেয়ে খারাপ।
শিল্প প্রবণতা আজ তার এবং তারের এক্সট্রুশন শেপিং
ইভি চার্জিং অবকাঠামো, পুনর্নবীকরণযোগ্য শক্তি আন্তঃসংযোগ এবং উচ্চ-গতির ডেটা নেটওয়ার্কের দিকে বিস্তৃত কেবল শিল্পের পরিবর্তনের পাশাপাশি তার এবং তারের এক্সট্রুশন প্রযুক্তি বিকশিত হচ্ছে।
ইভি চার্জিং তারের চাহিদা
বৈদ্যুতিক যানবাহন DC ফাস্ট চার্জিং তারের জন্য নমনীয় TPU বা সিলিকন জ্যাকেট প্রয়োজন যা 1,000 V DC-তে 500 A পর্যন্ত একটানা কারেন্ট পরিচালনা করতে সক্ষম, যার বাঁক ব্যাসার্ধ -40°C তাপমাত্রায় 30 মিমি-এর নিচে। এই তারগুলি শীতল তরল বহনকারী তামার টিউবের উপর বহির্ভূত নিরোধক সহ তরল-ঠান্ডা কন্ডাকটর ডিজাইন ব্যবহার করে। এই পণ্যের জন্য তার এবং তারের এক্সট্রুডার লাইনগুলিকে একাধিক যুগপত স্তর প্রয়োগগুলি পরিচালনা করতে হবে — তামার কন্ডাক্টরের উপর নিরোধক, সমাবেশের উপরে খাপ — এমন নমনীয়তা বৈশিষ্ট্যগুলি বজায় রাখতে হবে যা পরিষেবার সময় তারেরটিকে হাজার হাজার বার ঝুলতে এবং পিছিয়ে যেতে দেয়৷ গ্লোবাল ইভি চার্জিং ক্যাবলের চাহিদা বেশি হওয়ার পূর্বাভাস রয়েছে 2030 সাল পর্যন্ত 20% CAGR , নতুন তারের এবং তারের এক্সট্রুডার ক্ষমতাতে উল্লেখযোগ্য বিনিয়োগ ড্রাইভিং।
ইন্ডাস্ট্রি 4.0 এবং ডিজিটাল এক্সট্রুশন লাইন
আধুনিক ওয়্যার এবং ক্যাবল এক্সট্রুডার কন্ট্রোল সিস্টেম সমস্ত লাইন উপাদানগুলিকে সংযুক্ত করে — এক্সট্রুডার ড্রাইভ, ব্যারেল তাপমাত্রা, গিয়ার পাম্প, ব্যাস গেজ, ক্যাপস্টান এবং টেক-আপ — রেসিপি ম্যানেজমেন্ট এবং এসপিসি ডেটা লগিং সহ একটি একক PLC বা PC-ভিত্তিক HMI-এর মাধ্যমে। ডিজিটাল এক্সট্রুশন লাইনগুলি শত শত তারের প্রকারের জন্য প্রক্রিয়া রেসিপি সংরক্ষণ করে, ম্যানুয়াল সেটআপ দূর করে এবং ভাল-ডিজাইন করা সিস্টেমে 15 মিনিটের মধ্যে টুল-মুক্ত পণ্য পরিবর্তন সক্ষম করে। OPC-UA কানেক্টিভিটি লাইনটিকে MES এবং ERP সিস্টেমে রিয়েল-টাইম প্রোডাকশন ডেটা ফিড করার অনুমতি দেয়, যা যৌগিক লট থেকে ফিনিশড রিলে ট্রেসেবিলিটি সক্ষম করে — স্বয়ংচালিত IATF 16949 সার্টিফিকেশনের জন্য একটি বাধ্যতামূলক ক্ষমতা এবং ইউটিলিটি তারের প্রকল্পগুলির জন্য ক্রমবর্ধমানভাবে প্রয়োজনীয়।
টেকসই এবং পুনর্ব্যবহারযোগ্য যৌগ এক্সট্রুশন
EU-এর সার্কুলার ইকোনমি অ্যাকশন প্ল্যান এবং রিচ রেগুলেশনের অধীনে নিয়ন্ত্রক চাপ অ-পুনর্ব্যবহারযোগ্য থার্মোসেট (XLPE) এবং হ্যালোজেনেটেড (PVC) নিরোধক থেকে থার্মোপ্লাস্টিক XLPE বিকল্পের (TR-XLPE, HFFR-TP) দিকে স্থানান্তরকে ত্বরান্বিত করছে যা শেষ পর্যন্ত পুনর্ব্যবহারযোগ্য হতে পারে। এই নতুন যৌগগুলি বিদ্যমান ওয়্যার এবং তারের এক্সট্রুডার প্ল্যাটফর্মে স্ক্রু পরিবর্তন সহ প্রক্রিয়াযোগ্য তবে উত্তরাধিকারী পিভিসি-র তুলনায় সংকীর্ণ প্রক্রিয়া উইন্ডো এবং আরও সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ প্রয়োজন। যৌগ সরবরাহকারী এবং এক্সট্রুডার OEMগুলি এই উপকরণগুলিকে দক্ষতার সাথে পরিচালনা করার জন্য নতুন টুলিং জ্যামিতি এবং ব্যারেল আবরণ সহ-উন্নয়ন করছে, ইউরোপ এবং এশিয়ায় উত্পাদন স্কেলে মাঝারি-ভোল্টেজ তারের জন্য ইতিমধ্যে বেশ কয়েকটি বাণিজ্যিক লাইন TR-XLPE যৌগগুলি চালাচ্ছে৷
 সম্পর্কিত পণ্য