E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


একটি তারের এক্সট্রুশন মেশিন নির্বাচন করা হল একটি সিদ্ধান্ত যা কিছু কঠিন সত্যের উপর নির্ভর করে: মেশিনটি অবশ্যই আপনার উপাদান সেট, আপনার লাইনের গতি এবং আপনার সহনশীলতার বাজেটের সাথে মেলে। প্রথম উপসংহার হল যে একটি জেনেরিক এক্সট্রুডার একটি দায়, সম্পদ নয়। PVC ভালভাবে চালানো একটি মেশিন FEP এর সাথে লড়াই করতে পারে, এবং নেটওয়ার্ক তারের জন্য একটি উচ্চ-গতির লাইন স্বয়ংচালিত ডেটা কেবলগুলির জন্য প্রয়োজনীয় ব্যাস নিয়ন্ত্রণ তৈরি করতে পারে না। সুতরাং আপনি ক্যাটালগগুলি দেখার আগে, আপনাকে সঠিক তারের পরিবারকে সংজ্ঞায়িত করতে হবে যা আপনি তৈরি করার পরিকল্পনা করছেন এবং যে ত্রুটিগুলি আপনি একেবারে সহ্য করতে পারবেন না। এই একক পদক্ষেপটি মেশিনে যেকোনো ডিসকাউন্টের চেয়ে বেশি অর্থ সাশ্রয় করে।
তার এবং তারের নির্মাতারা প্রায়ই জিজ্ঞাসা করে যে নতুন এক্সট্রুডার মডেলটি বিনিয়োগের যোগ্য কিনা। ব্যবহারিক উত্তর হল: হ্যাঁ, যদি আপনার কঠোর সহনশীলতা, উচ্চ গতি বা কম স্ক্র্যাপের প্রয়োজন হয়। না, যদি আপনি ইতিমধ্যেই স্পেকের মধ্যে থাকেন এবং আপনার বাধা নিচের দিকে থাকে। একটি আধুনিক তারের এক্সট্রুশন মেশিনের আসল মূল্য এটি কতটা ধারাবাহিকভাবে অন্তরণ বা খাপের ব্যাস এবং ঘনত্বকে আট ঘণ্টার শিফটে ধরে রাখে, ব্রোশারে দেখানো শীর্ষ গতিতে নয়।
একটি কেবল এক্সট্রুশন মেশিন আপনার উত্পাদন লাইনে আসলে কী করে
একটি তারের এক্সট্রুশন মেশিন হল তার এবং তারের উত্পাদন লাইনের হৃদয়। এটি একটি উত্তপ্ত ব্যারেলের মাধ্যমে পলিমার পেলেটগুলিকে খাওয়ায়, সেগুলিকে গলিয়ে দেয় এবং একটি একক পরিবাহকের চারপাশে গলিত উপাদানগুলিকে অন্তরণ স্তর তৈরি করতে ঠেলে দেয়। একটি পৃথক লাইনে, একই নীতি বাইরের খাপের ক্ষেত্রে প্রযোজ্য যা তারকে তাপ, ঘর্ষণ এবং আর্দ্রতা থেকে রক্ষা করে।
প্রধান উপাদানগুলি বেশিরভাগ মেশিনে সামঞ্জস্যপূর্ণ: ক ফড়িং যে pellets মিটার, a স্ক্রু যে গলন এবং চাপ উত্পাদন করে, একটি পিপা হিটিং জোন সহ, ক ক্রসহেড কন্ডাক্টর যেখানে দিয়ে যায় এবং গলে যায়, ক শীতল পাত্র যে পলিমার সেট করে, এবং ক ক্যাপস্ট্যান যে একটি নিয়ন্ত্রিত গতিতে তারের টান. স্ক্রু গতি এবং ক্যাপস্টান গতির মধ্যে সমন্বয় প্রাচীর বেধ এবং চূড়ান্ত ব্যাস নির্ধারণ করে।
এই অংশগুলি কীভাবে একসাথে কাজ করে তা গভীরভাবে দেখার জন্য, আপনি এক্সট্রুডার উপাদানগুলির প্রযুক্তিগত ভাঙ্গন পড়তে পারেন এক্সট্রুশন মেশিনের রচনা সম্পর্কে আমাদের নিবন্ধ থেকে . এই নিবন্ধটি ব্যাখ্যা করে যে কীভাবে স্ক্রু ফ্লাইটে পরিধান বা একটি জীর্ণ ক্রসহেড ব্যাস নিয়ন্ত্রণকে এমনভাবে হ্রাস করে যা উপেক্ষা করা সহজ কিন্তু উপেক্ষা করা ব্যয়বহুল।
ইনসুলেশন এবং শীথ এক্সট্রুশন মেশিনের মধ্যে কীভাবে চয়ন করবেন
প্রথম সিদ্ধান্ত সাধারণত আপনার একটি নিরোধক এক্সট্রুডার, একটি খাপ এক্সট্রুডার, বা উভয়ের প্রয়োজন হয়। দুটি মেশিনের ধরন একই মৌলিক আর্কিটেকচার ভাগ করে, কিন্তু তারা স্ক্রু ডিজাইন, ব্যারেল তাপমাত্রা পরিসীমা এবং তারের পরিচালনার পদ্ধতিতে ভিন্ন।
ইনসুলেশন এক্সট্রুডারগুলি সাধারণত সূক্ষ্ম তারগুলি প্রক্রিয়া করে এবং অনেক বেশি সুনির্দিষ্ট প্রাচীরের বেধের প্রয়োজন হয় কারণ অন্তরণ স্তরটি পাতলা এবং তারের ক্যাপাসিট্যান্স কন্ডাকটর এবং ঢালের মধ্যে দূরত্বের উপর নির্ভর করে। অন্যদিকে, শেথ এক্সট্রুডারগুলি একটি তারের কোরের উপরে উপাদানের একটি ঘন স্তর ধাক্কা দেয় যাতে ইতিমধ্যে একাধিক কন্ডাক্টর রয়েছে। সহনশীলতা আরও ক্ষমাশীল, তবে থ্রুপুট সাধারণত বেশি হয়।
| প্যারামিটার | নিরোধক এক্সট্রুশন | খাপ এক্সট্রুশন |
|---|---|---|
| প্রাচীর বেধ পরিসীমা | 0.05 থেকে 1.5 মিমি | 0.5 থেকে 5 মিমি |
| সাধারণ লাইনের গতি | 50 থেকে 400 মি/মিনিট | 20 থেকে 200 মি/মিনিট |
| সাধারণ উপকরণ | পিভিসি, পিই, পিপি, পিইউ, এফইপি, পিএফএ, এলএসজেডএইচ | পিভিসি, পিই, এলএসজেডএইচ, এক্সএলপিই, টিপিই, টিপিইউ, সিলিকন |
| মূল সহনশীলতা | ব্যাস বিচ্যুতি ±0.02 মিমি | ব্যাস বিচ্যুতি ±0.15 মিমি |
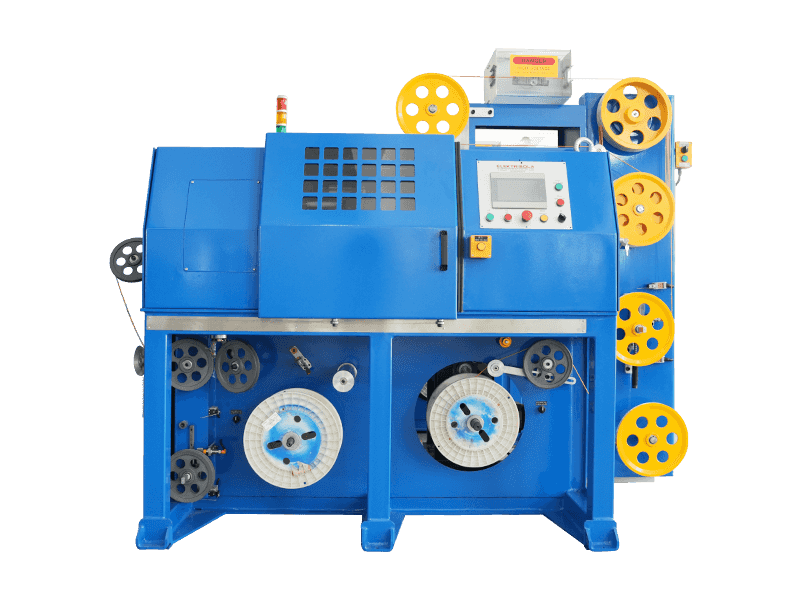
 পিভিসি/পিই/পিপি/পিইউ শিথ এক্সট্রুশন লাইন পিভিসি/পিই/পিপি/পিইউ শিথ এক্সট্রুশন মেশিন কাস্টমাইজেশন সহ একটি অ-প্রমিত সরঞ্জাম। প্রধান মেশিনের মডেলটি সাধারণত 70-150 মিমি, যা সাধারণত তারে ব্যবহৃত হয় ... পণ্য দেখুন →
আপনি যদি নেটওয়ার্ক কেবল বা স্বয়ংচালিত ডেটা কেবলগুলি তৈরি করেন তবে আপনার অবশ্যই প্রথমে নিরোধক লাইন এবং একটি পৃথক শীথ লাইন প্রয়োজন। আপনি যদি একটি সাধারণ হুক-আপ ওয়্যার তৈরি করেন তবে একটি দ্বৈত-উদ্দেশ্য এক্সট্রুডার যথেষ্ট হতে পারে, তবে পরিবর্তনটি কয়েক ঘন্টা সময় নেয় এবং আপনাকে উত্পাদন বন্ধ করতে বাধ্য করে।
কারিগরি বৈশিষ্ট্য যা বাস্তব-বিশ্বের কর্মক্ষমতা নির্ধারণ করে
স্পেসিফিকেশন শীট তাকানো যথেষ্ট নয়; আপনাকে জানতে হবে কোন সংখ্যাগুলো আসলে আপনার পণ্যকে প্রভাবিত করে। স্ক্রু ব্যাস এবং L/D অনুপাত ড্রাইভ থ্রুপুট এবং গলে গুণমান. 25:1 L/D অনুপাত সহ একটি 60 মিমি স্ক্রু মাঝারি আকারের নিরোধক লাইনের জন্য সাধারণ। কেজি/ঘন্টায় এক্সট্রুডার আউটপুট একটি সূচনা বিন্দু, তবে আসল সীমাবদ্ধতা হল লাইনের গতি যা আপনি লক্ষ্য প্রাচীরের বেধ বজায় রেখে অর্জন করতে পারেন।
তাপমাত্রা অঞ্চল নিয়ন্ত্রণ আরেকটি গুরুত্বপূর্ণ ফ্যাক্টর। PVC-এর জন্য একটি স্ট্যান্ডার্ড এক্সট্রুডারের জন্য প্রায় 140°C থেকে 180°C পর্যন্ত ব্যারেল তাপমাত্রার প্রোফাইল প্রয়োজন। FEP এর জন্য 300°C থেকে 360°C প্রয়োজন, এবং সিলিকনের জন্য বিশেষ স্ক্রু ডিজাইন প্রয়োজন। যদি আপনার মেশিন ±5°C এর নির্ভুলতার সাথে 350°C পৌঁছাতে এবং ধরে রাখতে না পারে, তাহলে আপনি খারাপ গলে যাওয়া গুণমান এবং ঘন ঘন শাটডাউন পাবেন।
ব্যাস এবং ঘনত্ব নিয়ন্ত্রণ পরিমাপ সিস্টেমের উপর নির্ভর করে। আধুনিক মেশিনগুলি 0.001 মিমি রেজোলিউশনের সাথে লেজার গেজ ব্যবহার করে এবং 50 এমএস বা দ্রুত একটি লুপ রেসপন্স টাইম ব্যবহার করে। ক একটি 0.4 মিমি অন্তরণ স্তরে ±0.02 মিমি বিচ্যুতি মানে পাস এবং স্ক্র্যাপের মধ্যে পার্থক্য। উচ্চ-ফ্রিকোয়েন্সি বা ডেটা কেবল অ্যাপ্লিকেশনের জন্য, উদ্বেগ আরও বেশি গুরুত্বপূর্ণ। ক্রসহেডটি অবশ্যই সামঞ্জস্যযোগ্য হতে হবে যাতে আপনি ন্যূনতম 2% এর কম উদ্বেগ অর্জন করতে পারেন।
যখন অ্যাপ্লিকেশনটি PVC, PE, PP, বা PU এর সাথে একটি কঠিন কোর নিরোধক লাইনের জন্য কল করে, তখন এক্সট্রুডারটি সেই উপকরণগুলির জন্য শুরু থেকেই কনফিগার করা উচিত। জেমওয়েল এই পলিমারগুলির জন্য ডিজাইন করা একটি ডেডিকেটেড সলিড কোর ওয়্যার এবং তারের নিরোধক এক্সট্রুডার অফার করে, যা একটি সর্বজনীন মেশিনের আপস এড়িয়ে যায়।
PVC/PE/PP/PU কোর তারের নিরোধক এক্সট্রুশন লাইন PVC/PE/PP/PU কোর তারের নিরোধক এক্সট্রুশন লাইন is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... পণ্য দেখুন → কিভাবে উপাদান নির্বাচন এক্সট্রুশন পরামিতি প্রভাবিত করে
আপনার বেছে নেওয়া পলিমারটি আপনার ব্যারেল তাপমাত্রা, স্ক্রু ডিজাইন এবং শীতল করার গতি নির্ধারণ করে। এটি একটি সাধারণ এক-মেশিন-সবকিছুর জন্য দৃশ্যকল্প নয়।
পিভিসি ক্ষমাশীল এবং মাঝারি তাপমাত্রায় চলে। PE এবং PP স্ক্রুতে সহজ কিন্তু সঙ্কুচিত হওয়া রোধ করার জন্য সাবধানে ঠান্ডা করার প্রয়োজন। PU ঘর্ষণ প্রতিরোধের যোগ করে তবে আর্দ্রতার প্রতি সংবেদনশীল। FEP এবং PFA হল উচ্চ-তাপমাত্রার থার্মোপ্লাস্টিক যা রেস-ওয়্যার, অ্যারোস্পেস এবং হাই-স্পিড ডেটা ক্যাবলের জন্য ব্যবহৃত হয়; তারা ক্ষয়-প্রতিরোধী খাদ দিয়ে তৈরি একটি ব্যারেল এবং স্ক্রু এবং তাপমাত্রা নিয়ন্ত্রণে একটি উল্লেখযোগ্য বিনিয়োগের দাবি করে। LSZH যৌগগুলি কম ধোঁয়া, হ্যালোজেন-মুক্ত তারগুলিতে ব্যবহার করা হয়, তবে তারা অত্যন্ত সান্দ্র এবং একটি বড় কম্প্রেশন অনুপাত সহ একটি স্ক্রু প্রয়োজন।
উদাহরণস্বরূপ, ক FEP/PFA উচ্চ-তাপমাত্রা কোর তারের নিরোধক এক্সট্রুডার সাধারণত 30 থেকে 80 rpm এর স্ক্রু গতি সহ 330°C প্রধান অঞ্চল তাপমাত্রায় কাজ করে। লাইনের গতি প্রায়শই পিভিসি থেকে কম হয় কারণ পলিমার প্রবাহ ভিন্ন, কিন্তু ফলস্বরূপ নিরোধকের চমৎকার অস্তরক বৈশিষ্ট্য রয়েছে।
যদি আপনার পণ্যের রোডম্যাপে উচ্চ-তাপমাত্রা বা উচ্চ-ফ্রিকোয়েন্সি তারগুলি অন্তর্ভুক্ত থাকে, তাহলে আপনার এমন একটি মেশিন দরকার যা সম্পূর্ণ তাপমাত্রা পরিসীমা পরিচালনা করতে পারে। জেমওয়েল থেকে FEP/PFA উত্তাপযুক্ত তারের এক্সট্রুডারটি বিশেষভাবে এই উপকরণগুলির জন্য তৈরি করা হয়েছে, যার মধ্যে খাদ উপাদান এবং বিশেষ স্ক্রু জ্যামিতি রয়েছে।
FEP/PFA/ETFE/PEEK/PA উচ্চ তাপমাত্রা কোর তারের নিরোধক এক্সট্রুশন লাইন FEP/PFA/ETFE/PEEK/PA উচ্চ-তাপমাত্রা কোর ওয়্যার ইনসুলেশন এক্সট্রুশন লাইন কাস্টমাইজেশন সহ একটি অ-প্রমিত সরঞ্জাম। প্রধান মডেল সাধারণত 20-50 মিমি হয়। এটা আমি... পণ্য দেখুন → সাধারণ তারের এক্সট্রুশন ত্রুটি এবং তাদের মূল কারণ
যখন একটি লাইন খারাপ তারের উত্পাদন শুরু করে, সমস্যাটি খুব কমই একা মেশিনের হয়। নিম্নলিখিত তালিকাটি সবচেয়ে সাধারণ এক্সট্রুশন ত্রুটিগুলি দেখায় এবং প্রথমে কোথায় দেখতে হবে।
- ব্যাস ওঠানামা - এটি ক্যাপস্ট্যান এবং এক্সট্রুডারের মধ্যে গতির অমিল বা একটি জীর্ণ স্ক্রু ফ্লাইট যা চাপ স্পন্দনকে অনুমতি দেয় তা নির্দেশ করে।
- বুদবুদ বা porosity - পেলেটগুলির আর্দ্রতা স্বাভাবিক অপরাধী। হপার ড্রায়ার এবং ভ্যাকুয়াম ভেন্ট পরীক্ষা করুন।
- উদ্ভটতা বা অফ-সেন্টার অন্তরণ - কন্ডাক্টর ক্রসহেডে কেন্দ্রীভূত নয়। এটি প্রায়ই একটি জীর্ণ গাইড বা একটি ক্ষতিগ্রস্ত ডাই দ্বারা সৃষ্ট হয়.
- কন্ডাক্টরের দুর্বল আনুগত্য - কন্ডাকটর খুব ঠান্ডা, বা পলিমার অপর্যাপ্তভাবে গলিত হয়। এটি তামার দূষণ থেকেও আসতে পারে।
- স্ক্রু এবং ব্যারেল পরিধান - যখন ব্যারেলের আইডি 0.25 মিমি-এর বেশি বৃদ্ধি পায়, তখন থ্রুপুট কমে যায় এবং গলে যায় অসামঞ্জস্যপূর্ণ। এটি একটি রক্ষণাবেক্ষণ সমস্যা, একটি টিউনিং সমস্যা নয়।
সময়ের সাথে সাথে ত্রুটির হার ট্র্যাক করা কখন অংশগুলি প্রতিস্থাপন করতে হবে তা জানার সর্বোত্তম উপায়। শিল্পের একটি রক্ষণশীল নিয়ম হল আর্দ্রতা-সংবেদনশীল উপকরণ সহ কাজের জন্য প্রতি 500,000 মিটার উত্পাদনের পরে স্ক্রু টিপ এবং ক্রসহেড পরীক্ষা করা। উচ্চ-গতির নেটওয়ার্ক তারের লাইনের জন্য, চেকের ব্যবধান কম হওয়া উচিত।
এক্সট্রুডারদের জন্য রক্ষণাবেক্ষণ এবং অপারেশনাল সেরা অনুশীলন
একটি এক্সট্রুডার যা নিয়মিত রক্ষণাবেক্ষণ পায় বহু বছর ধরে তার নির্ভুলতা ধরে রাখবে। সবচেয়ে উপেক্ষিত অংশ গরম জোন হয়. আপনি যদি কখনই থার্মোকলগুলিকে ক্রমাঙ্কন না করেন তবে আপনার প্রকৃত ব্যারেলের তাপমাত্রা সেটপয়েন্ট থেকে 20 ডিগ্রি সেলসিয়াসের বেশি প্রবাহিত হতে পারে। এটি একাই গুণমানের অভিযোগের একটি বড় অংশ ব্যাখ্যা করে।
স্ক্রিন প্যাক এবং ব্রেকার প্লেট চেক করার জন্য একটি সাপ্তাহিক সময়সূচী সেট করুন। স্ক্রিন প্যাকটি প্রতিস্থাপন করুন যখন এটি জুড়ে ডিফারেনশিয়াল চাপ 10% এর বেশি বেড়ে যায়। ডিপোজিট পয়েন্টে পরিণত হওয়া স্ক্র্যাচ এড়াতে শুধুমাত্র তামার তারের ব্রাশ দিয়ে ডাই এবং ক্রসহেড পরিষ্কার করুন, কখনও ইস্পাত নয়। সিলিকন বা রাবার ফিড সেকশন চেক করুন যদি আপনি সিলিকন শীথ সামগ্রী চালান; এই যৌগগুলির ব্রিজিং প্রতিরোধ করার জন্য একটি কুলিং পেলেট ফিড জোন প্রয়োজন।
একটি সাধারণ লাইনের জন্য, নিম্নলিখিত প্রতিরোধমূলক রক্ষণাবেক্ষণের বিরতিগুলি যুক্তিসঙ্গত:
- প্রতিদিন: গিয়ারবক্সে তেলের স্তর এবং বায়ুসংক্রান্ত টেক-আপের জন্য বাতাসের চাপ পরীক্ষা করুন।
- সাপ্তাহিক: হপার পরিষ্কার করুন এবং পেলেট ধুলোর জন্য ভ্যাকুয়াম ভেন্ট পরীক্ষা করুন।
- মাসিক: স্ক্রু এবং ব্যারেল পরিধান পরিমাপ; ক্যাপস্টান বেল্ট এবং ফুট ব্রেক পরিদর্শন করুন।
- ত্রৈমাসিক: সমস্ত তাপমাত্রা নিয়ন্ত্রক এবং লেজার গেজ ক্যালিব্রেট করুন।
যখন একটি মেশিন নতুন হয়, প্রথম 200 ঘন্টা সবচেয়ে গুরুত্বপূর্ণ। শুরুতে প্রতিটি পরামিতি রেকর্ড করুন এবং বিরতির পরের মানের সাথে তুলনা করুন। এক্সট্রুডারের যদি একই থ্রুপুট বজায় রাখার জন্য 10% এর বেশি অতিরিক্ত স্ক্রু টর্কের প্রয়োজন হয় তবে কিছু খুব দ্রুত পরেছে।
কেবল এক্সট্রুশন মেশিন সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি তারের এক্সট্রুশন মেশিন এবং একটি তারের অঙ্কন মেশিনের মধ্যে পার্থক্য কি?
একটি তারের অঙ্কন মেশিন কন্ডাকটরের আকার পরিবর্তন করে; একটি তারের এক্সট্রুশন মেশিন পলিমার নিরোধক বা খাপ যোগ করে। এক্সট্রুশন মেশিন কন্ডাক্টরের ব্যাস পরিবর্তন করে না। এটা শুধু প্রলেপ দেয়।
মাল্টি-মেটেরিয়াল ক্যাবল এক্সট্রুশন লাইনের জন্য সেরা স্ক্রু ডিজাইন কী?
কোন একক সেরা নকশা আছে. একটি বাধা স্ক্রু PE এবং PVC এর জন্য ভাল কাজ করে। LSZH এবং XLPE-এর জন্য উচ্চতর কম্প্রেশন অনুপাত সহ একটি প্রশস্ত স্ক্রু প্রয়োজন। যদি আপনি অনেক উপকরণ চালাতে হয়, একটি স্ক্রু চয়ন করুন যে একটি আপস এবং একটি সামান্য কম থ্রুপুট গ্রহণ আরো কঠিন যৌগ.
আমি কিভাবে একটি তারের এক্সট্রুশন মেশিনের উৎপাদন হার গণনা করব?
কেজি/ঘণ্টার মধ্যে থ্রুপুট স্ক্রু পিচ এলাকাকে স্ক্রু গতি, গলে যাওয়া ঘনত্ব এবং পাম্পের দক্ষতা দ্বারা গুণিত করে। একটি ব্যবহারিক শর্টকাট হল একটি লাইন স্পিড টেস্ট ব্যবহার করা: একটি পরিচিত দৈর্ঘ্যের তার চালান, ব্যবহৃত পলিমারের ওজন করুন এবং সময় দ্বারা ভাগ করুন। বেশিরভাগ নির্মাতারা একটি তাত্ত্বিক ক্ষমতা প্রদান করে, কিন্তু প্রকৃত ক্ষমতা প্রায়ই ড্র-ডাউন এবং বায়ু ফাঁকের কারণে সেই মানের 70 থেকে 90% হয়।
একটি এক্সট্রুডার কি নিরোধক এবং খাপ উভয়ই তৈরি করতে পারে?
আপনি একটি ভিন্ন ক্রসহেড এবং স্ক্রু দিয়ে একই মেশিন ব্যবহার করতে পারেন, কিন্তু ট্রেড-অফ আছে। একটি 1 মিমি নিরোধক প্রাচীরের জন্য ডিজাইন করা স্ক্রুটি একটি 3 মিমি খাপের দেয়ালকে অপ্টিমাইজ করবে না। পরিবর্তনের সময় প্রায়শই দুই থেকে চার ঘন্টা লাগে, তাই আপনি যদি সপ্তাহে পাঁচবার দুটি পৃথক পণ্য চালান, প্রতিটি লাইনের জন্য একটি ডেডিকেটেড মেশিন সাধারণত দীর্ঘমেয়াদে সস্তা।
বিকেন্দ্রতা কি এবং কেন এটি তারের এক্সট্রুশনে গুরুত্বপূর্ণ?
নিরোধক কেন্দ্র থেকে কন্ডাকটর কেন্দ্রের অফসেটকে বিকেন্দ্রিকতা। ডেটা এবং অডিও কেবলগুলিতে, উচ্চ বিকেন্দ্রতা ক্যাপাসিট্যান্স পরিবর্তন করে এবং সংকেত প্রতিফলন ঘটায়। নেটওয়ার্ক কেবলের জন্য একটি সাধারণ উত্পাদন সীমা 3% এর কম এবং উচ্চ-গতির স্বয়ংচালিত ডেটা কেবলের জন্য 1.5% এর কম। যদি আপনার খামখেয়ালীপনা তার উপরে হয়, তাহলে ক্রসহেড কেন্দ্রীকরণ বোল্ট এবং গাইড টিপস পরীক্ষা করুন।
একটি এক্সট্রুডারে আমার কত ঘন ঘন স্ক্রু প্রতিস্থাপন করা উচিত?
PVC-এর মতো ঘষিয়া তুলিয়া ফেলিতে সক্ষম পদার্থের সাথে প্রতি বছর 8,000 ঘন্টা চলার জন্য একটি লাইনের জন্য, প্রতি 3 থেকে 5 বছরে স্ক্রু প্রতিস্থাপনের আশা করুন। পরিষ্কার, উচ্চ-তাপমাত্রা পলিমারের জন্য, এটি 8 থেকে 10 বছর স্থায়ী হতে পারে। একই বিন্দুতে স্ক্রু ওডি এবং ব্যারেল আইডি পরিমাপ করুন; যখন ক্লিয়ারেন্স 0.3 মিমি অতিক্রম করে, স্ক্রু বা ব্যারেল প্রতিস্থাপন করুন।
কিভাবে পেব্যাক পিরিয়ড এক্সট্রুডার পছন্দকে প্রভাবিত করে?
আপনি যখন একটি কম দামের এক্সট্রুডারকে একটি উচ্চ-মূল্যের সাথে তুলনা করেন, তখন পেব্যাক সময়কাল স্টিকারের মূল্যের তুলনায় একটি পরিষ্কার মেট্রিক। একটি মেশিন যা 10% দ্রুত চলে তা আপনাকে প্রতি বছর অতিরিক্ত 500,000 মিটার উত্পাদন করতে দেয়। যদি আপনার তারের কিলোমিটার প্রতি লাভের পরিমাণ $50 হয়, তাহলে তা প্রতি বছর অতিরিক্ত $25,000। $50,000 এর অতিরিক্ত বিনিয়োগ দুই বছরে পুনরুদ্ধার করা হয়।
আরও গুরুত্বপূর্ণ, একটি আরও স্থিতিশীল মেশিন স্ক্র্যাপ হ্রাস করে। ধরুন আপনি একটি সস্তা লাইনে মাত্রিক বিচ্যুতির জন্য উৎপাদনের 2% হারান। 1,000,000 মিটার উৎপাদন পরিমাণে, অর্থাৎ 20,000 মিটার স্ক্র্যাপ। প্রতি মিটারে $0.03 উপাদান খরচে, বার্ষিক বর্জ্য $600। এটিকে একাই বিশাল বলে মনে হয় না, কিন্তু আপনি যখন পুনরায় কাজের শ্রম খরচ যোগ করেন এবং বিলম্বে ডেলিভারির কারণে গ্রাহক হারানোর ঝুঁকি যোগ করেন, তখন মোট খরচ তাৎপর্যপূর্ণ হয়ে ওঠে।
দুটি মেশিন তুলনা করতে এই সহজ সূত্র ব্যবহার করুন:
- বার্ষিক আউটপুট মান - লাইনের গতি মি/মিনিট × উপলব্ধ ঘন্টা × 60 × স্ক্র্যাপ ফ্যাক্টর।
- বার্ষিক স্ক্র্যাপ খরচ - স্ক্র্যাপ শতাংশ × উপাদান খরচ পুনরায় কাজ শ্রম.
- পেব্যাক সময়কাল – মূল্যের পার্থক্য ÷ (স্ক্র্যাপ থেকে গতি সঞ্চয় থেকে সঞ্চয়)।
স্বয়ংচালিত বা নেটওয়ার্ক কেবল বাজারে প্রবেশকারী একটি প্রস্তুতকারকের জন্য, পেব্যাক সময়কাল 18 মাসের কম হওয়া উচিত। যদি এটি তার চেয়ে দীর্ঘ হয়, তাহলে আপনি সম্ভবত অতিরিক্ত ক্রয় করছেন বা পণ্য লাইনটি আপনার উৎপাদনের পরিমাণের জন্য সঠিক নয়।
একটি ব্যবহৃত বা পুনর্নবীকরণ করা কেবল এক্সট্রুশন মেশিন কেনার সময় কী পরীক্ষা করবেন
অনেক কারখানা মূলধন খরচ কমাতে ব্যবহৃত এক্সট্রুডার কেনে। সবচেয়ে সাধারণ ভুল হল স্ক্রু এবং ব্যারেল খুব দেরিতে পরিমাপ করা। চুক্তিতে স্বাক্ষর করার আগে, মেশিনের দোকানে একটি সাধারণ চেক চালান: ব্যারেলে একটি নতুন স্ক্রু ঢোকান এবং দেখুন কতটা রেডিয়াল প্লে আছে। 0.3 মিমি এর উপরে ক্লিয়ারেন্স মানে মেশিনটি পাতলা নিরোধকের জন্য সহনশীলতা ধরে রাখবে না।
এছাড়াও ক্রসহেড কেন্দ্রীকরণ বল্টু পরীক্ষা করুন; যদি তারা জব্দ করা হয়, উন্মত্ততা সংশোধন করা অসম্ভব হবে. শুধুমাত্র মোট চলমান ঘন্টা নয়, গত 200 ঘন্টার প্রকৃত উৎপাদন রেকর্ডের জন্য জিজ্ঞাসা করুন। একটি মেশিন যা কম লোডে 30,000 ঘন্টা চলে তা প্রায়শই ঘষিয়া তুলিয়া ফেলিতে সক্ষম PVC সহ সম্পূর্ণ লোডে 15,000 ঘন্টা চালিত মেশিনের চেয়ে ভাল।
অবশেষে, নির্দিষ্ট স্ক্রু এবং ব্যারেল জ্যামিতির জন্য খুচরা যন্ত্রাংশের প্রাপ্যতা যাচাই করুন। যদি আসল নির্মাতা আর ব্যবসায় না থাকে, তাহলে আপনি একটি বিশেষ সরবরাহকারীর কাছ থেকে সমতুল্য উৎস পেতে সক্ষম হবেন, কিন্তু ক্রসহেড গাইড বুশিংয়ের মতো সহায়ক অংশগুলি খুঁজে পাওয়া কঠিন। সাধারণ শিল্প আকার সহ একটি মেশিন সমর্থন করা অনেক সহজ হবে।
আপনার কেবল এক্সট্রুশন মেশিন বিনিয়োগের জন্য চূড়ান্ত সুপারিশ
সেরা তারের এক্সট্রুশন মেশিনটি আপনার তিন বছরের পণ্য রোডম্যাপের সাথে মেলে। আপনি আসলে যে উপকরণগুলি প্রক্রিয়া করবেন তার জন্য কিনুন, আপনি যেগুলি প্রক্রিয়া করতে চান তার জন্য নয়। আপনার যদি দেয়ালের বেধে ±0.02 মিমি এর মধ্যে থাকতে হয়, তাহলে একটি লেজার গেজ এবং একটি স্থিতিশীল ক্যাপস্টানে বিনিয়োগ করুন। আপনার যদি উচ্চ-তাপমাত্রার FEP/PFA প্রয়োজন হয়, একটি জারা-প্রতিরোধী স্ক্রু এবং সুনির্দিষ্ট জোন নিয়ন্ত্রণ সহ একটি মেশিন কিনুন।
আপনার শীর্ষ পাঁচটি তারের নির্মাণ এবং তাদের প্রাচীর-বেধ সহনশীলতা তালিকাভুক্ত করে মূল্যায়ন শুরু করুন। তারপর আপনার বার্ষিক উৎপাদন ভলিউম থেকে প্রয়োজনীয় লাইন গতি গণনা করুন। অবশেষে, প্রকৃত অপারেটিং উইন্ডোর সাথে স্পেসিফিকেশন তুলনা করুন। একটি মেশিন যা 300 মি/মিনিট গতিতে চলে কিন্তু 150 মি/মিনিট এ ±0.03 মিমি ব্যাস ধরে রাখতে পারে না সেটি 150 মি/মিনিট গতিতে চলে এবং ±0.01 মিমি ধারণ করে এমন মেশিনের চেয়ে কম মূল্যবান।
জেমওয়েল PVC/PE/PP/PU এর জন্য উভয় নিরোধক এক্সট্রুডার এবং LSZH/XLPE/TPE/TPU এর পাশাপাশি সিলিকনের জন্য শেথ এক্সট্রুডার উভয়ই তৈরি করেছে। সঠিক পছন্দ আপনার উপকরণ এবং আপনার সহনশীলতা বাজেটের উপর নির্ভর করে। এই কারণেই আমরা সর্বদা অর্ডার দেওয়ার আগে শেল্ফ কেনার পরিবর্তে মেশিন প্রস্তুতকারকের সাথে সম্পূর্ণ তারের তালিকা নিয়ে আলোচনা করার পরামর্শ দিই।
 সম্পর্কিত পণ্যসমূহ