E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


তার এবং তারের উত্পাদন একটি এক্সট্রুডিং মেশিন কি
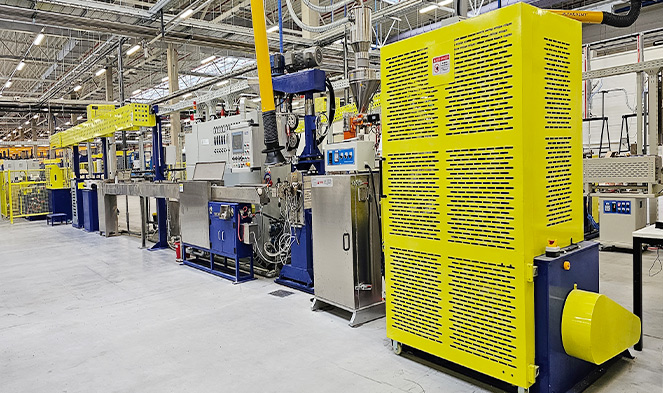
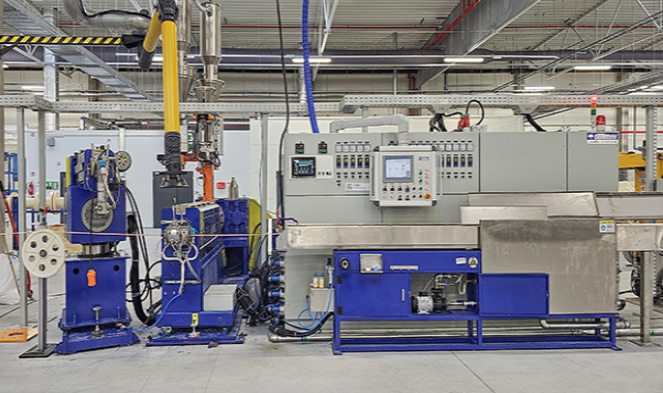
একটি এক্সট্রুডিং মেশিন — বিশেষ করে একটি তার এবং তারের এক্সট্রুডার — হল একটি ধাতু কন্ডাকটরের উপর নিরোধক বা জ্যাকেটিং উপাদানের একটি অবিচ্ছিন্ন স্তর প্রয়োগ করতে ব্যবহৃত সরঞ্জামগুলির কেন্দ্রীয় অংশ। ব্যবহারিক পরিভাষায়, এর অর্থ হল একটি থার্মোপ্লাস্টিক যৌগ যেমন পিভিসি, এক্সএলপিই, বা LSZH কে একটি উত্তপ্ত ব্যারেলের ভিতরে গলিয়ে দেওয়া, তারপর গলিত উপাদানটিকে ক্রসহেড ডাই দিয়ে জোর করে যা এটিকে একটি চলমান তামা বা অ্যালুমিনিয়াম তারের চারপাশে সমানভাবে মোড়ানো। ফলাফল হল একটি উত্তাপ কন্ডাকটর যা একটি একক, নিরবচ্ছিন্ন পাসে উত্পাদিত হয় যা ফাইন-গেজ ডেটা কেবল লাইনে প্রতি মিনিটে 1,200 মিটার অতিক্রম করতে পারে।
এক্সট্রুডিং মেশিন বিশ্বব্যাপী প্রতিটি তার এবং তারের কারখানার মেরুদণ্ড। এটি ছাড়া, কাঁচা তামা বা অ্যালুমিনিয়াম কন্ডাক্টরগুলিকে উত্তাপ করা যাবে না, এবং কোনও সমাপ্ত তারের - একটি পাওয়ার সাপ্লাই কর্ড, একটি ক্যাট 6A ইথারনেট তার, বা একটি সাবমেরিন হাই-ভোল্টেজ লাইন - তৈরি করা যাবে না। প্রতিটি তার এবং তারের এক্সট্রুডার একই মৌলিক কাজ সম্পাদন করে: কঠিন প্লাস্টিক পেলেট বা পাউডারকে একটি সুনির্দিষ্টভাবে নিয়ন্ত্রিত গলিত প্রবাহে রূপান্তরিত করা, তারপর সেই প্রবাহটিকে একটি কন্ডাক্টরের উপর সামঞ্জস্যপূর্ণ প্রাচীরের বেধ, ঘনত্ব এবং পৃষ্ঠের গুণমানে জমা করা।
একটি তার এবং তারের এক্সট্রুডার এবং একটি জেনেরিক প্লাস্টিক এক্সট্রুশন মেশিনের মধ্যে গুরুত্বপূর্ণ পার্থক্য হল ক্রসহেড ডাই অ্যাসেম্বলি। যখন একটি স্ট্যান্ডার্ড প্রোফাইল এক্সট্রুডার একটি ফিক্সড ডাই এর মাধ্যমে সরাসরি উপাদানগুলিকে ঠেলে দেয়, একটি তার এবং তারের এক্সট্রুডার একটি চলমান কন্ডাক্টরকে ঘিরে গলিত 90 ডিগ্রি (বা কিছু কনফিগারেশনে ইন-লাইন) পুনর্নির্দেশ করে। এই ক্রসহেড ডিজাইনটি যা উৎপাদন গতিতে তারের নিরোধককে সম্ভব করে তোলে — এবং যা একটি তার এবং তারের এক্সট্রুডারের ইঞ্জিনিয়ারিংকে প্লাস্টিক মেশিনের অন্য যেকোন শ্রেণীর তুলনায় আরও জটিল এবং আরও বিশেষায়িত করে তোলে।
কিভাবে একটি তার এবং তারের এক্সট্রুডার কাজ: সম্পূর্ণ প্রক্রিয়া
তার এবং তারের এক্সট্রুশন লাইনের মূল্যায়ন, ক্রয় বা রক্ষণাবেক্ষণ করার জন্য একটি এক্সট্রুডিং মেশিন শুরু থেকে শেষ পর্যন্ত কীভাবে কাজ করে তা বোঝা অপরিহার্য। প্রক্রিয়াটি ক্রমাগত - ইনজেকশন ছাঁচনির্মাণ থেকে ভিন্ন, একটি সঠিকভাবে চলমান এক্সট্রুডার কখনই মধ্য-উৎপাদন বন্ধ করে না - এবং প্রতিটি সাবসিস্টেম সরাসরি পরবর্তীতে ফিড করে।
পে-অফ এবং কন্ডাক্টর ফিড
বেয়ার কপার বা অ্যালুমিনিয়াম কন্ডাক্টর পে-অফ ইউনিটের রিল থেকে স্পুল করে, কয়েল সেট অপসারণের জন্য একটি স্ট্রেইটনারের মধ্য দিয়ে যায় এবং ঐচ্ছিকভাবে একটি প্রি-হিটারের মধ্য দিয়ে যায় যা কন্ডাকটর পৃষ্ঠকে 60-120 °C তাপমাত্রায় উষ্ণ করে। প্রি-হিটিং ইনসুলেশন এবং কন্ডাকটরের মধ্যে আনুগত্য উন্নত করে, যা এক্সএলপিই পাওয়ার তারের জন্য বিশেষভাবে গুরুত্বপূর্ণ যেখানে যৌগটিকে অবশ্যই ধাতব পৃষ্ঠের সাথে বন্ধন করতে হবে।
ব্যারেলে খাওয়ানো এবং প্লাস্টিকাইজ করা
পেলেট বা গুঁড়া ফড়িং থেকে এক্সট্রুডার ব্যারেলের পিছনের ফিড গলায় পড়ে। ঘূর্ণায়মান স্ক্রুটি ক্রমান্বয়ে উত্তপ্ত ব্যারেল অঞ্চলের মধ্য দিয়ে উপাদানকে এগিয়ে নিয়ে যায় — স্ট্যান্ডার্ড পিভিসি-এর জন্য এইগুলি ফিড জোনে 150°C থেকে ডাইয়ের কাছাকাছি 180°C পর্যন্ত। স্ক্রু জ্যামিতি নির্ধারণ করে যে যৌগটি কতটা পুঙ্খানুপুঙ্খভাবে গলিত এবং সমজাতীয় হয়েছে। PVC-এর জন্য, 20:1 থেকে 25:1 এর L/D অনুপাত সহ একটি স্ক্রু এবং 3:1 এর কাছাকাছি একটি কম্প্রেশন অনুপাত মানক। মাঝারি-ভোল্টেজ তারের জন্য XLPE ব্যারেলে অকাল ক্রসলিংকিং প্রতিরোধ করতে একটি দীর্ঘ 30:1 L/D স্ক্রু প্রয়োজন।
ক্রসহেড ডাই — কন্ডাক্টরে নিরোধক প্রয়োগ করা
গলিত যৌগটি ব্যারেল থেকে বেরিয়ে আসে এবং ক্রসহেডে প্রবেশ করে, যেখানে এটি আগত কন্ডাক্টরের চারপাশে পুনঃনির্দেশিত হয়। ক্রসহেডের ভিতরে একটি টর্পেডো বা ডিফ্লেক্টর গলিত প্রবাহকে বিভক্ত করে এবং এটিকে তারের চারপাশে সমানভাবে একত্রিত করে। দুটি টুলিং পদ্ধতি বিদ্যমান: চাপ টুলিং , যেখানে গলিত কন্ডাকটরের সাথে চাপের মধ্যে ডাই-এর সাথে যোগাযোগ করে (এক্সএলপিই পাওয়ার ক্যাবলের মতো আনুগত্যের জন্য নিরোধক অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয়), এবং টিউব টুলিং , যেখানে গলিত একটি টিউব হিসাবে বেরিয়ে যায় যা ডাইয়ের পরে কন্ডাক্টরের দিকে নেমে আসে (মাল্টি-কোর ক্যাবলে আলগা-ফিটিং জ্যাকেটের জন্য সাধারণ)।
কুলিং, মেজারমেন্ট এবং টেক-আপ
সদ্য উত্তাপযুক্ত কন্ডাকটর একটি জল-শীতল ট্রুতে প্রবেশ করে। একটি 1 মিমি প্রাচীরের পিভিসি কন্ডাক্টর 200 মি/মিনিট গতিতে চলতে সাধারণত মাত্র 20-30 মিটার সক্রিয় কুলিংয়ের প্রয়োজন হয় যাতে মাত্রিক প্রবাহ ছাড়াই সম্পূর্ণরূপে দৃঢ় হয়। লেজারের ব্যাস গেজ, স্পার্ক টেস্টার (1 kV থেকে 15 kV ইনসুলেশন ক্লাসের উপর নির্ভর করে), এবং ক্যাপাসিট্যান্স মনিটরগুলি ক্রমাগত ইনলাইনে চলে। একটি টেক-আপ রিলে সমাপ্ত তারের ক্ষত হওয়ার আগে একটি ক্যাপস্ট্যান হউল-অফ ইউনিট ±0.1% বেগ নির্ভুলতার সাথে লাইনের গতি নিয়ন্ত্রণ করে।
 সম্পর্কিত পণ্য