E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


কিভাবে ফাইবার অপটিক কেবল তৈরি করা হয়: সংক্ষিপ্ত উত্তর
ফাইবার অপটিক কেবল পাঁচটি প্রধান ধাপে তৈরি করা হয়েছে: একটি কাচের প্রিফর্ম অতি-বিশুদ্ধ সিলিকা থেকে তৈরি করা হয়, প্রিফর্মটি একটি ড্রয়িং টাওয়ারের ভিতরে একটি চুল-পাতলা ফাইবারে টানা হয়, বেয়ার ফাইবারটি প্রলেপিত এবং সুরক্ষার জন্য বাফার করা হয়, একাধিক ফাইবার একটি কেন্দ্রীয় শক্তির সদস্যের চারপাশে আটকে থাকে, এবং সমাপ্ত কোরটি একটি প্রাক্তন প্রক্রিয়ার মাধ্যমে জ্যাকেট করা হয়। জ্যাকেটিং স্টেজ যেখানে ক তার এবং তারের খাপ এক্সট্রুশন মেশিন সরঞ্জামের কেন্দ্রীয় অংশ হয়ে ওঠে , যেহেতু এটি বাইরের পলিমার স্তরকে গলে এবং প্রয়োগ করে যা ফাইবার কোরকে আর্দ্রতা, ক্রাশিং এবং UV এক্সপোজার থেকে রক্ষা করে। এই পর্যায়গুলির প্রত্যেকটি শক্তভাবে নিয়ন্ত্রিত, কারণ একটি ফাইবার কোর প্রায় 125 মাইক্রন চওড়া, একটি মানুষের চুলের পুরুত্ব এবং এমনকি তাপমাত্রা, টান বা লাইনের গতিতে একটি ছোট বিচ্যুতি একটি সম্পূর্ণ উত্পাদন রানকে ধ্বংস করতে পারে।
বাইরে থেকে একটি সাধারণ প্লাস্টিক-কোটেড কর্ডের মতো দেখতে যা বাস্তবে, কাচের রসায়ন, নির্ভুল আলোকবিদ্যা, যান্ত্রিক স্ট্র্যান্ডিং এবং পলিমার এক্সট্রুশন একটি একক অবিচ্ছিন্ন লাইনে একসাথে কাজ করার শেষ পণ্য। একটি ডাক্ট ক্যাবল, একটি বায়বীয় স্ব-সমর্থনকারী তার, এবং একটি ইনডোর প্যাচ কর্ড সবই একই মৌলিক ফাইবার থেকে শুরু হয়, কিন্তু বাফারিং, শক্তির সদস্য এবং জ্যাকেটের নকশা কার্যকর হলে এগুলি দ্রুত বিচ্ছিন্ন হয়। এই পার্থক্যগুলি কোথা থেকে আসে তা বোঝা একটি প্রদত্ত প্রকল্পের জন্য সঠিক তারের এবং সঠিক উত্পাদন সরঞ্জামগুলি নির্দিষ্ট করা আরও সহজ করে তোলে।
এই গাইডের বাকি অংশটি প্রতিটি উত্পাদন পর্যায়ে বিশদভাবে হেঁটে যায়, প্রতিটি ধাপে ব্যবহৃত সরঞ্জামগুলি ব্যাখ্যা করে, খাপের কার্যকারিতা নির্ধারণ করে এমন খাপের উপকরণগুলির তুলনা করে, এবং তারের সোর্সিং বা প্রথমবারের মতো একটি উত্পাদন লাইনের মূল্যায়নকারী ব্যক্তিদের কাছ থেকে প্রায়শই আসা প্রশ্নের উত্তর দেয়।
প্রতিটি অপটিক্যাল ফাইবারের পেছনের কাঁচামাল
অপটিক্যাল ফাইবার সিলিকা হিসাবে শুরু হয়, একটি বিশুদ্ধ বালির রূপ যা দীর্ঘ দূরত্বে আলো প্রেরণ করার আগে ধাতব অমেধ্য থেকে প্রায় মুক্ত হতে হবে। এমনকি কাঁচের ভিতরে প্রচুর পরিমাণে লোহা, তামা বা ক্রোমিয়ামও আলো ছড়িয়ে দেবে এবং শোষণ করবে, ব্যবহারযোগ্য সংক্রমণ দূরত্ব নাটকীয়ভাবে ছোট করবে। টেলিকম-গ্রেড ফাইবারের জন্য ব্যবহৃত সিলিকা সাধারণ ধারক বা উইন্ডো গ্লাস উত্পাদনের বাইরে বিশুদ্ধতার মাত্রায় পরিমার্জিত হয়, প্রায়শই প্রতি বিলিয়ন অংশে পরিমাপ করা হয় যা অপটিক্যাল কর্মক্ষমতার জন্য সবচেয়ে গুরুত্বপূর্ণ।
নির্মাতারা এই সিলিকাকে অল্প, সঠিকভাবে পরিমাপ করা জার্মেনিয়াম, ফসফরাস বা বোরন যৌগের সাথে ডোপ করে। ডোপিং কাচের প্রতিসরণকারী সূচককে পরিবর্তন করে, যা আলোকে পাশ দিয়ে পালানোর পরিবর্তে ফাইবারের দৈর্ঘ্যকে বাউন্স করতে দেয়। কোর এবং আশেপাশের ক্ল্যাডিংকে উদ্দেশ্য অনুসারে বিভিন্ন প্রতিসরণ সূচক দেওয়া হয় , এবং সেই পার্থক্যটিই যা সম্পূর্ণ অভ্যন্তরীণ প্রতিফলন এবং সেইজন্য দীর্ঘ-দূরত্বের ডেটা ট্রান্সমিশন সম্ভব করে তোলে। একটি উচ্চতর জার্মেনিয়াম ঘনত্ব এটির চারপাশে বিশুদ্ধ সিলিকা ক্ল্যাডিংয়ের তুলনায় কোরের প্রতিসরাঙ্ক সূচক বাড়ায়, যখন বোরন এবং ফ্লোরিন যৌগগুলি কখনও কখনও কোর বাড়ানোর পরিবর্তে ক্ল্যাডিংয়ের সূচক কমাতে ব্যবহৃত হয়, এটি নির্ভর করে একটি উদ্ভিদ কোন উত্পাদন রুট ব্যবহার করে।
কাচের বাইরে, একটি সমাপ্ত তারের সাহায্যকারী উপকরণের একটি বিস্তৃত পরিসরকে একত্রিত করে, প্রত্যেকটি চেহারার পরিবর্তে একটি নির্দিষ্ট যান্ত্রিক বা পরিবেশগত কাজের জন্য বেছে নেওয়া হয়:
- সিলিকা (সিলিকন ডাই অক্সাইড) কোর এবং ক্ল্যাডিং উভয়ের জন্য বেস গ্লাস গঠন করে
- জার্মেনিয়াম টেট্রাক্লোরাইড বাষ্প জমার সময় কোরের প্রতিসরণ সূচক বাড়ায়
- ফসফরাস এবং বোরন যৌগগুলি আঁকার সময় কাচের সান্দ্রতা এবং নরম করার তাপমাত্রাকে সূক্ষ্ম সুর করে
- অ্যাক্রিলেট বা সিলিকন রেজিনগুলি অঙ্কনের ঠিক পরে প্রয়োগ করা প্রাথমিক এবং মাধ্যমিক আবরণ তৈরি করে
- ফাইবারগ্লাস চাঙ্গা প্লাস্টিকের রড, স্টিলের তার, বা আরামেড সুতা কেন্দ্রীয় বা পেরিফেরাল শক্তির সদস্য হিসাবে কাজ করে
- জল-অবরোধকারী জেল বা শুকনো ফোলা সুতা আলগা টিউবের ভিতরে আর্দ্রতা প্রবেশের বিরুদ্ধে রক্ষা করে
- পলিথিন, পিভিসি, বা কম ধোঁয়া শূন্য হ্যালোজেন যৌগগুলি এক্সট্রুড বাইরের জ্যাকেট গঠন করে
এই ইনপুটগুলির প্রতিটির সামঞ্জস্যপূর্ণ, ব্যাচ-টু-ব্যাচ স্থিতিশীল সংস্করণগুলি সোর্সিং উত্পাদন প্রক্রিয়ার মতোই গুরুত্বপূর্ণ। একটি রজন সরবরাহকারী যেটি শিপমেন্টের মধ্যে তার ফর্মুলেশনকে সামান্য পরিবর্তন করে একটি উত্পাদন লাইনকে তার এক্সট্রুশন তাপমাত্রা প্রোফাইল পুনরায় টিউন করতে বাধ্য করতে পারে, এমনকি যখন মেশিনে কিছুই পরিবর্তিত হয় না।
প্রিফর্ম ফ্যাব্রিকেশন: গ্লাস ব্লুপ্রিন্ট তৈরি করা
কোন ফাইবার আঁকার আগে, নির্মাতারা প্রথমে একটি প্রিফর্ম তৈরি করে, একটি শক্ত কাচের রড মোটামুটিভাবে একটি ঝাড়ুর হাতলের আকারের যাতে ফিনিশড ফাইবারের কোর এবং ক্ল্যাডিং কাঠামোর একটি ক্ষুদ্র সংস্করণ থাকে, যা হাজার হাজার ফ্যাক্টর দ্বারা স্কেল করা হয়। বহুল ব্যবহৃত পদ্ধতি হল পরিবর্তিত রাসায়নিক বাষ্প জমা, সাধারণত MCVD-তে সংক্ষিপ্ত করা হয়, যদিও বাইরের বাষ্প জমা এবং বাষ্প অক্ষীয় জমাও কিছু উত্পাদক দ্বারা ফাইবারের প্রকার এবং লক্ষ্য পরিমাণের উপর নির্ভর করে ব্যবহার করা হয়।
- একটি ফাঁপা সিলিকা টিউব অনুভূমিকভাবে একটি গ্লাস-ওয়ার্কিং লেথের উপর মাউন্ট করা হয় এবং ক্রমাগত ঘোরানো হয়
- সিলিকন টেট্রাক্লোরাইড, জার্মেনিয়াম টেট্রাক্লোরাইড এবং অক্সিজেন সহ ক্লোরাইড গ্যাসগুলি ঘূর্ণায়মান নলটিতে প্রবেশ করানো হয়
- একটি ট্র্যাভার্সিং টর্চ টিউবটিকে মোটামুটি 1500 ডিগ্রি সেলসিয়াসে গরম করে, যার ফলে গ্যাসগুলি প্রতিক্রিয়া করে এবং অভ্যন্তরীণ দেয়ালে অত্যন্ত পাতলা কাঁচের স্তর জমা করে।
- টর্চটি কয়েক ডজন বার পেছন পেছন যায়, এবং প্রতিটি পাস আরেকটি পাতলা স্তর যোগ করে, ধীরে ধীরে সঠিক ডোপিং প্রোফাইলের সাথে মূল উপাদান তৈরি করে
- পর্যাপ্ত স্তর জমা হয়ে গেলে, টিউবটি আরও উত্তপ্ত হয় এবং একটি শক্ত কাচের রডে তার নিজস্ব স্নিগ্ধতার নীচে ভেঙে পড়ে, তৈরি প্রিফর্ম।
- অঙ্কন পর্যায়ে অনুমোদিত হওয়ার আগে প্রিফর্মটি অপটিক্যাল এবং মাত্রাগতভাবে পরিদর্শন করা হয়
একটি একক প্রিফর্ম, একবার প্রসারিত হলে, অনেক কিলোমিটার সমাপ্ত ফাইবারে টানা যায়, তাই এই পর্যায়ে সামঞ্জস্য চূড়ান্ত পণ্যের গুণমানের উপর একটি বড় প্রভাব ফেলে। প্রিফর্মের একটি একক উত্পাদন ত্রুটি এটি থেকে টানা ফাইবারের পুরো দৈর্ঘ্য বরাবর নিজেকে পুনরাবৃত্তি করবে , যে কারণে এই পর্যায়টি পুরো লাইনের সবচেয়ে কঠোর প্রক্রিয়া নিয়ন্ত্রণ পায়। কিছু প্রযোজক এখন ওভারক্ল্যাডিং কৌশল ব্যবহার করে, একটি ছোট, আরও শক্তভাবে নিয়ন্ত্রিত কোর রডের চারপাশে খাঁটি সিলিকার একটি অতিরিক্ত স্তর যুক্ত করে, যা তাদের প্রিফর্ম আকারকে স্কেল করতে দেয় এবং তাই কোর ডিপোজিশন স্টেপের নির্ভুলতাকে বলিদান না করে ফাইবার দৈর্ঘ্য টানা যায়।
প্রিফর্মের ব্যাস, সরলতা এবং অভ্যন্তরীণ স্ট্রেস সবই একটি প্রিফর্ম আঁকার জন্য সাফ করার আগে চেক করা হয়। একটি সামান্য নমিত প্রিফর্ম এখনও আঁকা যেতে পারে, তবে এটি সাধারণত একটি ধীর ড্র গতি এবং ক্ষতিপূরণের জন্য কঠোর উত্তেজনা নিয়ন্ত্রণের প্রয়োজন, যা সামগ্রিক লাইন থ্রুপুটে কাটে।
ফাইবার অঙ্কন: কাচের রডগুলিকে চুল-পাতলা স্ট্র্যান্ডে পরিণত করা
প্রিফর্মটি লোড করা হয়, টিপ ডাউন, একটি ড্রয়িং টাওয়ারে যা একটি বৃহৎ উত্পাদন সুবিধার মধ্যে কয়েকতলা লম্বা দাঁড়াতে পারে। টাওয়ারের শীর্ষে একটি চুল্লি প্রিফর্মের অগ্রভাগকে 2000 থেকে 2200 ডিগ্রি সেলসিয়াসের মধ্যে নরম করে, এতটা গরম যে মাধ্যাকর্ষণ একাই গলিত কাচের একটি পাতলা ফিলামেন্টকে নীচের দিকে টানতে শুরু করে। সেই বিন্দু থেকে, পুরো টাওয়ারটি একটি অবিচ্ছিন্ন, নিরবচ্ছিন্ন কাঁচের স্ট্র্যান্ড পরিচালনা করার জন্য বিদ্যমান থাকে কারণ এটি পড়ে, ঠান্ডা হয় এবং শক্ত হয়।
ব্যাস নিয়ন্ত্রণ
একটি নন-কন্টাক্ট লেজার পরিমাপ সিস্টেম প্রতি সেকেন্ডে হাজার হাজার বার ফাইবারের ব্যাস পরীক্ষা করে, এটিকে 125 মাইক্রনের লক্ষ্যমাত্রার প্রায় 1 মাইক্রনের মধ্যে রাখে কারণ যে কোনও প্রবাহের জন্য ক্ষতিপূরণ দেওয়ার জন্য ড্রয়ের গতি বাস্তব সময়ে সামঞ্জস্য করা হয়।
কুলিং
সদ্য টানা ফাইবার একটি কুলিং চেম্বারের মধ্য দিয়ে যায়, কখনও কখনও ফার্নেস থেকে বেরিয়ে যাওয়ার পরপরই দ্রুত, এমনকি আরও তাপ স্থানান্তরের জন্য হিলিয়াম গ্যাস ব্যবহার করে, যেহেতু এখনও নরম কাঁচে একটি আবরণ প্রয়োগ করলে স্ট্র্যান্ড বিকৃত হবে।
আবরণ
একটি দ্বৈত-স্তর অ্যাক্রিলেট আবরণ, একটি নরম অভ্যন্তরীণ স্তর এবং একটি শক্ত বাইরের স্তর, ফাইবার কখনও কোনও গাইড রোলারকে স্পর্শ করার আগে অতিবেগুনি রশ্মি দিয়ে প্রয়োগ করা হয় এবং নিরাময় করা হয়, যা এটিকে দুর্বল করতে পারে এমন পৃষ্ঠের স্ক্র্যাচ থেকে রক্ষা করে।
টেক আপ
সমাপ্ত ফাইবারটি সাবধানে নিয়ন্ত্রিত উত্তেজনার অধীনে একটি স্পুলের উপর ক্ষতবিক্ষত হয়, যেহেতু এই পর্যায়ে অসম উত্তেজনা পরে অসামঞ্জস্যপূর্ণ টেনশন হিসাবে দেখায় বা, চরম ক্ষেত্রে, একটি লুকানো ফাটল যা ইনস্টলেশনের কয়েক মাস পরে ব্যর্থ হয়।
অঙ্কন গতি সমগ্র লাইনের সবচেয়ে ঘনিষ্ঠভাবে দেখা সংখ্যাগুলির মধ্যে একটি। আধুনিক টাওয়ারগুলি সাধারণত প্রতি সেকেন্ডে 10 থেকে 30 মিটারের মধ্যে কোথাও ফাইবার আঁকে, এবং ঠাণ্ডা এবং আবরণ ক্ষমতা আপগ্রেড না করে সেই গতিকে উচ্চতর ঠেলে ব্যাস বৈচিত্র্য বা আবরণ ত্রুটিগুলিকে অন্যথায় ভাল ফাইবারের ব্যাচে প্রবর্তনের দ্রুততম উপায়গুলির মধ্যে একটি।
একক-মোড বনাম মাল্টি-মোড: কীভাবে উত্পাদন প্রক্রিয়া আলাদা
একক-মোড এবং মাল্টি-মোড ফাইবারগুলি বাইরে থেকে অভিন্ন দেখায়, তবে মূল আকারগুলি এবং সেইজন্য তাদের পিছনে প্রিফর্ম ডিপোজিশন রেসিপিগুলি বেশ আলাদা। একক-মোড ফাইবার একটি খুব ছোট কোর ব্যবহার করে, সাধারণত প্রায় 9 মাইক্রন, যা শুধুমাত্র একটি একক আলোর পথকে ফাইবারের নিচে যেতে দেয়। এই সরু কোরটি MCVD ডিপোজিশন ধাপের সময় একটি অত্যন্ত সুনির্দিষ্ট, শক্তভাবে নিয়ন্ত্রিত ডোপিং গ্রেডিয়েন্টের দাবি করে, যেহেতু মূল ব্যাসের একটি ছোট পরিবর্তনও ফাইবার কীভাবে দীর্ঘ দূরত্বে বিচ্ছুরণ পরিচালনা করে তা পরিবর্তন করে।
মাল্টি-মোড ফাইবার একটি অনেক বড় কোর ব্যবহার করে, সাধারণত 50 বা 62.5 মাইক্রন, যা একাধিক আলোর পথ বা মোডগুলিকে একসাথে ভ্রমণ করতে দেয়। বৃহত্তর কোরটি প্রিফর্ম ফেব্রিকেশন এবং ড্রয়িং উভয়ের সময়ই বেশি ক্ষমাশীল, যেটির একটি অংশ কেন মাল্টি-মোড ফাইবার ঐতিহাসিকভাবে সহজ এবং কম ব্যয়বহুল হয়েছে, যদিও একাধিক আলোর পাথ সিগন্যালটি অস্পষ্ট করতে শুরু করার আগে এটি সংক্ষিপ্ত ট্রান্সমিশন দূরত্বের মধ্যে সীমাবদ্ধ।
| বৈশিষ্ট্য | একক-মোড | মাল্টি-মোড |
|---|---|---|
| সাধারণ কোর আকার | প্রায় 9 মাইক্রন | 50 বা 62.5 মাইক্রন |
| ডোপিং নির্ভুলতা প্রয়োজন | অনেক উঁচুতে | পরিমিত |
| সাধারণ ব্যবহারের ক্ষেত্রে | দীর্ঘ পথ এবং ব্যাকবোন নেটওয়ার্ক | স্বল্প-চালিত ডেটা সেন্টার এবং ক্যাম্পাস লিঙ্ক |
আবরণ এবং বেয়ার ফাইবার বাফারিং
একটি খালি কাচের ফাইবারের প্রচুর প্রসার্য শক্তি রয়েছে, তবে পৃষ্ঠ ঘর্ষণে প্রায় কোনও প্রতিরোধ নেই। আবরণ এবং বাফার পর্যায়গুলি সেই পৃষ্ঠকে রক্ষা করার জন্য বিশুদ্ধভাবে বিদ্যমান।
তারের শেষ ব্যবহারের উপর নির্ভর করে দুটি ভিন্ন প্রতিরক্ষামূলক পদ্ধতি ব্যবহার করা হয়। টাইট-বাফারযুক্ত ফাইবারে একটি পুরু পলিমার স্তর থাকে, সাধারণত 900 মাইক্রন ব্যাস থাকে, যা সরাসরি প্রাথমিক আবরণের উপর দিয়ে বের করে দেওয়া হয়, যা প্যাচ কর্ড এবং ইনডোর ক্যাবলিং-এ ফাইবারকে পরিচালনা এবং শেষ করা সহজ করে তোলে। আলগা-টিউব ফাইবার পরিবর্তে একটি জল-অবরোধকারী জেল বা শুষ্ক জল-ফোলা সুতা দিয়ে ভরা একটি ছোট প্লাস্টিকের টিউবের ভিতরে বসে, তারের বাঁক বা তাপমাত্রার পরিবর্তনের সাথে সাথে ফাইবারকে সামান্য নড়াচড়া করার জন্য মুক্ত রাখে, যা দীর্ঘ বহিরঙ্গন এবং ভূগর্ভস্থ রানের জন্য পছন্দের নকশা।
অ্যাপ্লিকেশনের জন্য ভুল বাফারিং পদ্ধতি নির্বাচন করা তারের স্পেসিফিকেশনের সবচেয়ে সাধারণ নকশা ভুলগুলির মধ্যে একটি। আঁটসাঁট-বাফার ডিজাইনগুলি বারবার বাঁকানোকে আরও ভালভাবে পরিচালনা করে, যখন আলগা-টিউব ডিজাইনগুলি তাপমাত্রার দোল এবং দীর্ঘ স্প্যানগুলিকে আরও ভালভাবে পরিচালনা করে। একটি ঠাণ্ডা জলবায়ুতে একটি দীর্ঘ, উত্তপ্ত বহিরঙ্গন নালীর মধ্য দিয়ে টানা একটি টাইট-বাফারযুক্ত ফাইবার মাইক্রো-বেন্ডিং ক্ষতির বিকাশ ঘটাতে পারে কারণ বাফার স্তরটি এর ভিতরের কাচের চেয়ে দ্রুত সংকুচিত হয়, যা ঠিক ব্যর্থতার মোড এড়াতে লুজ-টিউব ডিজাইন তৈরি করা হয়েছিল।
ফাইবারের অতিরিক্ত দৈর্ঘ্য, একটি আলগা টিউবের ভিতরে ইচ্ছাকৃতভাবে অল্প পরিমাণে স্ল্যাক রেখে যাওয়া, আরেকটি প্যারামিটার যা এই পর্যায়ে সাবধানে সুর করা হয়। খুব কম অতিরিক্ত দৈর্ঘ্য এবং ফাইবার তাপীয় সংকোচনের অধীনে প্রসারিত হতে পারে; অত্যধিক এবং ফাইবারটি টিউবের ভিতরে বাকল হওয়ার সাথে সাথে মাইক্রো-বেন্ড তৈরি করতে পারে। প্রযোজকরা সাধারণত এক শতাংশের কয়েক দশমাংশের অতিরিক্ত দৈর্ঘ্যকে লক্ষ্য করে, টিউব উপাদান এবং জলবায়ু অঞ্চলের উপর ভিত্তি করে তারের ডিজাইন করা হয়েছে।
স্ট্র্যান্ডিং এবং কোর সমাবেশ
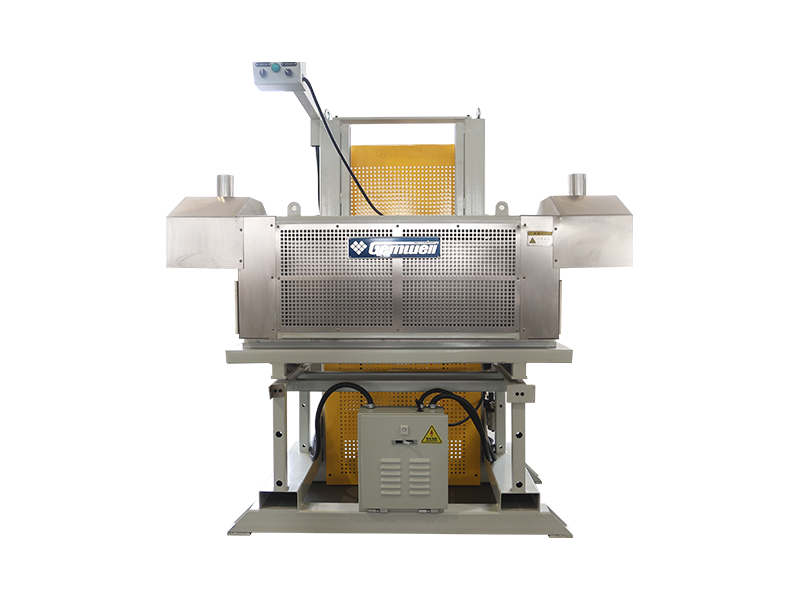
একবার পৃথক ফাইবার বা ফাইবার-ভর্তি টিউব প্রস্তুত হয়ে গেলে, সেগুলি একটি কেন্দ্রীয় শক্তির সদস্যের চারপাশে আটকে থাকে, সাধারণত একটি ফাইবারগ্লাস চাঙ্গা প্লাস্টিকের রড বা একটি ইস্পাত তার, ইনস্টলেশনের সময় সমাপ্ত তারের কতটা টেনসিল লোড টিকে থাকতে হবে এবং অ্যাপ্লিকেশনটির জন্য কতটা ধাতু-মুক্ত নির্মাণ প্রয়োজন তার উপর নির্ভর করে।
বেশিরভাগ উত্পাদন লাইন SZ স্ট্র্যান্ডিং ব্যবহার করে, যেখানে ফাইবারগুলি প্রথমে এক দিকে ক্ষতবিক্ষত হয় এবং তারপর একটি নিয়ন্ত্রিত দোদুল্যমান প্যাটার্নে বিপরীত হয়। এই পেছন পেছন স্তরটি সম্পূর্ণ দৈর্ঘ্য না খুলে তারের বরাবর যে কোনও স্থানে পৃথক ফাইবার বা টিউবগুলিকে অ্যাক্সেস করার অনুমতি দেয়, যা ক্ষেত্রের মধ্যে স্প্লিসিং এবং মেরামতের কাজের সময় অত্যন্ত গুরুত্বপূর্ণ। বাইন্ডারের সুতা বা একটি মোড়ানো টেপ আটকে থাকা বান্ডিলটিকে একসাথে ধরে রাখে এবং পরবর্তী পর্যায় শুরু হওয়ার আগে এর জ্যামিতি স্থিতিশীল রাখে। কিছু ডিজাইন এর পরিবর্তে একটি সেন্ট্রাল লুজ টিউব ব্যবহার করে যা সমস্ত ফাইবারকে একসাথে ধরে রাখে, যা স্ট্র্যান্ডিংকে সহজ করে কিন্তু মাল্টি-টিউব স্ট্র্যান্ডেড ডিজাইনের তুলনায় মোট ফাইবারের সংখ্যা সীমিত করে।
স্ট্র্যান্ডিং এর সময় ক্যাবল কোরের ব্যাস, গোলাকারতা এবং লেইং লেন্থ সবই ক্রমাগত পরিমাপ করা হয়, যেহেতু এই তিনটির যেকোনও সহনশীলতার বাইরে চলে যাওয়া পরে কোর এক্সট্রুশন স্টেজে পৌঁছে গেলে একটি অসম জ্যাকেট প্রাচীর হিসাবে দেখা যাবে।
| শক্তি সদস্য | সাধারণ ব্যবহার | মূল সুবিধা |
|---|---|---|
| ফাইবারগ্লাস চাঙ্গা প্লাস্টিকের রড | বায়বীয় এবং নালী তারের | লাইটওয়েট এবং সম্পূর্ণ ডাইলেকট্রিক |
| ইস্পাত তার | সরাসরি সমাধি তারের | উচ্চ প্রসার্য এবং ক্রাশ প্রতিরোধের |
| আরমিড সুতা | ইনডোর এবং প্যাচ তারের | ভাল টান শক্তি সঙ্গে নমনীয় |
আর্মারিং: রোডেন্ট এবং ক্রাশ সুরক্ষা যোগ করা
সরাসরি দাফনের জন্য নির্ধারিত ক্যাবল, বা এমন অঞ্চলের জন্য যেখানে ইঁদুরের ক্ষতি একটি পরিচিত ঝুঁকি, আটকে থাকা কোর এবং বাইরের জ্যাকেটের মধ্যে একটি অতিরিক্ত বর্ম স্তর পায়। সবচেয়ে সাধারণ পদ্ধতি হল দ্রাঘিমাভাবে একটি ঢেউতোলা ইস্পাত বা অ্যালুমিনিয়াম টেপ কোরটির চারপাশে আবৃত করে, জ্যাকেটটি উপরের দিকে বের করার আগে এটি একটি স্নাগ টিউব আকারে তৈরি করে।
এই আর্মারিং ধাপটি ইন-লাইনে ঘটে, কোরটি এক্সট্রুডারে পৌঁছানোর ঠিক আগে, একটি গঠনকারী যন্ত্র ব্যবহার করে যা ধাতব টেপটিকে আকৃতিতে ভাঁজ করে এবং কোরটিকে সম্পূর্ণরূপে আবদ্ধ করতে এর প্রান্তগুলিকে ওভারল্যাপ করে। ওভারল্যাপ পাওয়া এবং ব্যাসার্ধ গঠন করা সঠিক বিষয়: খুব শক্ত একটি গঠনকারী ব্যাসার্ধ ভিতরের তন্তুগুলিকে ছিটকে দিতে পারে, যখন খুব বেশি আলগা ওভারল্যাপ একটি ফাঁক রেখে যায় যা বর্মের পুরো বিন্দুটিকে দুর্বল করে। কিছু ডিজাইনে দুটি ঢেউতোলা টেপ ব্যবহার করা হয়, একটি ইস্পাত এবং একটি কপোলিমার আবরণের সাথে বন্ধন করা হয়, যা একটি একক পাসে একটি আর্দ্রতা বাধার সাথে যান্ত্রিক সুরক্ষাকে একত্রিত করতে।
- সর্বোচ্চ ক্রাশ এবং ইঁদুর প্রতিরোধের জন্য ঢেউতোলা ইস্পাত টেপ বর্ম
- অ্যালুমিনিয়াম পলিমার ল্যামিনেট আর্মার যেখানে সম্পূর্ণ ডাইইলেক্ট্রিক ডিজাইনের প্রয়োজন হয় না তবে ওজন গুরুত্বপূর্ণ
- সম্পূর্ণ ডাইইলেকট্রিক, বাজ-নিরাপদ ডিজাইনের জন্য ধাতব বর্মের পরিবর্তে আরামেড বা কাচের সুতার মোড়ক ব্যবহার করা হয়
জ্যাকেটিং এবং শীথিং: যেখানে এক্সট্রুশন প্রযুক্তি গ্রহণ করে
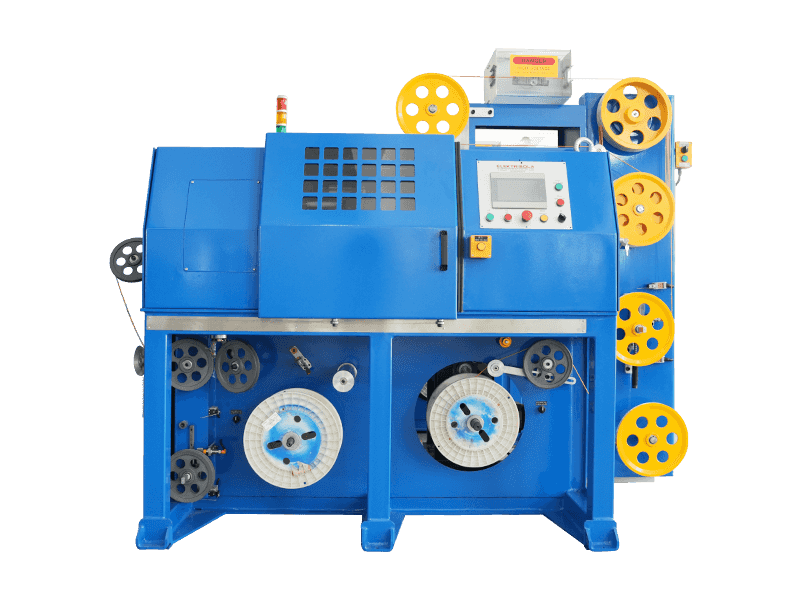
তারের উৎপাদনের চূড়ান্ত পর্যায় হল জ্যাকেটিং, এবং এটি সেই বিন্দু যেখানে একটি তার এবং তারের খাপ এক্সট্রুশন মেশিন পুরো লাইনে সবচেয়ে ভারী উত্তোলন করে। একত্রিত ফাইবার কোরটি একটি পেঅফ ডিভাইসের মাধ্যমে খাওয়ানো হয়, যেকোন প্রয়োজনীয় ইস্পাত বা অ্যালুমিনিয়াম আর্মার টেপ মোড়ানো হয় এবং এটির চারপাশে তৈরি করা হয় এবং কোরটি তারপর এক্সট্রুডারে একটি ক্রসহেড ডাই এর মধ্য দিয়ে যায়, যেখানে গলিত পলিমার পুরো পরিধির চারপাশে সমানভাবে প্রয়োগ করা হয়।
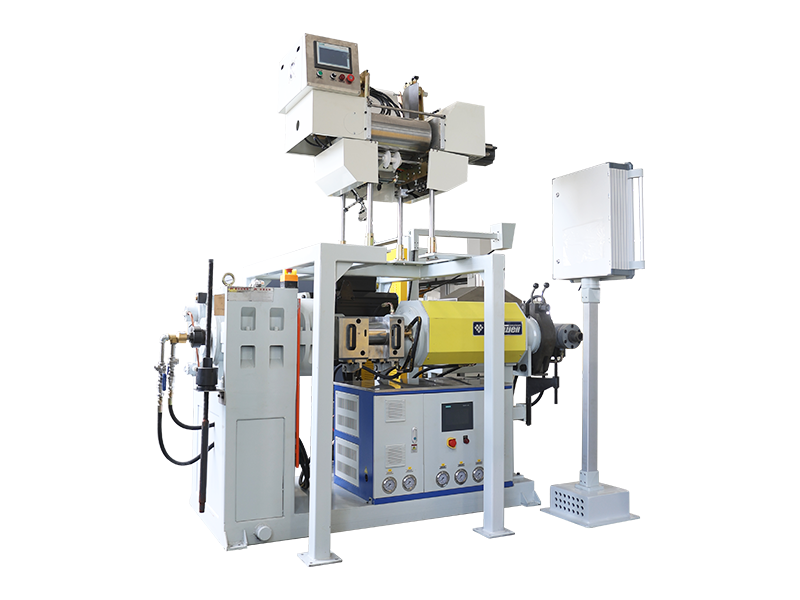
অপটিক্যাল তারের জন্য ব্যবহৃত একটি সাধারণ তার এবং তারের শীথ এক্সট্রুশন মেশিনের মধ্যে রয়েছে রজনের জন্য একটি ফিডিং এবং শুকানোর ইউনিট, একটি স্ক্রু এবং ব্যারেল সমাবেশ যা পলিমারকে গলিয়ে চাপ দেয়, একটি 90-ডিগ্রী বা ইন-লাইন এক্সট্রুশন হেড, একটি জল শীতল করার ট্রফ অবিলম্বে ডাউনস্ট্রিম, একটি স্পার্ক টেস্টার এবং একটি ক্যাপ-অফ লাইনের মাধ্যমে টেনে আনতে পারে। নিয়ন্ত্রিত, স্থির গতি। লাইন স্পিড এবং কুলিং রেট সঠিকভাবে মেলাতে হবে , কারণ একটি জ্যাকেট যা খুব দ্রুত শীতল হয় তা অসমভাবে সঙ্কুচিত হতে পারে, যখন খুব ধীরে ধীরে ঠান্ডা হয় এমন একটি জ্যাকেট সেট হওয়ার আগেই তার নিজের ওজনের নিচে বিকৃত হতে পারে।
এই পর্যায়ে ব্যবহৃত আধুনিক এক্সট্রুশন লাইনগুলি সাধারণত প্রায় 3 মিলিমিটার থেকে 90 মিলিমিটার বা তার বেশি পর্যন্ত বাইরের ব্যাস চালায়, লক্ষ্য পণ্যটি একটি ছোট ইনডোর ড্রপ কেবল বা একটি বড়-ব্যাসের নালী বা সাঁজোয়া তারের উপর নির্ভর করে, যেখানে লাইনের গতি প্রতি মিনিটে প্রায় 20 মিটার থেকে যেকোন জায়গায় হতে পারে। পাতলা প্রাচীরের অন্দর তারের জন্য।
একটি তার এবং তারের খাপ এক্সট্রুশন মেশিনের ভিতরে
একটি ওয়্যার এবং ক্যাবল শীথ এক্সট্রুশন মেশিনের পৃথক উপাদানগুলি বোঝা জ্যাকেটিং সমস্যা নির্ণয় করা বা সমান শর্তে দুটি প্রতিযোগী মেশিনের উদ্ধৃতি তুলনা করা আরও সহজ করে তোলে। প্রতিটি এক্সট্রুডার একটি উত্তপ্ত ব্যারেলের ভিতরে ঘুরতে থাকা একটি স্ক্রুকে ঘিরে তৈরি করা হয়, কিন্তু সেই স্ক্রু এবং ব্যারেলের নকশার বিবরণ গলিত মানের উপর সরাসরি প্রভাব ফেলে এবং শেষ পর্যন্ত, ফিনিশড জ্যাকেটটি কতটা সামঞ্জস্যপূর্ণ হবে তার উপর।
স্ক্রু ডিজাইন
অপটিক্যাল ক্যাবল জ্যাকেটিংয়ের জন্য ব্যারেল ব্যাস সাধারণত প্রায় 45 মিলিমিটার থেকে 120 মিলিমিটার পর্যন্ত হয়ে থাকে, একটি L থেকে D অনুপাতের সাথে, ব্যারেলের দৈর্ঘ্য তার ব্যাস দ্বারা বিভক্ত, সাধারণত 24 থেকে 1 এবং 30 থেকে 1 এর মধ্যে রজনকে সমানভাবে গলতে যথেষ্ট সময় দেয়।
হিটিং জোন
ব্যারেলটিকে একাধিক স্বাধীনভাবে নিয়ন্ত্রিত হিটিং জোনে বিভক্ত করা হয়েছে, তাই রজনকে একবারে না করে ধীরে ধীরে গলিত তাপমাত্রায় নিয়ে আসা যেতে পারে, অবনমিত বা অসমভাবে গলিত পলিমারের ঝুঁকি হ্রাস করে।
ক্রসহেড মারা
ক্রসহেডটি চলমান তারের কেন্দ্রের চারপাশে নব্বই ডিগ্রি গলিত প্রবাহকে পুনঃনির্দেশিত করে, এবং এর অভ্যন্তরীণ জ্যামিতি একটি উদ্ভট, অসমভাবে পুরু জ্যাকেট প্রাচীর এড়াতে সুনির্দিষ্টভাবে কেন্দ্রীভূত হতে হবে।
কুলিং trough
একটি মাল্টি-স্টেজ ওয়াটার ট্রফ, কখনও কখনও আলাদা উষ্ণ এবং ঠান্ডা অংশ সহ, জ্যাকেটের চূড়ান্ত মাত্রা এবং পৃষ্ঠের ফিনিস সেট করে যখন কেবলটি ডাই থেকে বেরিয়ে যায়।
এক্সট্রুডারের নিজেই ডাউনস্ট্রিম, একটি ব্যাস গেজ, সাধারণত একটি লেজার-ভিত্তিক নন-কন্টাক্ট সেন্সর, একটি ক্লোজড লুপে এক্সট্রুডার নিয়ন্ত্রণে ডেটা ফেরত দেয়, স্বয়ংক্রিয়ভাবে স্ক্রু স্পীড বা লাইন স্পিডকে একটি টাইট টলারেন্স ব্যান্ডের মধ্যে ধরে রাখার জন্য স্ক্রু স্পিড বা লাইন স্পীডকে টেনে নিয়ে যায়।
ফাইবার অপটিক তারের খাপ উপকরণ তুলনা
বাইরের খাপের জন্য নির্বাচিত পলিমার একটি তারের কোথায় ইনস্টল করা যেতে পারে এবং সেখানে কতক্ষণ স্থায়ী হবে তার উপর সরাসরি প্রভাব ফেলে। নীচের টেবিলটি অপটিক্যাল তারের উত্পাদনে একটি তার এবং তারের খাপ এক্সট্রুশন মেশিনের মাধ্যমে সাধারণত চালিত উপকরণগুলির তুলনা করে।
| উপাদান | জন্য সেরা উপযুক্ত | উল্লেখযোগ্য বৈশিষ্ট্য |
|---|---|---|
| পলিথিন (PE) | বহিরঙ্গন, সরাসরি সমাধি, নালী | শক্তিশালী আর্দ্রতা এবং UV প্রতিরোধের |
| পিভিসি | সাধারণ অন্দর তারের | সাশ্রয়ী এবং নমনীয় |
| কম ধোঁয়া শূন্য হ্যালোজেন (LSZH) | ইনডোর রাইজার, প্লেনাম স্পেস | উত্তপ্ত হলে কম বিষাক্ত ধোঁয়া আউটপুট |
| মাঝারি ঘনত্বের পলিথিন (MDPE) | বায়বীয় এবং চিত্র -8 স্ব-সমর্থক তারের | নমনীয়তা এবং বলিষ্ঠতার ভারসাম্য |
| পলিউরেথেন | রুক্ষ, নমনীয়, বা কৌশলগত ক্ষেত্রের তারের | উচ্চ ঘর্ষণ এবং ফ্লেক্স-ক্লান্তি প্রতিরোধের |
রজন নির্বাচন সম্পূর্ণরূপে সমাপ্ত তারের পরিবেশ সম্পর্কে হয় না. কিছু পলিমার অন্যদের তুলনায় একটি সংকীর্ণ গলিত তাপমাত্রার উইন্ডোতে প্রক্রিয়া করে, যা একটি প্রদত্ত তার এবং তারের খাপ এক্সট্রুশন মেশিনের তাপমাত্রা নিয়ন্ত্রণ ব্যবস্থায় কতটা ক্ষমাশীল হওয়া প্রয়োজন তা পরিবর্তন করে। বিশেষ করে LSZH যৌগগুলি স্ট্যান্ডার্ড PE-এর তুলনায় অতিরিক্ত উত্তাপের জন্য বেশি সংবেদনশীল হতে থাকে, যেহেতু ঝলসে যাওয়া LSZH রজন তার কিছু শিখা-প্রতিরোধী কর্মক্ষমতা হারায়।
অপটিক্যাল তারের জন্য একটি এক্সট্রুশন লাইন নির্বাচন করার সময় কি দেখতে হবে
অপটিক্যাল কেবল উত্পাদনের জন্য একটি তার এবং তারের শীথ এক্সট্রুশন মেশিনের মূল্যায়নকারী ক্রেতারা প্রথমে দাম এবং শিরোনামের গতিতে ফোকাস করার প্রবণতা রাখে, তবে মুষ্টিমেয় কম স্পষ্ট বৈশিষ্ট্যগুলি সাধারণত দীর্ঘমেয়াদী আউটপুট মানের জন্য বেশি গুরুত্বপূর্ণ।
- স্ক্রু এবং ব্যারেল পরিধান প্রতিরোধ, যেহেতু ঘষিয়া তুলিয়া ফেলিতে সক্ষম, ভরা যৌগ যেমন LSZH একটি সাধারণ ইস্পাত ব্যারেলকে প্লেইন PE-এর তুলনায় অনেক দ্রুত হ্রাস করে
- ক্লোজড-লুপ ব্যাস কন্ট্রোল, তাই অপারেটর নিরীক্ষণের উপর সম্পূর্ণরূপে নির্ভর করার পরিবর্তে লাইনটি রিয়েল টাইমে নিজেকে সামঞ্জস্য করে
- হিটিং জোনের সংখ্যা এবং স্বাধীনতা, যা রেখাটি তাপমাত্রা-সংবেদনশীল রেজিনগুলিকে কতটা ভালভাবে পরিচালনা করে তা প্রভাবিত করে
- কুলিং ট্রফের দৈর্ঘ্য এবং স্টেজ কাউন্ট, যেহেতু কম আকারের কুলিং হাই-স্পিড লাইনে সবচেয়ে সাধারণ বাধাগুলির মধ্যে একটি।
- কারখানার মেঝেতে ইতিমধ্যে ইনস্টল করা বিদ্যমান পেঅফ, আর্মারিং এবং টেক-আপ সরঞ্জামের সাথে সামঞ্জস্যপূর্ণ
একটি রেখা যা কাগজে দ্রুত চলে কিন্তু তাপমাত্রা-সংবেদনশীল যৌগের উপর শক্ত ব্যাস সহনশীলতা ধরে রাখতে পারে না, এটি দৈনিক উৎপাদনে ফেলার পরে আরও বেশি স্ক্র্যাপ তৈরি করবে, ব্যবহারযোগ্য তারের নয়।
আধুনিক উৎপাদন লাইনে অটোমেশন এবং ইন-লাইন মনিটরিং
নতুন অপটিক্যাল তারের লাইনগুলি ক্রমবর্ধমানভাবে প্রতিটি মেশিনকে স্বাধীনভাবে চালানোর পরিবর্তে একটি একক নিয়ন্ত্রণ ব্যবস্থায়, জ্যাকেটিংয়ের মাধ্যমে স্ট্রেন্ডিং থেকে শুরু করে প্রতিটি পর্যায়ে বেঁধে দেয়। এক্সট্রুডার থেকে লাইনের গতি, উত্তেজনা এবং তাপমাত্রার ডেটা স্বয়ংক্রিয়ভাবে লগ করা যেতে পারে এবং সমাপ্ত তারের পরবর্তী পরীক্ষার ফলাফলের বিপরীতে ক্রস-রেফারেন্স করা যেতে পারে, যা সঠিক উত্পাদন চালানো এবং মেশিনের সেটিং যা এটির কারণ হয়েছিল তার ত্রুটি খুঁজে পাওয়া আরও সহজ করে তোলে।
লেজার ব্যাস গেজ, স্পার্ক পরীক্ষক যা তারের নড়াচড়ার সাথে সাথে উচ্চ ভোল্টেজে জ্যাকেটের অখণ্ডতা পরীক্ষা করে এবং স্বয়ংক্রিয় দৈর্ঘ্যের কাউন্টারগুলি এখন বেশিরভাগ মাঝামাঝি থেকে বড় উত্পাদন লাইনে স্ট্যান্ডার্ড, ম্যানুয়াল স্পট চেক প্রতিস্থাপন করে যা প্রতি শিফটে মাত্র কয়েকবার ঘটত। ক্রমাগত, স্বয়ংক্রিয় পর্যবেক্ষণ একটি সম্পূর্ণ রিল ইতিমধ্যে সহনশীলতার বাইরে উত্পাদিত হওয়ার পরিবর্তে সেকেন্ডের মধ্যে একটি ড্রিফটিং প্যারামিটারকে ধরে ফেলে , যা সাম্প্রতিক বছরগুলিতে শিল্পের সবচেয়ে বড় মানের উন্নতিগুলির মধ্যে একটি।
তারের জাহাজ আগে গুণমান পরীক্ষা
ফিনিশড ক্যাবল ফ্যাক্টরির মেঝে ছেড়ে যায় না যতক্ষণ না এটি শারীরিক এবং অপটিক্যাল চেকগুলির একটি সিরিজ পাস করে। এই পরীক্ষাগুলি নিশ্চিত করে যে প্রিফর্ম থেকে জ্যাকেট পর্যন্ত প্রক্রিয়াটির প্রতিটি পর্যায় সহনশীলতার মধ্যে সম্পাদিত হয়েছিল।
- অ্যাটেন্যুয়েশন টেস্টিং, যা পরিমাপ করে যে ফাইবার প্রতি কিলোমিটারে কতটা সংকেত শক্তি হারিয়েছে
- প্রসার্য শক্তি পরীক্ষা, সমাপ্ত তারের টানা নিশ্চিত করতে এটি ইনস্টলেশন লোড বেঁচে থাকতে পারে
- সমাধি বা নালী ইনস্টলেশনের যান্ত্রিক চাপ অনুকরণ করে ক্রাশ এবং প্রভাব পরীক্ষা
- তাপমাত্রা সাইকেল চালানো, জ্যাকেট এবং বাফার পরীক্ষা করা প্রচণ্ড তাপ এবং ঠান্ডা জুড়ে ক্র্যাকিংয়ের জন্য
- জল অনুপ্রবেশ পরীক্ষা, জেল বা শুকনো ব্লকিং উপাদান নিশ্চিত করা আর্দ্রতা স্থানান্তর বন্ধ করে দেয়
- এক্সট্রুশন থেকে বাকি থাকা পিনহোল বা পাতলা দাগ ধরতে উচ্চ ভোল্টেজে জ্যাকেট পরীক্ষা করছে
একটি তারের যা টেনশন পরীক্ষায় উত্তীর্ণ হয় কিন্তু ক্রাশ বা বাঁক পরীক্ষায় ব্যর্থ হয় তা এখনও ফিল্ড প্রস্তুত নয় , যেহেতু বাস্তব ইনস্টলেশনগুলি কেবলমাত্র বিশুদ্ধ অপটিক্যাল স্ট্রেনের চেয়ে যান্ত্রিক চাপের বিষয় বেশি। সেই ব্যাচের জন্য প্রোডাকশন লগের বিপরীতে রিলগুলিও নমুনা এবং ক্রস-চেক করা হয়, তাই পরীক্ষার সময় পতাকাঙ্কিত যে কোনও বিচ্যুতিকে একটি বিচ্ছিন্ন, অব্যক্ত ব্যর্থতা হিসাবে বিবেচনা করার পরিবর্তে একটি নির্দিষ্ট স্ট্র্যান্ডিং, আর্মারিং বা এক্সট্রুশন রানে ফিরে পাওয়া যেতে পারে।
সাধারণ উত্পাদন ত্রুটি এবং কিভাবে তারা প্রতিরোধ করা হয়
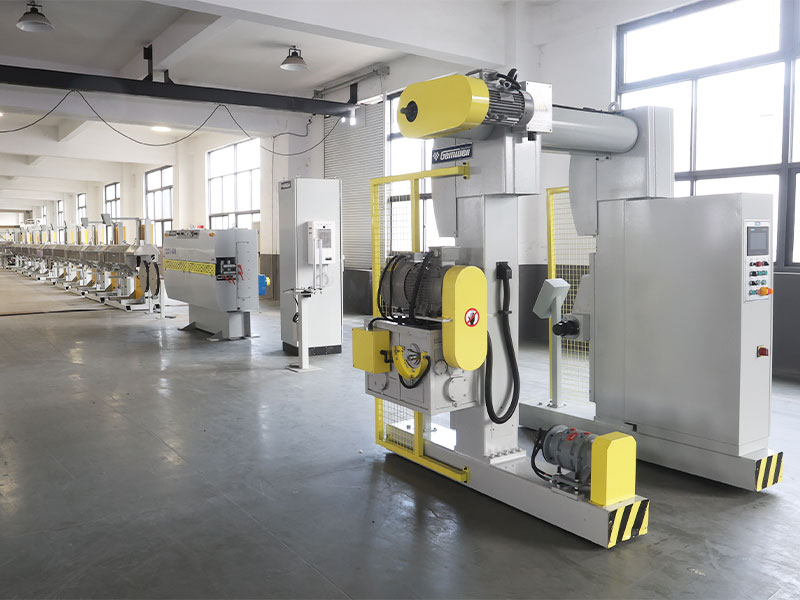
বেশিরভাগ অপটিক্যাল তারের ব্যর্থতাগুলি অল্প মুষ্টিমেয় প্রসেস ভেরিয়েবলে খুঁজে পাওয়া যায়। সেগুলি বোঝা ক্রেতাদের একটি উত্পাদন লাইন বা একটি সমাপ্ত তারের ব্যাচ মূল্যায়ন করার সময় তীক্ষ্ণ প্রশ্ন জিজ্ঞাসা করতে সহায়তা করে৷
| খুঁত | মূল কারণ | প্রতিরোধ |
|---|---|---|
| অসম জ্যাকেট প্রাচীর বেধ | অসামঞ্জস্যপূর্ণ এক্সট্রুডার স্ক্রু গতি বা ডাই সেন্টারিং | স্বয়ংক্রিয় প্রতিক্রিয়া নিয়ন্ত্রণ সহ লেজারের ব্যাস পরিমাপক |
| উচ্চ টেনশন দাগ | স্ট্র্যান্ডিং বা অত্যধিক ফাইবার টেনশনের সময় মাইক্রো-নমন | নিয়ন্ত্রিত ফাইবার অতিরিক্ত দৈর্ঘ্য এবং টান পর্যবেক্ষণ |
| সময়ের সাথে সাথে পানি প্রবেশ করে | অসম্পূর্ণ জেল ভরাট বা ব্লকিং টেপে ফাঁক | যথার্থ গ্রীস ভর্তি সরঞ্জাম এবং পোস্ট-ফিল পরিদর্শন |
| জ্যাকেট পৃষ্ঠ pinholes | রজন বা দূষিত ফিড উপাদানে আর্দ্রতা | খাওয়ানো এবং ইনলাইন স্পার্ক পরীক্ষার আগে রজন শুকানো |
| ঠাণ্ডা আবহাওয়ায় তারের দৃঢ়তা বা ক্র্যাকিং | জলবায়ু অঞ্চলের জন্য ভুল জ্যাকেট রজন বেছে নেওয়া হয়েছে | স্থাপনা অঞ্চলের সাথে রজন কম-তাপমাত্রার রেটিং মিলছে |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ফাইবার অপটিক ক্যাবল কি দিয়ে তৈরি?
কোর এবং ক্ল্যাডিং অতি-বিশুদ্ধ ডোপড সিলিকা গ্লাস দিয়ে তৈরি। তারপরে ফাইবার একটি অ্যাক্রিলেট আবরণ, একটি বাফার স্তর, ফাইবারগ্লাস রড বা অ্যারামিড সুতার মতো শক্তির সদস্য এবং পলিথিন, পিভিসি, বা কম ধোঁয়া শূন্য হ্যালোজেন যৌগের মতো একটি বাইরের পলিমার জ্যাকেট দিয়ে সুরক্ষিত থাকে।
মানুষের চুলের তুলনায় অপটিক্যাল ফাইবার কতটা পাতলা
একটি স্ট্যান্ডার্ড অপটিক্যাল ফাইবার কোর এবং ক্ল্যাডিং একসাথে প্রায় 125 মাইক্রন ব্যাস পরিমাপ করে, যা মোটামুটি একটি গড় মানুষের চুলের সমান বেধ, যদিও এটির চারপাশে সমাপ্ত কেবলটি একবার বাফারিং, শক্তির সদস্য এবং জ্যাকেট যোগ করার পরে অনেক গুণ বড় হতে পারে।
কেন জ্যাকেটিং পর্যায়ে একটি ডেডিকেটেড এক্সট্রুশন মেশিন প্রয়োজন?
জ্যাকেটটি একটি নিয়ন্ত্রিত তাপমাত্রা এবং লাইনের গতিতে, ভিতরের ফাইবারগুলিকে স্পর্শ বা সংকুচিত না করে একটি একক ক্রমাগত পাসে সমাপ্ত ফাইবার কোরের চারপাশে প্রয়োগ করতে হবে। একটি উদ্দেশ্য-নির্মিত তার এবং তারের খাপ এক্সট্রুশন মেশিনটি বিশেষভাবে একটি চলমান তারের কোরের চারপাশে সেই পলিমার স্তরটিকে সমানভাবে গলতে, প্রয়োগ করতে এবং শীতল করার জন্য ডিজাইন করা হয়েছে।
টাইট-বাফার এবং লুজ-টিউব ফাইবারের মধ্যে পার্থক্য কী?
টাইট-বাফারযুক্ত ফাইবারে একটি পুরু পলিমার স্তর রয়েছে যা সরাসরি প্রলিপ্ত ফাইবারের উপর প্রবাহিত হয়, যা এটিকে বাড়ির ভিতরে পরিচালনা করা সহজ করে তোলে। আলগা-টিউব ফাইবার একটি জেল-ভরা বা শুকনো টিউবের ভিতরে স্থানান্তর করার জন্য রুম সহ বসে থাকে, যা দীর্ঘ বহিরঙ্গন স্প্যানগুলিতে তাপমাত্রা-চালিত প্রসারণ এবং সংকোচনকে আরও ভালভাবে শোষণ করে।
কিভাবে একটি সমাপ্ত তারের মান যাচাই করা হয়
ফিনিশড ক্যাবলটি চালানের জন্য অনুমোদিত হওয়ার আগে অ্যাটেন্যুয়েশন টেস্টিং, টেনসিল এবং ক্রাশ টেস্টিং, তাপমাত্রা সাইক্লিং, স্পার্ক টেস্টিং এবং ওয়াটার পেনিট্রেশন টেস্টিং এর মধ্য দিয়ে যায়, এটি নিশ্চিত করে যে প্রিফর্ম থেকে জ্যাকেট পর্যন্ত প্রতিটি পর্যায় স্পেসিফিকেশন পূরণ করে।
কেন একক-মোড এবং মাল্টি-মোড ফাইবারের বিভিন্ন উত্পাদন নির্ভুলতা প্রয়োজন
একক-মোড ফাইবার একটি অনেক ছোট কোর ব্যবহার করে, প্রায় 9 মাইক্রন, যা মাল্টি-মোড ফাইবারে ব্যবহৃত বৃহত্তর 50 বা 62.5 মাইক্রন কোরের চেয়ে প্রিফর্ম ফ্যাব্রিকেশনের সময় অনেক বেশি সুনির্দিষ্ট ডোপিং গ্রেডিয়েন্টের দাবি করে।
একটি তারের জ্যাকেটিং লাইন সাধারণত কত দ্রুত চলে
জ্যাকেটের পুরুত্ব এবং ব্যাস দ্বারা লাইনের গতি ব্যাপকভাবে পরিবর্তিত হয়, মোটা, সাঁজোয়া বহিরঙ্গন জ্যাকেটের জন্য প্রতি মিনিটে প্রায় 20 মিটার থেকে শুরু করে পাতলা-দেয়ালের অন্দর তারের জন্য প্রতি মিনিটে 100 মিটার পর্যন্ত।
কি একটি তারের জ্যাকেট মধ্যে অসম প্রাচীর বেধ কারণ
অমসৃণ জ্যাকেট দেয়ালগুলি প্রায়শই অসামঞ্জস্যপূর্ণ এক্সট্রুডার স্ক্রু গতি বা খারাপভাবে কেন্দ্রীভূত ক্রসহেড ডাই থেকে আসে, এই কারণেই এক্সট্রুডার নিয়ন্ত্রণের সাথে বেঁধে ক্লোজড-লুপ লেজার ব্যাস গেজিং আধুনিক উত্পাদন লাইনে মানক হয়ে উঠেছে৷
 সম্পর্কিত পণ্য