E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


সরাসরি উত্তর: একটি ভাল কপার ওয়্যার স্ট্র্যান্ডিং ক্রস সেকশন মেশিনকে কী সংজ্ঞায়িত করে
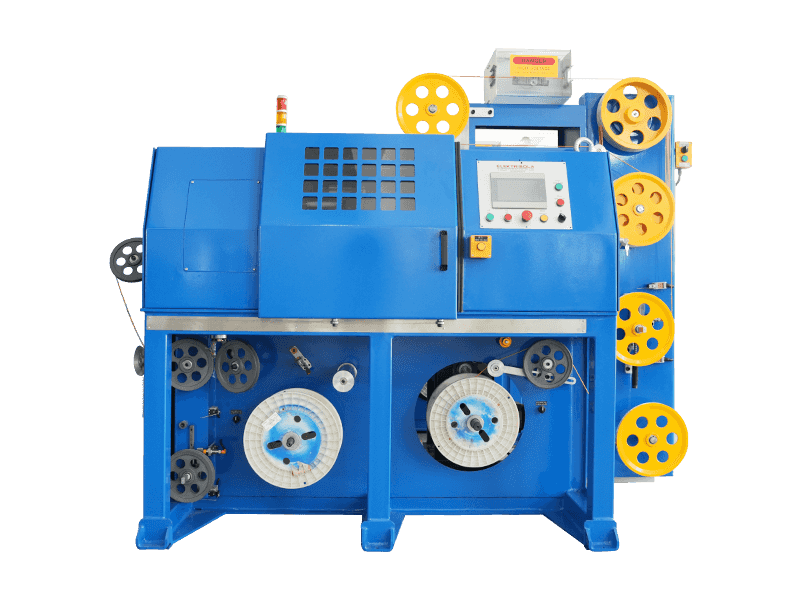
A তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিন উচ্চ গতির দ্বারা নয়, মাত্রিক পুনরাবৃত্তিযোগ্যতা দ্বারা প্রথমে বিচার করা হয়। বেশিরভাগ কন্ডাক্টর ফ্যাক্টরি জুড়ে ব্যবহৃত সরাসরি বেঞ্চমার্ক হল একটি সমাপ্ত ক্রস-বিভাগীয় এলাকা যার মধ্যে রয়েছে প্লাস বা মাইনাস 1 শতাংশ একটি সম্পূর্ণ উৎপাদন স্পুল জুড়ে নামমাত্র, পর্যায়ক্রমিক হাত পরিমাপের পরিবর্তে ক্রমাগত লেজার ব্যাস পরিমাপক দ্বারা নিশ্চিত করা হয়। এই নিবন্ধে খাঁচার নকশা থেকে শুরু করে ডাই পরিধানের সময়সূচী পর্যন্ত, এই একক সংখ্যাটিকে রক্ষা করার জন্য অন্য সবকিছু বিদ্যমান।
শক্ত রডের চেয়ে আটকে থাকা তামার নির্মাণকে অগ্রাধিকার দেওয়া হয় যেখানে একটি তারের বারবার বাঁকানো থেকে বেঁচে থাকার প্রয়োজন হয়। একটি বড় পরিবাহীকে 7, 19, বা 37টি সূক্ষ্ম স্ট্র্যান্ডে বিভক্ত করা একটি বড় একটির পরিবর্তে অনেকগুলি ছোট ব্যাসার্ধে বাঁকানো চাপ বিতরণ করে, যা যান্ত্রিক কারণ আটকে থাকা পরিবাহী একই ক্রস-বিভাগীয় এলাকার কঠিন তারের চেয়ে অনেক বেশি সময় ধরে ক্লান্তি ফাটল প্রতিরোধ করে।
কিভাবে স্ট্র্যান্ডিং সরঞ্জাম বিকশিত একটি সংক্ষিপ্ত ইতিহাস
প্রারম্ভিক তারের স্ট্র্যান্ডিং টেক্সটাইল যন্ত্রপাতি থেকে অভিযোজিত সাধারণ দড়ি তৈরির ফ্রেমের উপর নির্ভর করত, যেখানে ববিনগুলি ম্যানুয়ালি ঘোরানো ঝুড়িতে বসানো হত। কপার স্ট্র্যান্ডগুলি কম গতিতে একত্রিত করা হয়েছিল, এবং ক্রস সেকশনের সামঞ্জস্য কোন পরিমাপিত প্রতিক্রিয়ার চেয়ে উত্তেজনার জন্য অপারেটরের অনুভূতির উপর অনেক বেশি নির্ভর করে।
বিংশ শতাব্দীর মাঝামাঝি সময়ে চালিত অনমনীয় ফ্রেমের খাঁচায় স্থানান্তরের ফলে একাধিক ববিনকে একটি সুষম একক হিসাবে ঘোরানোর অনুমতি দেওয়া হয়েছিল, যা প্রথমত একটি প্রকৃত গোলাকার, পুনরাবৃত্তিযোগ্য ক্রস সেকশনকে উৎপাদন গতিতে অর্জনযোগ্য করে তুলেছিল। টিউবুলার এবং প্ল্যানেটারি ডিজাইনগুলি একবার ভারবহন এবং মোটর প্রযুক্তি পর্যাপ্ত পরিপক্ক হওয়ার পরে অত্যধিক কম্পন ছাড়াই উচ্চ ঘূর্ণন গতি সমর্থন করে।
আধুনিক লাইনগুলি সার্ভো-চালিত টেনশন কন্ট্রোল এবং ইনলাইন লেজার গেজিং যোগ করে, মেশিনটি কী করছে এবং সমাপ্ত ক্রস সেকশনটি আসলে কী পরিমাপ করে তার মধ্যে লুপ বন্ধ করে, শেষ-অফ-রান স্যাম্পলিং-এর উপর নির্ভর না করে।

স্ট্র্যান্ডিং এবং টুইস্টিংয়ের পিছনে মূল কাজের নীতি
যন্ত্র পরিবার নির্বিশেষে, তিনটি শারীরিক ক্রিয়া ক্রমানুসারে ঘটে: নিয়ন্ত্রিত ব্যাক টেনশনের অধীনে স্ট্র্যান্ডগুলি সরবরাহ ববিনগুলি থেকে টানা হয়, তারা একটি ফর্মিং ডাই বা মোচড়ের বিন্দুতে একত্রিত হয় যেখানে লেয়ার জ্যামিতি সেট করা হয় এবং সমাপ্ত বান্ডিলটি মোচড়ের ঘূর্ণন গতির সাথে মিলে যায় এমন গতিতে একটি ক্যাপস্ট্যান দ্বারা সামনে টানা হয়। ক্যাপস্টান গতি এবং ঘূর্ণন গতির মধ্যে অনুপাত যা লেয়ার দৈর্ঘ্য নির্ধারণ করে, এবং লেই দৈর্ঘ্য যা নমনীয়তা এবং ক্রস সেকশনের চূড়ান্ত প্যাকিং ঘনত্ব উভয়ই নির্ধারণ করে।
পিছনের টান বিশেষ মনোযোগের দাবি রাখে কারণ এটি প্রতিটি একক স্ট্র্যান্ডে স্বাধীনভাবে কাজ করে। যদি একটি ববিন ব্রেক তার প্রতিবেশীদের তুলনায় সামান্য শক্ত হয়, তবে সেই স্ট্র্যান্ডটি বাকিগুলির চেয়ে বেশি উত্তেজনার মধ্যে বসবে, নিজেকে বান্ডেলের কেন্দ্রের দিকে টানবে এবং কন্ডাক্টর শেষ হয়ে গেলে বাইরের স্তরটিকে একটি অনিয়মিত, অ-গোলাকার আকৃতিতে বিকৃত করবে।
চারটি মেশিন পরিবার পাশাপাশি তুলনা করে
বাঞ্চিং মেশিন
বাঞ্চিং মেশিনগুলি সূক্ষ্ম স্ট্র্যান্ডের একটি আলগা গ্রুপকে মোচড় দেয়, সাধারণত 0.05 মিমি এবং 0.4 মিমি ব্যাসের মধ্যে, একটি শক্ত ববিন খাঁচা ছাড়াই সম্পূর্ণ সমাবেশ বহন করে। এই ডিজাইনটি ইয়ারফোন কেবল, ইউএসবি কেবল এবং পাতলা কন্ট্রোল ওয়্যারিং-এ ব্যবহৃত নমনীয় কন্ডাক্টরগুলির জন্য উপযুক্ত, সাধারণত ঘূর্ণন গতির মধ্যে 2,000 এবং 6,000 rpm কতগুলি স্ট্র্যান্ড একত্রিত হচ্ছে তার উপর নির্ভর করে।
অনমনীয় ফ্রেম স্ট্র্যান্ডিং মেশিন
অনমনীয় ফ্রেম মেশিনগুলি একটি খাঁচায় পৃথক ববিন মাউন্ট করে যা একটি একক সুষম ইউনিট হিসাবে ঘোরে, যা এমনকি প্রতিটি স্ট্র্যান্ড জুড়ে টান ধরে রাখে। এটি প্রায় 6 বর্গ মিমি থেকে কয়েকশ বর্গ মিমি পর্যন্ত মাঝারি এবং বড় কন্ডাক্টরের জন্য কঠোর ফ্রেম সরঞ্জামকে আদর্শ পছন্দ করে তোলে, যেখানে একটি গোলাকার বাইরের স্তর ডাউনস্ট্রিম এক্সট্রুশনের জন্য সত্যিই গুরুত্বপূর্ণ।
টিউবুলার স্ট্র্যান্ডিং মেশিন
টিউবুলার ডিজাইনগুলি একটি পূর্ণ খাঁচা ফ্রেমের পরিবর্তে একটি ঘূর্ণায়মান নলের মধ্য দিয়ে তারকে পাস করে, ঘূর্ণন ভরকে হ্রাস করে এবং ছোট এবং মাঝারি অংশগুলির জন্য উচ্চতর লাইন গতির অনুমতি দেয়। উচ্চ ভলিউম, মাঝারি গেজ কন্ডাক্টরগুলি চলমান কারখানাগুলি প্রায়শই নীচের শব্দ এবং ছোট মেঝে পদচিহ্নের জন্য টিউবুলার সরঞ্জাম পছন্দ করে।
প্ল্যানেটারি স্ট্র্যান্ডিং মেশিন
প্ল্যানেটারি মেশিনগুলি তৈরি করা হয়েছে তাই প্রাক-টুইস্টেড স্ট্র্যান্ডগুলি তাদের নিজস্ব অক্ষের চারপাশে ঘোরে না যখন এখনও একটি বান্ডিল হিসাবে একসাথে রাখা হয়। এটি পছন্দের পদ্ধতি যেখানে তারের ক্লান্তি জীবন কাঁচা উৎপাদনের গতিকে ছাড়িয়ে যায়, যেমন পাওয়ার ক্যাবল কোর ধ্রুবক নমনীয় পরিষেবার জন্য নির্ধারিত।
ক্রস সেকশন জ্যামিতি: লেয়ার লেন্থ, লেয়ার প্যাটার্ন এবং কমপ্যাকশন
একটি সম্পূর্ণ 360 ডিগ্রী মোড়ানো সম্পূর্ণ করার জন্য একটি একক স্ট্র্যান্ডের জন্য প্রয়োজনীয় সমাপ্ত কন্ডাক্টর বরাবর দূরত্বকে লে দৈর্ঘ্য বলে। একটি সংক্ষিপ্ত স্তরের দৈর্ঘ্য ভাল নমনীয়তা দেয় কিন্তু একই রানের দৈর্ঘ্যকে কভার করতে আরও তামা দৈর্ঘ্য খরচ করে, যা ক্ষতিপূরণের জন্য স্ট্র্যান্ডের ব্যাস সামঞ্জস্য না করলে কার্যকর ক্রস-বিভাগীয় এলাকাকে কিছুটা কমিয়ে দেয়।
| লেয়ার স্ট্রাকচার | মোট স্ট্র্যান্ড কাউন্ট | সাধারণ ব্যবহার |
|---|---|---|
| 1 কেন্দ্র 6 | 7 | কন্ট্রোল ক্যাবল, অ্যাপ্লায়েন্স ওয়্যারিং |
| 1 কেন্দ্র 6 12 | 19 | পাওয়ার ডিস্ট্রিবিউশন ক্যাবল |
| 1 কেন্দ্র 6 12 18 | 37 | নমনীয় ঢালাই তারের, রোবোটিক্স |
| মাল্টি-লেয়ার, 61 টি স্ট্র্যান্ড | 61 | ভারী দায়িত্ব নমনীয় পাওয়ার তারের |
কম্প্যাকশন রোলারগুলি টুইস্টিং হেডের পরে সরাসরি ইনস্টল করা হয় বৃত্তাকার বান্ডিলটিকে একটি ঘন প্রোফাইলে চাপুন, পৃথক স্ট্র্যান্ডের মধ্যে বাতাসের ফাঁক সরিয়ে দেয়। একটি কম্প্যাক্টেড 19-স্ট্র্যান্ড কন্ডাক্টর সাধারণত চারপাশের বাইরের ব্যাস হ্রাস দেখায় 8 থেকে 10 শতাংশ একই ক্রস-বিভাগীয় অঞ্চলের সাথে তুলনা করা হয় যা অসম্পূর্ণ রেখে দেওয়া হয়, যেখানে সমাপ্ত তারের একটি নির্দিষ্ট সংযোগকারী ব্যারেল বা কন্ডুইটের আকারের মধ্যে ফিট করতে হবে তা গুরুত্বপূর্ণ।
যেখানে এ ওয়্যার পেয়ার টুইস্টিং মেশিন লাইনের মধ্যে ফিট করে
A ওয়্যার পেয়ার টুইস্টিং মেশিন একটি stranding ক্রস সেকশন মেশিন থেকে সরঞ্জাম একটি পৃথক বিভাগ. একটি কন্ডাক্টরে অনেকগুলি খালি তামার ফিলামেন্টগুলিকে একত্রিত করার পরিবর্তে, এটি দুটি ইতিমধ্যে-অন্তরক একক পরিবাহী নেয় এবং একটি সুষম জোড়া তৈরি করতে একে অপরের চারপাশে মোচড় দেয়, যা বেশিরভাগ ডেটা এবং যোগাযোগ তারের মৌলিক বিল্ডিং ব্লক। টুইস্ট দুটি কন্ডাক্টরের মধ্যে ইলেক্ট্রোম্যাগনেটিক হস্তক্ষেপকে বাতিল করে, যার কারণে প্রতিটি বিভাগ-রেটেড ইথারনেট কেবল এবং বেশিরভাগ ইন্সট্রুমেন্টেশন কেবল একটি সাধারণ সমান্তরাল স্তরের পরিবর্তে টুইস্টেড জোড়ার উপর নির্ভর করে।
টুইস্ট পিচ হল প্যারামিটার ইঞ্জিনিয়াররা তারের জোড়া মোচড়ানো মেশিনে সবচেয়ে ঘনিষ্ঠভাবে ট্র্যাক করে। একটি আঁটসাঁট পিচ, যার অর্থ প্রতি মিটারে আরও বাঁকানো, শব্দ প্রত্যাখ্যানের উন্নতি ঘটায় তবে প্রতি ফিনিশড মিটারে আরও বেশি উত্তাপযুক্ত তার ব্যবহার করে এবং উচ্চ ফ্রিকোয়েন্সিতে সামান্য ক্ষয় বৃদ্ধি করে। স্ট্যান্ডার্ড টেলিকম জোড়া উত্পাদন সাধারণত মধ্যে একটি পিচ রান 12 মিমি এবং 20 মিমি , এবং একটি চার-জোড়া তারের ভিতরে প্রতিটি জোড়া সাধারণত প্রতিবেশী জোড়ার মধ্যে ক্রসস্টাল এড়াতে একটি সামান্য ভিন্ন পিচে সেট করা হয়।
একটি ওয়্যার পেয়ার টুইস্টিং মেশিনে কী সামঞ্জস্যযোগ্য সেটিংস
- টুইস্ট পিচ, প্রতিটি টাকু অবস্থানের জন্য স্বাধীনভাবে সেট করুন
- প্রতিটি পৃথক কন্ডাক্টর ফিড নেভিগেশন পিছনে টান
- ক্যাপস্টান টেক-আপ গতি, মোচড়ানো হেড আরপিএমের সাথে অবিকল মিলে যায়
- সাপ্লাই রিলে স্নারলিং প্রতিরোধ করতে পেঅফ ব্রেক টেনশন
- একটি মাল্টি-পেয়ার তারের সমাবেশের মধ্যে পেয়ার-টু-পেয়ার পিচ অফসেট
অনেক উত্পাদন সুবিধা এখন কন্ডাক্টর স্টেজের জন্য একটি তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিনের সাথে একটি অবিচ্ছিন্ন লাইনে ক্যাবলিং স্টেজের জন্য একটি তারের জোড়া পেঁচানো মেশিনকে একত্রিত করে। এটি প্রক্রিয়াগুলির মধ্যে পরিচালনার সময়কে হ্রাস করে এবং পৃথক স্টেশনগুলির মধ্যে অপেক্ষা করা খালি তামার স্ট্র্যান্ডগুলিতে পৃষ্ঠের অক্সিডেশনের সম্ভাবনা হ্রাস করে।
কপার গ্রেড, অঙ্কন, এবং স্ট্র্যান্ডিং মানের উপর অ্যানিলিং প্রভাব
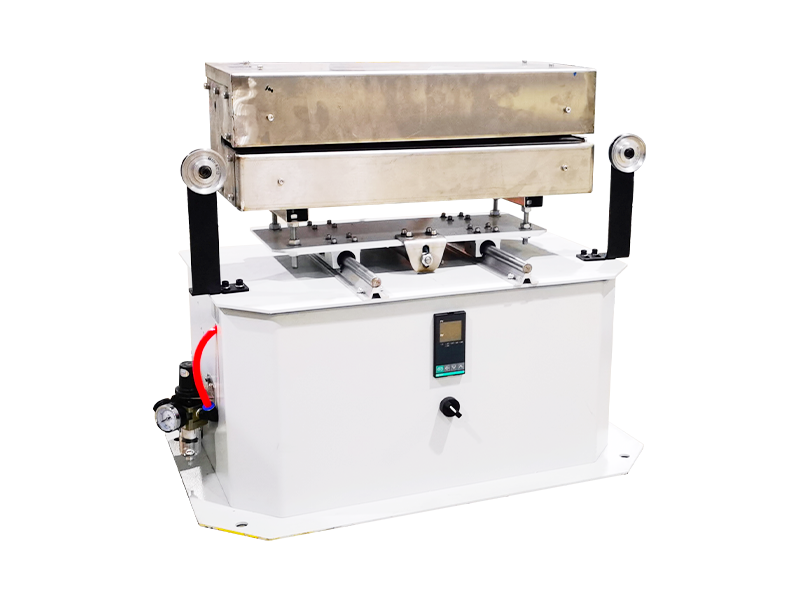
একটি স্ট্র্যান্ডিং ক্রস সেকশন মেশিন খাওয়ানো তামার রড প্রায় সবসময় ইলেক্ট্রোলাইটিক শক্ত পিচ তামা থাকে যার বিশুদ্ধতা থাকে 99.9 শতাংশ বা উচ্চতর, আঁকার একটি সিরিজের মাধ্যমে হ্রাস করা এটি কখনও মোচড়ের মাথায় পৌঁছানোর আগেই মারা যায়। অঙ্কন পর্যায়ে অ্যানিলিং তাপমাত্রা সরাসরি প্রভাবিত করে যে প্রতিটি স্ট্র্যান্ড কীভাবে স্ট্র্যান্ডিং খাঁচায় আঘাত করার পরে কীভাবে আচরণ করে; আন্ডার-অ্যানিলেড কপার শক্ত থাকে এবং মোচড়ের পরে ফিরে আসে, কন্ডাক্টরটি গঠনের ডাই ছেড়ে যাওয়ার পরে একটি বৃত্তাকার ক্রস অংশটিকে কিছুটা ডিম্বাকৃতিতে বিকৃত করে।
স্ট্র্যান্ডিংয়ের পরে পরিবাহিতা পরীক্ষা সাধারণত কাছাকাছি একটি মান লক্ষ্য করে 100 শতাংশ IACS (আন্তর্জাতিক অ্যানিলেড কপার স্ট্যান্ডার্ড)। মোটামুটি 98 শতাংশ IACS এর নিচে যেকোন পরিমাপ করা ড্রপ সাধারণত হয় একটি অতিরিক্ত উত্তপ্ত অঙ্কন ডাই বা স্ট্র্যান্ডিং পাসের সময় প্রবর্তিত অত্যধিক স্ট্র্যান্ড প্রসারণের দিকে নির্দেশ করে, উভয়ই কাঁচামালের মানের সমস্যাটি অনুমান করার আগে পরীক্ষা করার মতো।
সারফেস ফিনিস একটি ভূমিকা পালন করে যা উপেক্ষা করা সহজ। জীর্ণ ডাই দিয়ে আঁকা স্ট্র্যান্ডগুলি সূক্ষ্ম অনুদৈর্ঘ্য স্কোরিং গ্রহণ করে যা পৃষ্ঠের প্রতিরোধকে কিছুটা বাড়িয়ে তোলে এবং স্ট্র্যান্ডিং মেশিনের গঠন ডাইতে স্থানীয় পরিধানকে ত্বরান্বিত করতে পারে যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্ট্র্যান্ড প্রতি শিফটে হাজার হাজার বার অতিক্রম করা শুরু করে।
টেনশন কন্ট্রোল সিস্টেম এবং কেন তারা মোটর পাওয়ারের চেয়ে বেশি গুরুত্বপূর্ণ
স্ট্র্যান্ডিং ইকুইপমেন্টে নতুন ক্রেতারা প্রায়ই প্রথমে মোটর হর্সপাওয়ারের উপর ফোকাস করে, কিন্তু টেনশন কন্ট্রোল আসলে ক্রস সেকশনের সামঞ্জস্যতা নির্ধারণ করে। যান্ত্রিক ঘর্ষণ ব্রেকগুলি ছিল ঐতিহ্যবাহী পদ্ধতি, প্রতিটি ববিন ফ্ল্যাঞ্জের বিরুদ্ধে একটি স্প্রিং-লোডেড প্যাড ব্যবহার করে এবং সস্তা হলেও, তারা সময়ের সাথে অসমভাবে পরিধান করে এবং একটি সম্পূর্ণ ববিন সেট জুড়ে ভারসাম্য বজায় রাখার জন্য ঘন ঘন ম্যানুয়াল সামঞ্জস্যের প্রয়োজন হয়।
চৌম্বক কণা ব্রেকগুলি বেশিরভাগ মিড-রেঞ্জ এবং প্রিমিয়াম মেশিনে ঘর্ষণ প্যাডগুলিকে প্রতিস্থাপিত করে কারণ তারা ববিনে কতটা তার থাকে তা নির্বিশেষে একটি সেট টেনশন মান ধরে রাখে, যা দৌড়ানোর সময় ববিনের ব্যাস সঙ্কুচিত হওয়ার কারণে ঘর্ষণ ব্রেকগুলি করতে পারে না। সার্ভো-চালিত সক্রিয় টেনশন কন্ট্রোল আরও এক ধাপ এগিয়ে যায়, প্রতিটি ববিন অবস্থানে একটি ছোট মোটর ব্যবহার করে রিয়েল-টাইম ফিডব্যাকের উপর ভিত্তি করে সক্রিয়ভাবে উত্তেজনা যুক্ত বা অপসারণ করে, যা এখন স্বয়ংচালিত বা মহাকাশ জোতা অ্যাপ্লিকেশনের জন্য টাইট-টলারেন্স ক্রস সেকশন তৈরি করা লাইনগুলিতে সাধারণ।
ইন-লাইন কোয়ালিটি চেক অপারেটররা প্রোডাকশন শিফটের সময় চালান
বেশিরভাগ আধুনিক লাইনগুলি প্রতি কয়েক মিনিটে হাতের নমুনার উপর নির্ভর না করে ক্রমাগত বাইরের ব্যাস রেকর্ড করতে স্ট্র্যান্ডিং হেডের পরে সরাসরি একটি লেজার মাইক্রোমিটার ফিট করে। এটি একটি সম্পূর্ণ স্পুল প্রভাবিত হওয়ার আগে ক্রস সেকশনে ড্রিফট ক্যাচ করে। একটি শিফটের সময় সাধারণ চেকপয়েন্টগুলির মধ্যে নিম্নলিখিতগুলি অন্তর্ভুক্ত থাকে।
- বাইরের ব্যাস পরিমাপ, লেজার গেজ দ্বারা ক্রমাগত লগ করা হয়
- একটি চিহ্নিত স্ট্র্যান্ড এবং একটি শারীরিক শাসক চেক ব্যবহার করে দৈর্ঘ্য যাচাইকরণ
- জীর্ণ ডাইস দ্বারা বামে স্কোরিং চিহ্নের জন্য স্ট্র্যান্ড পৃষ্ঠের ভিজ্যুয়াল পরিদর্শন
- প্রতি 500 মিটার বিভাগে প্রতিরোধের নমুনা প্রতি কিমি মানের লক্ষ্য ওহমের বিপরীতে
- স্পুল টেনশন চেক করে নিশ্চিত করুন যে পাখি-বাসা ছাড়াই ঘুরতে হবে
একটি স্পুল দিয়ে আংশিকভাবে লেয়ার দৈর্ঘ্যের হঠাৎ পরিবর্তন প্রায় সবসময় একটি স্লিপিং ক্যাপস্টান বেল্ট বা ববিনের একটিতে একটি অসম পে-অফ টেনশনের দিকে ফিরে আসে, উভয়ই দ্রুত সমাধান একবার ফ্ল্যাগ করা হয়, স্পুলটি ইতিমধ্যে ক্ষত হয়ে যাওয়ার পরে এবং একটি গ্রাহকের কাছে পাঠানোর পরে আবিষ্কার করার পরিবর্তে।
সাধারণ ক্রস বিভাগের ত্রুটি এবং তাদের মূল কারণ
| পরিলক্ষিত ত্রুটি | সম্ভবত মূল কারণ | সাধারণ ফিক্স |
|---|---|---|
| ওভাল ক্রস অধ্যায় | অসম ববিন পিঠের টান | খাঁচা জুড়ে ব্রেক সেটিংস রিব্যালেন্স করুন |
| আলগা, অস্পষ্ট স্ট্র্যান্ড পাড়া | জীর্ণ গঠন ডাই | নির্ধারিত সময়ে ডাই প্রতিস্থাপন করুন |
| ব্যাস ড্রিফটিং মিড-স্পুল | স্লিপিং ক্যাপস্টান বেল্ট | ধারণ বা প্রতিস্থাপন বেল্ট |
| strands উপর সারফেস স্কোরিং | জীর্ণ অঙ্কন আপস্ট্রিম ডাই | অঙ্কন ডাই সেট পরিদর্শন এবং অদলবদল করুন |
| জোড়ায় অসামঞ্জস্যপূর্ণ টুইস্ট পিচ | জীর্ণ টাকু বিয়ারিং যার ফলে কম্পন হয় | লুব্রিকেট বা ভারবহন প্রতিস্থাপন |
অটোমেশন, পিএলসি কন্ট্রোল, এবং আধুনিক লাইনে ডেটা লগিং
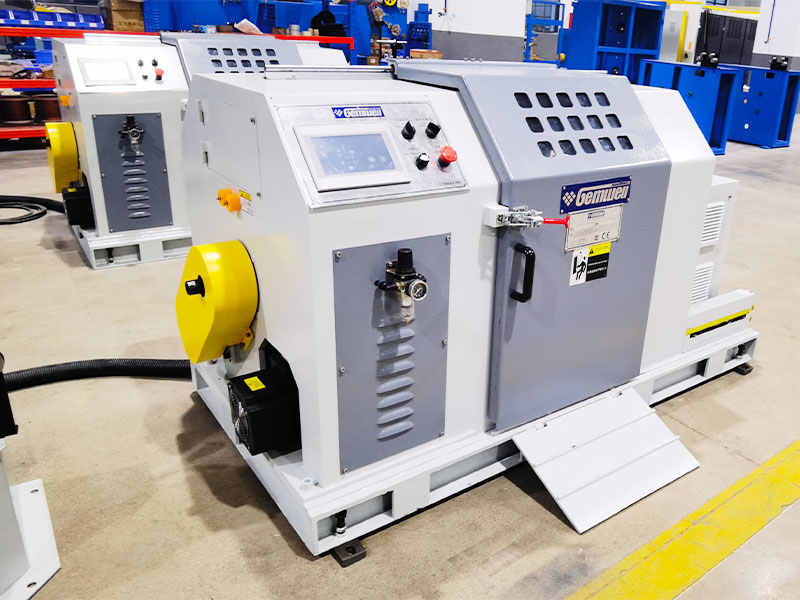
নতুন কপার ওয়্যার স্ট্র্যান্ডিং ক্রস সেকশন মেশিন ইনস্টলেশনগুলি একটি প্রোগ্রামেবল লজিক কন্ট্রোলারের অধীনে চালিত হয় যা প্রতিটি পণ্যের কোডের জন্য একটি রেসিপি সঞ্চয় করে, লেইং লেন্থ, টেনশন সেটপয়েন্ট এবং ক্যাপস্ট্যান স্পিড একসাথে একটি ফাইলে কভার করে। পণ্যগুলির মধ্যে স্যুইচ করা একটি ডজন ডায়াল ম্যানুয়ালি রিসেট করার পরিবর্তে একটি সংরক্ষিত রেসিপি লোড করার বিষয় হয়ে ওঠে, যা পরিবর্তনের সময়কে হ্রাস করে এবং পুরো রানের মাধ্যমে সেটআপ ত্রুটির সম্ভাবনা হ্রাস করে।
PLC-তে বাঁধা ডেটা লগিং প্রতিটি স্পুল উত্পাদিত, ব্যাস রিডিং, চলমান গতি, এবং একটি স্পুল সিরিয়াল নম্বরের বিপরীতে যেকোন অ্যালার্ম ইভেন্ট ট্যাগ করার জন্য একটি সনাক্তযোগ্য রেকর্ড তৈরি করে। এই ট্রেসেবিলিটি মূল্যবান হয়ে ওঠে যখনই কোনো ডাউনস্ট্রিম গ্রাহক কোনো সমস্যা রিপোর্ট করে, যেহেতু প্রোডাকশন টিম মেমরি বা কাগজের লগবুকের উপর নির্ভর না করে সেই স্পুলটির জন্য সঠিক লগ টানতে পারে।
স্ট্র্যান্ডেড এবং টুইস্টেড কপার কন্ডাক্টরদের জন্য শিল্প অ্যাপ্লিকেশন
স্ট্রেন্ডেড কপার কন্ডাক্টর এবং টুইস্টেড পেয়ারগুলি বিস্তৃত শিল্পে দেখা যায় এবং প্রতিটি অ্যাপ্লিকেশন ক্রস সেকশন মেশিনের আউটপুটে আলাদা অগ্রাধিকার দেয়।
| শিল্প | অগ্রাধিকার | সাধারণ ক্রস বিভাগ |
|---|---|---|
| স্বয়ংচালিত জোতা | ফ্লেক্স ক্লান্তি প্রতিরোধের | 0.35 থেকে 6 বর্গ মিমি |
| ডেটা এবং টেলিকম কেবল | ধারাবাহিক টুইস্ট পিচ | কন্ডাক্টর প্রতি 24 থেকে 26 AWG |
| বিল্ডিং পাওয়ার তার | বৃত্তাকার, কম্প্যাক্ট প্রোফাইল | 6 থেকে 240 বর্গ মিমি |
| রোবোটিক্স এবং ড্র্যাগ চেইন কেবল | উচ্চ ফ্লেক্স চক্র জীবন | 0.14 থেকে 2.5 বর্গ মিমি |
| পুনর্নবীকরণযোগ্য শক্তি তারের | উচ্চ পরিবাহিতা, আবহাওয়া প্রতিরোধের | 4 থেকে 95 বর্গ মিমি |
শক্তি খরচ এবং লাইন দক্ষতা বিবেচনা
ঘূর্ণন ভর হল একটি স্ট্র্যান্ডিং লাইনে শক্তি খরচের একক বৃহত্তম চালক, যেহেতু একটি লোড করা ববিন খাঁচাকে ত্বরান্বিত করা এবং হ্রাস করা কেবল ধ্রুব গতিতে তারকে সামনের দিকে টানার চেয়ে অনেক বেশি শক্তি নেয়। টিউবুলার ডিজাইন, যা একটি পূর্ণ অনমনীয় ফ্রেমের খাঁচার তুলনায় কম ঘূর্ণায়মান ভর বহন করে, সাধারণত তুলনামূলক আউটপুট হারে প্রতি কিলোগ্রাম সমাপ্ত কন্ডাক্টরের লক্ষণীয়ভাবে কম শক্তি খরচ করে।
ক্যাপস্টান এবং কেজ মোটরগুলিতে পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভগুলি সম্পূর্ণ rpm-এ সরাসরি লাফানোর পরিবর্তে একটি লাইনকে ধীরে ধীরে গতি বাড়াতে দেয়, যা উভয়ই যান্ত্রিক উপাদানগুলিকে রক্ষা করে এবং পাওয়ার ড্র স্পাইকগুলিকে মসৃণ করে যা অন্যথায় একটি সুবিধার বৈদ্যুতিক চাহিদার চার্জগুলিতে প্রদর্শিত হয়।
রক্ষণাবেক্ষণের অভ্যাস যা ক্রস বিভাগের নির্ভুলতা স্থিতিশীল রাখে
একটি স্ট্র্যান্ডিং মেশিনে ক্রস সেকশন ড্রিফ্ট খুব কমই একটি নাটকীয় ব্যর্থতার কারণে ঘটে; এটি সাধারণত ছোট পরিধান পয়েন্টের ধীর সঞ্চয় হয়। ডাই পরিধান সবচেয়ে সাধারণ অপরাধী, যেহেতু একটি জীর্ণ গঠনকারী ডাই ধীরে ধীরে স্ট্র্যান্ড বান্ডিলটিকে স্পেকের চেয়ে কিছুটা চওড়া হতে দেয়। অপারেটররা যারা ডাই-আওয়ার লগ করে এবং একটি নির্দিষ্ট সময়সূচীতে ফর্মিং ডাইকে প্রতিস্থাপন করে, দৃশ্যমান ত্রুটির জন্য অপেক্ষা না করে, সম্পূর্ণ উৎপাদন বছরে অনেক কম সহনশীলতার বাইরের স্পুল রিপোর্ট করে।
ঘূর্ণায়মান খাঁচা বা টিউবে ভারবহন তৈলাক্তকরণও পরোক্ষভাবে ক্রস সেকশনকে প্রভাবিত করে। একটি শুষ্ক বা জীর্ণ ভারবহন মোচড়ের মাথার মধ্যে কম্পন প্রবর্তন করে, যা ব্যাসের সমস্যার পরিবর্তে অসামঞ্জস্যপূর্ণ স্তরের দৈর্ঘ্য হিসাবে দেখায়, তাই ব্যাসের অভিযোগের পেছনে ছুটছেন এমন একজন টেকনিশিয়ানকে তখনও বিয়ারিং অবস্থা পরীক্ষা করা উচিত এমনকি যখন ব্যাস রিডিং নিজেই লগে স্থির দেখায়।
গাইড রোলার সারিবদ্ধকরণ একটি পর্যায়ক্রমিক চেক মূল্যের আরেকটি আইটেম, যেহেতু একটি সামান্য মিসলাইন করা গাইড রোলার স্ট্র্যান্ড পাথে একটি সূক্ষ্ম সাইডওয়ে টান প্রবর্তন করতে পারে যা শুধুমাত্র ঘনিষ্ঠ পরিদর্শনের অধীনে একটি ডিম্বাকৃতি ক্রস বিভাগ হিসাবে পরে দেখা যায়।
একটি নতুন উৎপাদন লাইনের জন্য মেশিনের প্রকারের মধ্যে নির্বাচন করা
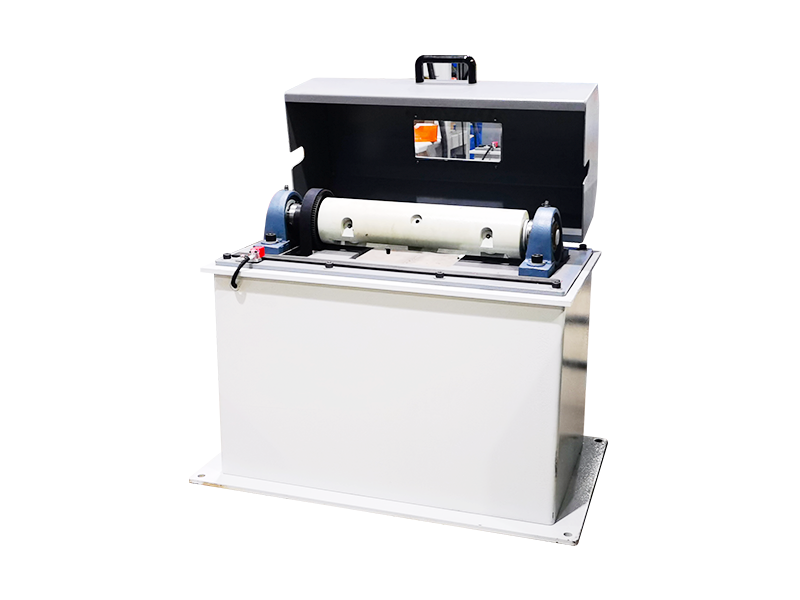
ক্রেতারা তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিনকে বাঞ্চিং মেশিন বা একটি তারের জোড়া মোচড়ানো মেশিনের সাথে তুলনা করছেন তাদের সমাপ্ত পণ্যের স্পেসিফিকেশন দিয়ে শুরু করা উচিত, সরঞ্জামের ক্যাটালগ নয়। যদি আউটপুট 6 বর্গ মিমি বা বিদ্যুত বিতরণের জন্য নির্ধারিত একটি একক কন্ডাক্টর হয়, তাহলে কমপ্যাকশন রোলারের সাথে লাগানো একটি শক্ত ফ্রেম বা টিউবুলার স্ট্র্যান্ডার ব্যবহারিক পছন্দ। আউটপুট যদি দুই-কন্ডাক্টর কমিউনিকেশন পেয়ার হয়, তাহলে প্রতি টাকুতে স্বাধীনভাবে প্রোগ্রামেবল পিচ সহ একটি ডেডিকেটেড ওয়্যার পেয়ার টুইস্টিং মেশিনের প্রয়োজন, যেহেতু একা একটি স্ট্র্যান্ডিং মেশিন প্রি-ইনসুলেটেড তার থেকে একটি নিয়ন্ত্রিত টুইস্টেড পেয়ার তৈরি করতে পারে না।
আপস্ট্রিম এবং ডাউনস্ট্রিম সরঞ্জামগুলির মধ্যে লাইন গতির সামঞ্জস্যও মনোযোগের দাবি রাখে। ডাউনস্ট্রিম ইনসুলেশন এক্সট্রুডারের চেয়ে দ্রুত চলমান একটি স্ট্র্যান্ডিং হেড কেবল একটি বাফার লুপ সমস্যা তৈরি করে, তাই পুরো লাইন জুড়ে ক্যাপস্ট্যানের গতির সাথে মিল করা অপ্রয়োজনীয় টেনশন স্পাইকগুলিকে প্রতিরোধ করে যা মেশিনের মধ্যে জয়েন্টে ক্রস সেকশনকে বিকৃত করে।
ফ্লোর স্পেস এবং ভবিষ্যত পণ্যের পরিসরও প্রথম দিকে ফ্যাক্টর করার মতো। একটি টিউবুলার মেশিনের ছোট ফুটপ্রিন্ট স্যুট সুবিধাগুলি একটি ন্যারো গেজ রেঞ্জের উচ্চ আয়তনে চলে, যখন একটি অনমনীয় ফ্রেম লাইন সময়ের সাথে সাথে একই সরঞ্জামগুলিতে ক্রস সেকশনগুলির বিস্তৃত প্রসারকে পরিচালনা করার জন্য আরও নমনীয়তা প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি তামার স্ট্র্যান্ডিং মেশিনের ক্রস সেকশনের সহনশীলতা কী হওয়া উচিত?
বেশিরভাগ কন্ডাক্টর ক্রেতারা চারপাশে একটি সহনশীলতা নির্দিষ্ট করে প্লাস বা মাইনাস 1 শতাংশ নামমাত্র ক্রস-বিভাগীয় এলাকার, শুধুমাত্র স্পট চেকের পরিবর্তে উৎপাদনের সময় ক্রমাগত লেজারের ব্যাস পরিমাপক দ্বারা যাচাই করা হয়।
একটি তারের জোড়া মোচড়ানো মেশিন কি একটি স্ট্র্যান্ড বাঞ্চিং মেশিনের মতো?
না। একটি বাঞ্চিং মেশিন অনেকগুলো বেয়ার স্ট্র্যান্ডকে একটি কন্ডাক্টরে মোচড় দেয়, যখন একটি তারের জোড়া পেঁচানো মেশিন দুটি ইতিমধ্যেই-অন্তরক কন্ডাক্টরকে একসাথে পেঁচিয়ে ডেটা এবং টেলিকম কেবলে ব্যবহৃত একটি সুষম জোড়া তৈরি করে।
কম্প্যাকশন কেন আটকে থাকা পরিবাহীর বাইরের ব্যাস পরিবর্তন করে?
কম্প্যাকশন রোলারগুলি মোচড়ের পরপরই গোলাকার স্ট্র্যান্ড বান্ডিলটিকে একটি ঘন আকারে চাপ দেয়, স্ট্র্যান্ডের মধ্যে বাতাসের ফাঁক সরিয়ে দেয়। এটি সাধারণত চারপাশে বাইরের ব্যাস কমিয়ে দেয় 8 থেকে 10 শতাংশ একই ক্রস-বিভাগীয় এলাকার একটি কম্প্যাক্টেড বান্ডিলের তুলনায়।
স্ট্র্যান্ডিংয়ের পরে বৃত্তাকার ক্রস বিভাগের পরিবর্তে ডিম্বাকৃতির কারণ কী?
ববিন জুড়ে অমসৃণ পিঠের টান, আন্ডার-অ্যানিলেড কপার স্প্রিংিং বা মোচড়ের পরে ফিরে আসা, বা একটি জীর্ণ ফর্মিং ডাই হল বাইরের-গোলাকার সমাপ্ত ক্রস সেকশনের তিনটি সাধারণ কারণ।
কত ঘন ঘন ফর্মিং ডাইস একটি stranding লাইন প্রতিস্থাপিত করা উচিত?
একটি নির্দিষ্ট ডাই-আওয়ার প্রতিস্থাপনের সময়সূচী, দৃশ্যমান ত্রুটির জন্য অপেক্ষা না করে, ক্রস সেকশন সহনশীলতা স্থিতিশীল রাখে এবং পরা ডাইয়ের সাথে ধীরে ধীরে প্রসারিত হওয়া এড়িয়ে যায়।
একই মাল্টি-পেয়ার তারের ভিতরে জোড়ার মধ্যে টুইস্ট পিচ কেন আলাদা?
প্রতিটি জোড়াকে একটু ভিন্ন পিচ দিলে দুটি জোড়া একে অপরের থেকে হস্তক্ষেপ গ্রহণের সম্ভাবনা কমিয়ে দেয়, যেহেতু প্রতিবেশী জোড়ার মধ্যে পিচ মিলানো নির্দিষ্ট ফ্রিকোয়েন্সিতে ক্রসস্ট্যাকের ঝুঁকি বাড়ায়।
একটি ঘর্ষণ ব্রেক এবং একটি চৌম্বকীয় কণা ব্রেক মধ্যে পার্থক্য কি?
একটি ঘর্ষণ ব্রেক ববিন ফ্ল্যাঞ্জের বিরুদ্ধে একটি স্প্রিং-লোডেড প্যাড ব্যবহার করে এবং ববিন খালি হওয়ার সাথে সাথে ম্যানুয়াল রিডজাস্টমেন্টের প্রয়োজন হয়, যখন একটি চৌম্বক কণা ব্রেক ববিনের অবশিষ্ট তারের নির্বিশেষে স্বয়ংক্রিয়ভাবে একটি সেট টেনশন মান ধারণ করে৷
 সম্পর্কিত পণ্য