E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


আপনি যদি একটি সোর্সিং বা নির্দিষ্ট করছেন বড় আকারের তারের এক্সট্রুশন মেশিন , সংক্ষিপ্ত উত্তরটি হল: আউটপুট ক্ষমতা, ডাই-হেড প্রিসিশন, স্ক্রু জ্যামিতি এবং কুলিং লাইনের দৈর্ঘ্য হল চারটি ভেরিয়েবল যা একটি মেশিনকে আলাদা করে যা আঠারো মাসে নিজের জন্য অর্থ প্রদান করে যা অপরিবর্তিত থাকে। উচ্চ-ভলিউম উত্পাদনের জন্য নির্মিত একটি তার এবং তারের এক্সট্রুডারকে অবশ্যই স্ক্র্যাপের হার 1% এর নিচে রেখে মাল্টি-শিফ্ট রান জুড়ে টাইট প্রাচীর-বেধ সহনশীলতা বজায় রাখতে হবে—সাধারণত ±0.05 মিমি বা আরও ভাল। অন্য সবকিছু—ব্র্যান্ড, রঙ, ক্যাবিনেট ফিনিস—সেকেন্ডারি। নীচের বিভাগগুলি নির্বাচন, অপারেশন এবং অপ্টিমাইজেশানের প্রতিটি মাত্রাকে ভেঙে দেয় যাতে আপনার ক্রয়কারী দলের কাছে সঠিক প্রশ্ন জিজ্ঞাসা করার প্রযুক্তিগত গভীরতা থাকে।
একটি বড় স্কেল তারের এক্সট্রুশন মেশিন কি?
একটি বৃহৎ আকারের তারের এক্সট্রুশন মেশিন একটি ক্রমাগত-প্রসেসিং লাইন যা একটি গলিত থার্মোপ্লাস্টিক বা থার্মোসেট যৌগকে একটি ক্রসহেড ডাই দিয়ে, একটি চলমান পরিবাহী-তামা, অ্যালুমিনিয়াম বা অপটিক্যাল ফাইবার-কে একটি অন্তরক বা জ্যাকেটিং স্তর দিয়ে আবরণ করে। ল্যাবরেটরিতে ব্যবহৃত ছোট বেঞ্চ-টপ ইউনিটের বিপরীতে, শিল্প-গ্রেডের তার এবং তারের এক্সট্রুডার সিস্টেমগুলিকে লাইনের গতিতে 100 মি/মিনিট থেকে 2,500 মি/মিনিট পর্যন্ত পাতলা এনামেল নিরোধক চালানোর জন্য ইঞ্জিনিয়ার করা হয়, যেখানে আউটপুটের কিলোমিটার জুড়ে সামঞ্জস্যপূর্ণ বৈদ্যুতিক-গ্রেড ডাইলেক্ট্রিক বৈশিষ্ট্য বজায় থাকে।
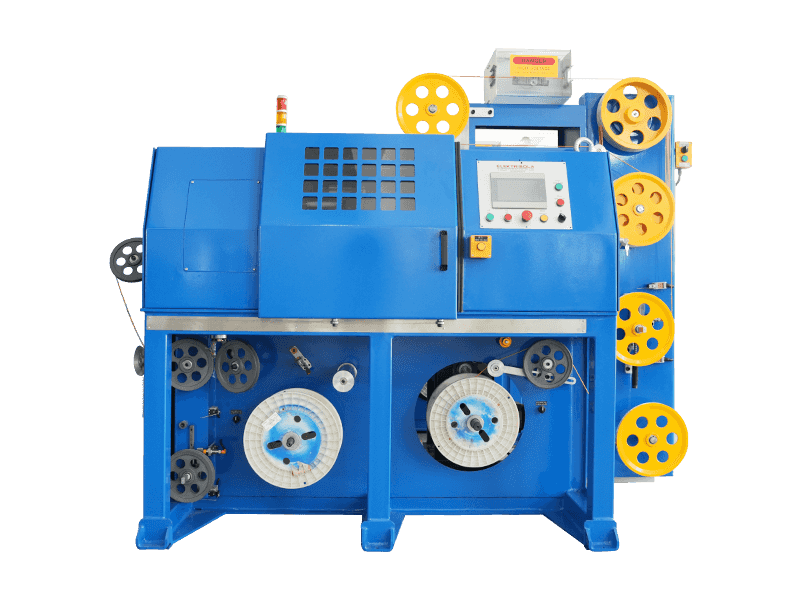
মেশিন নিজেই একক সরঞ্জামের পরিবর্তে একটি শক্তভাবে সমন্বিত উত্পাদন লাইন। এটিতে একটি পে-অফ স্ট্যান্ড, একটি প্রিহিট বা অ্যানিলিং স্টেশন, এক্সট্রুডার ব্যারেল-এন্ড-স্ক্রু সমাবেশ, একটি ক্রসহেড ডাই, একটি স্পার্ক-টেস্ট বা ক্যাপাসিট্যান্স মনিটর, একটি কুলিং ট্রফ, একটি শুঁয়োপোকা বা ক্যাপস্ট্যান টেক-আপ এবং একটি কয়লার বা রিলিং স্টেশন রয়েছে। প্রতিটি সাবসিস্টেমকে অবশ্যই অন্যদের সাথে থ্রুপুট ক্ষমতার সাথে মিলে যেতে হবে, নতুবা বটলনেক পুরো লাইনের সিলিং হয়ে যাবে।
মূল মেশিন বিভাগ এবং আউটপুট রেঞ্জ
প্রত্যেকটি নয় তার এবং তারের এক্সট্রুডার একই স্কেলে কাজ করে। বিভাজন বোঝা ক্রেতাদের সরবরাহকারীদের সাথে কথা বলার আগে উত্পাদনের পরিমাণের সাথে মেশিনের শ্রেণী মেলাতে সহায়তা করে।
| মেশিন ক্লাস | স্ক্রু ব্যাস (মিমি) | সাধারণ আউটপুট (কেজি/ঘন্টা) | লক্ষ্য আবেদন | প্রায় লাইনের গতি (মি/মিনিট) |
|---|---|---|---|---|
| মাইক্রো / নির্ভুলতা | 20-45 | 5-60 | মেডিকেল তার, চুম্বক তার, ডাটা তার | 200-2,500 |
| মাঝারি শিল্প | 45-90 | 60-300 | বিল্ডিং তার, স্বয়ংচালিত জোতা, নিয়ন্ত্রণ তারের | 50-400 |
| বড় স্কেল / ভারী | 90-150 | 300-1,200 | পাওয়ার ক্যাবল, সাবমেরিন ক্যাবল, এইচভি/ইএইচভি জ্যাকেটিং | 5-80 |
| ট্যান্ডেম / ট্রিপল-লেয়ার | একাধিক ব্যারেল | 400-2,000 | XLPE ইনসুলেটেড MV/HV কেবল, কো-এক্সট্রুশন জ্যাকেটিং | ৩-৩০ |
"মাঝারি শিল্প" এবং "বড় স্কেল"-এর মধ্যে বিভাজন রেখা সাধারণত শিল্পে একক-স্ক্রু মেশিনের জন্য প্রায় 90 মিমি স্ক্রু ব্যাস গৃহীত হয়, কারণ এই থ্রেশহোল্ডের উপরে মোটর ড্রাইভ প্যাকেজ, গিয়ারবক্স টর্ক রেটিং, এবং ব্যারেল গরম করার ক্ষমতা সবই একটি ভিন্ন ইঞ্জিনিয়ারিং ক্লাসে চলে যায়। অনেক চীনা নির্মাতা, ইউরোপীয় OEM যেমন Rosendahl Nextrom, এবং ডেভিস-স্ট্যান্ডার্ডের মতো আমেরিকান নির্মাতারা এই ব্যাস থেকে শুরু করে তাদের বৃহৎ-স্কেল তার এবং তারের এক্সট্রুডার পোর্টফোলিওগুলি সংজ্ঞায়িত করে।
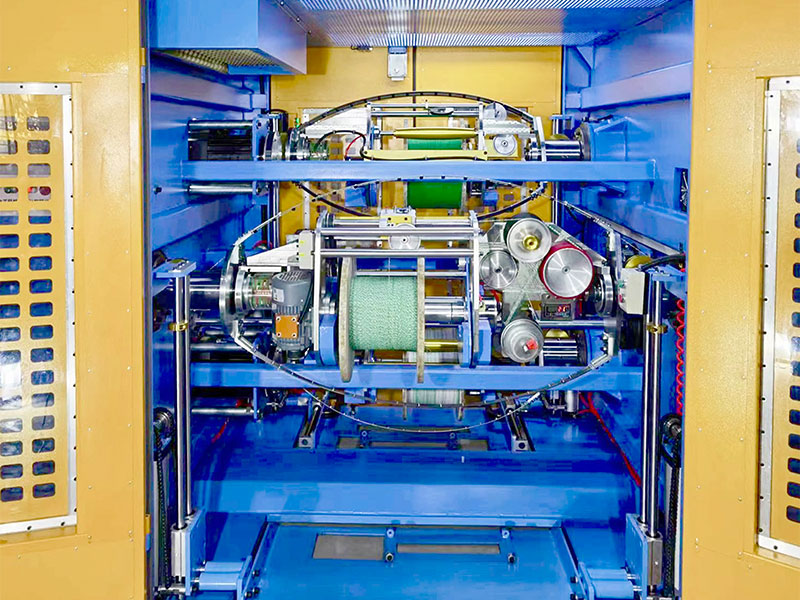
স্ক্রু ডিজাইন: থ্রুপুট এবং মেল্ট কোয়ালিটির ইঞ্জিন
এক্সট্রুশন স্ক্রু হ'ল যে কোনও বড় আকারের তারের এক্সট্রুশন মেশিনের হৃদয়। এর জ্যামিতি-সংকোচন অনুপাত, L/D অনুপাত, এবং ফ্লাইট প্রোফাইল-গলে তাপমাত্রার অভিন্নতা, আউটপুট স্থিতিশীলতা এবং যৌগিক অবক্ষয়ের ঝুঁকি নির্ধারণ করে। এই পরামিতিগুলি ভুল হওয়া হল অন্তরণ শূন্যতা, পৃষ্ঠের ত্রুটি এবং উদ্ভট আবরণের সবচেয়ে সাধারণ কারণ।
এল/ডি অনুপাত
দৈর্ঘ্য-থেকে-ব্যাস অনুপাত (L/D) নির্ধারণ করে যে পলিমারটি ব্যারেলে প্লাস্টিকাইজড এবং একজাতকরণের জন্য কতটা সময় ব্যয় করে ডাই পর্যন্ত পৌঁছানোর আগে। তার এবং তারের যৌগগুলির জন্য, শিল্প-মান পরিসীমা 20:1 থেকে 30:1 . PVC নিরোধক লাইনগুলি প্রায়শই 20:1 থেকে 24:1 তে চলে কারণ PVC তাপগতভাবে সংবেদনশীল—দীর্ঘকাল বসবাসের সময় অবনতির ঝুঁকি রাখে। XLPE এবং এইচডিপিই লাইনগুলি সম্পূর্ণ ক্রসলিঙ্ক ইনিশিয়েটর বিচ্ছুরণ নিশ্চিত করতে 24:1 থেকে 30:1 ব্যবহার করতে পারে। কিছু বিশেষ হ্যালোজেন-মুক্ত শিখা-প্রতিরোধক (HFFR) যৌগগুলির এখন উচ্চ ফিলার লোডিং (ওজন অনুসারে ATH বা MDH 60-65%) হওয়ার কারণে 35:1 পর্যন্ত L/D প্রয়োজন, যা অভিন্ন গলন অর্জনের জন্য আরও শিয়ার কাজের প্রয়োজন।
কম্প্রেশন অনুপাত
কম্প্রেশন রেশিও হল ফিড-জোন চ্যানেলের গভীরতার সাথে মিটারিং-জোন চ্যানেলের গভীরতার অনুপাত। একটি ওয়্যার এবং ক্যাবল এক্সট্রুডার প্রসেসিং আনফিলড পলিথিন সাধারণত 3.0:1 থেকে 3.5:1 এর কম্প্রেশন অনুপাত ব্যবহার করে। 55% এর উপরে ATH লোডিং সহ ভরা যৌগগুলির জন্য নিম্ন কম্প্রেশন অনুপাত প্রয়োজন - সাধারণত 2.2:1 থেকে 2.8:1 - স্ক্রু ওভারলোড এবং অত্যধিক শিয়ার হিটিং প্রতিরোধ করার জন্য যা অকালে ক্রসলিংকিং এজেন্টগুলিকে সক্রিয় করে বা শিখা প্রতিরোধকগুলিকে হ্রাস করে।
বাধা এবং মিশ্রণ বিভাগ
বৃহৎ আকারের তারের এক্সট্রুশন মেশিনের জন্য আধুনিক উচ্চ-আউটপুট স্ক্রুগুলি প্রায়ই গলিত কঠিন পদার্থ থেকে গলিত পুলকে আলাদা করার জন্য ট্রানজিশন জোনে বাধা ফ্লাইটগুলিকে অন্তর্ভুক্ত করে, গলিত তাপমাত্রা না বাড়িয়ে গলিত একজাতীয়তা উন্নত করে। একটি ডাউনস্ট্রিম ডিস্ট্রিবিউটিভ মিক্সিং সেকশন-যেমন একটি ম্যাডক বা ইগান মিক্সার-আরও রঙিন এবং স্টেবিলাইজার প্যাকেজগুলিকে একজাত করে। ম্যাডক মিক্সারের সাথে একটি বাধা স্ক্রুর সংমিশ্রণটি Xaloy এবং Reiloy-এর মতো স্ক্রু প্রস্তুতকারকদের দ্বারা প্রকাশিত কেস স্টাডিতে দেখানো হয়েছে যাতে গলিত তাপমাত্রার তারতম্যকে ±8°C থেকে ±2°C পর্যন্ত কমিয়ে দেওয়া হয়, যা সরাসরি সমাপ্ত তারের শক্ত ক্যাপাসিট্যান্স এবং নিরোধক প্রতিরোধের মানগুলিতে অনুবাদ করে।
ইন্ডাস্ট্রি বেঞ্চমার্ক: 28:1 L/D সহ একটি 120 মিমি স্ক্রু এবং 150 rpm এ বাধা জ্যামিতি প্রক্রিয়াকরণ XLPE যৌগ সাধারণত বিতরণ করে 800-950 কেজি/ঘন্টা ডাই হেড জুড়ে ±3°C এর নিচে গলিত তাপমাত্রার তারতম্য সহ আউটপুট।
ক্রসহেড ডাই প্রযুক্তি এবং ঘনত্ব নিয়ন্ত্রণ
ক্রসহেড ডাই হল যেখানে গলিত যৌগটি চলমান পরিবাহীর সাথে মিলিত হয় এবং একটি সুনির্দিষ্ট নলাকার আবরণে আকৃতি হয়। একটি বৃহৎ স্কেল তারের এক্সট্রুশন মেশিনে, ডাই ডিজাইন সরাসরি উন্মাদনা নিয়ন্ত্রণ করে - উত্তাপযুক্ত তারের জন্য প্রাথমিক মানের মেট্রিক। দরিদ্র একাগ্রতা উপাদান নষ্ট করে, ডাইইলেক্ট্রিক ব্যর্থতার কারণ হয় এবং গ্রাহকের রিটার্ন ট্রিগার করে।
প্রেসার-টাইপ বনাম টিউব-টাইপ ডাই
একটি চাপ-প্রকার (এটিকে "ফিলিং" ডাইও বলা হয়) টিপের পিছনে গলিত চাপ তৈরি করে যাতে যৌগটি ইতিবাচক চাপে কন্ডাকটরের সাথে শক্তভাবে মেনে চলে। এটি তারের, হুকআপ তার এবং বেশিরভাগ পিভিসি অ্যাপ্লিকেশন তৈরির জন্য ব্যবহৃত হয়। একটি টিউব-টাইপ ডাই একটি পলিমার টিউব তৈরি করে যা উত্তেজনার মধ্যে কন্ডাকটরের উপর নিচে টানা হয়—পিটিএফই, ইটিএফই এবং কিছু এক্সএলপিই অ্যাপ্লিকেশনের জন্য পছন্দ যেখানে বন্ডের শক্তি ইচ্ছাকৃতভাবে স্ট্রিপিংয়ের অনুমতি দেওয়ার জন্য ছোট করা হয়।
ডাই বডি মেটেরিয়াল এবং টেম্পারেচার ইউনিফর্মিটি
বড় আকারের ক্রসহেড বডিগুলি সাধারণত টুল স্টিল (H13 বা P20) থেকে ক্রোম বা টাইটানিয়াম নাইট্রাইড (TiN) আবরণ দিয়ে তৈরি করা হয় যাতে ভরা যৌগগুলি থেকে ঘর্ষণ প্রতিরোধ করা হয়। ডাই বডি জুড়ে অভিন্ন তাপমাত্রা অপরিহার্য: একটি 150 মিমি ডাই বডির উপরে এবং নীচের মধ্যে একটি 5°C পার্থক্য একটি 6 mm² বিল্ডিং তারে 0.08 মিমি বিকেন্দ্রতা তৈরি করতে পারে, যা বেশিরভাগ আন্তর্জাতিক মানের বাইরে। শীর্ষস্থানীয় নির্মাতারা এখন প্রতিটি জোনে ক্লোজড-লুপ পিআইডি নিয়ন্ত্রণ সহ ডাই বডিতে একাধিক স্বাধীন রেজিস্ট্যান্স হিটার এবং থার্মোকল এম্বেড করে।
স্বয়ংক্রিয় কেন্দ্রীকরণ সিস্টেম
উচ্চ-উৎপাদন তার এবং তারের এক্সট্রুডার লাইনগুলি ক্রমবর্ধমান স্বয়ংক্রিয় ঘনত্ব নিয়ন্ত্রণকে একীভূত করে। একটি অতিস্বনক বা এক্স-রে প্রাচীর-বেধের মনিটর ডাইয়ের সাথে সাথে অবস্থান করে একটি সার্ভো-চালিত ডাই অ্যাডজাস্টমেন্ট সিস্টেমে রিয়েল-টাইম পুরুত্বের ডেটা পাঠায় যা 0.001 মিমি রেজোলিউশনের সাথে টিপ অবস্থানকে সরিয়ে দেয়। সিকোরা এজি এবং জুম্বাচ ইলেক্ট্রনিকের মতো সরবরাহকারীদের থেকে স্বয়ংক্রিয় কেন্দ্রীকরণ সিস্টেমগুলি 8-12% ম্যানুয়াল-অ্যাডজাস্ট বেসলাইন থেকে 2-4% পর্যন্ত কমিয়ে আনতে পারে, যা 50,000 কিমি/বছরের আয়তনে পরিমাপযোগ্য যৌগিক সঞ্চয় করে।
মাল্টি-লেয়ার কো-এক্সট্রুশন হেডস
মাঝারি- এবং উচ্চ-ভোল্টেজ তারের জন্য একটি অর্ধপরিবাহী অভ্যন্তরীণ স্ক্রীন, XLPE নিরোধক, এবং একটি একক পাসে অর্ধপরিবাহী বাইরের পর্দা প্রয়োজন, একটি ট্রিপল কো-এক্সট্রুশন ক্রসহেড ব্যবহার করা হয়। এই মাথাগুলির তিনটি পৃথক গলিত প্রবাহ চ্যানেল রয়েছে যা একটি একক ডাই বডিতে একত্রিত হয়, একই সাথে তিনটি স্তর জমা করে। এই পদ্ধতিটি-কখনও কখনও "ড্রাই কিউর" বা "CCV" (ক্যাটেনারি অবিরাম ভালকানাইজেশন) বলা হয় যখন একটি উচ্চ-তাপমাত্রা নিরাময়কারী টিউবের সাথে মিলিত হয়-আন্তঃস্তর দূষণের ঝুঁকি দূর করে এবং 30 kV এর উপরে রেটিং করা তারের জন্য IEC 60840 দ্বারা প্রয়োজনীয় পরিচ্ছন্নতার মাত্রা বজায় রাখে।
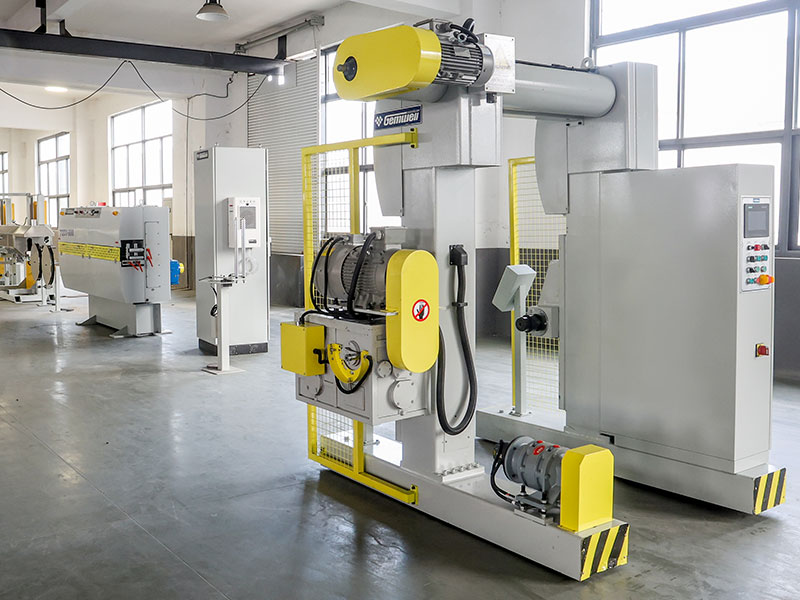
কুলিং লাইন ডিজাইন: কেন দৈর্ঘ্য গতি নির্ধারণ করে
ডাইয়ের পরে, ক্যাপস্টান বা শুঁয়োপোকার সাথে যোগাযোগ করার আগে গরম উত্তাপযুক্ত তারটিকে গলিত তাপমাত্রা (সাধারণত PE যৌগের জন্য 180-230°C, PVC-এর জন্য 170-200°C) থেকে 60°C এর নিচে ঠাণ্ডা করতে হবে, যাতে ছিনতাই-অফ টেনশনে বিকৃতি রোধ করা যায়। কুলিং ট্রফ দৈর্ঘ্য তাই যে কোনো বড় স্কেল তারের এক্সট্রুশন মেশিনে সর্বাধিক অর্জনযোগ্য লাইন গতির প্রাথমিক নির্ধারক।
জল খাদের আকার নির্ধারণের নিয়ম
তারের শিল্পে ব্যবহৃত একটি সরলীকৃত প্রকৌশল নিয়ম: শীতল পাটির দৈর্ঘ্য (মিটারে) লাইনের গতি (মি/মিনিট) দ্বারা ভাগ করা অবশ্যই 60 ডিগ্রি সেলসিয়াসের নিচে নিরোধক পৃষ্ঠের তাপমাত্রা কমাতে যথেষ্ট হবে। একটি 2.5 mm² PVC বিল্ডিং তারের জন্য 200 m/min, 18-22°C ইনলেট জল সহ একটি 30-মিটার ট্রফ সাধারণত প্রয়োজন হয়। একটি 50 mm² XLPE পাওয়ার তারের জন্য 40 m/min, একটি 60-মিটার ট্রফ যেখানে জলের তাপমাত্রার অঞ্চলগুলি রয়েছে তা সাধারণ। বৃহৎ আকারের উৎপাদনের জন্য আধুনিক লাইনগুলি প্রতিটি 6-10 মিটারের সেকশনে ট্রফ ইনস্টল করে, যা পর্যায়ক্রমে শীতল করার অনুমতি দেয় এবং পণ্য অনুসারে সক্রিয় অংশগুলির সংখ্যা পরিবর্তন করার ক্ষমতা দেয়।
স্প্রে বনাম নিমজ্জন কুলিং
নিমজ্জন ট্যাঙ্কগুলি 4 মিমি² এর বেশি তারের জন্য আদর্শ। পাতলা নিরোধক (AWG 28 এবং সূক্ষ্ম) এর জন্য উচ্চ-গতির নির্ভুল তারের লাইনগুলি প্রায়শই এয়ার-কুলড স্পার্ক টেস্টারের একটি প্রথম জোন ব্যবহার করে এবং তারপরে একটি জলের স্প্রে বক্স ব্যবহার করে, কারণ 1,000 মিটার/মিনিটের বেশি গতিতে সম্পূর্ণ নিমজ্জন অশান্তি সৃষ্টি করে যা তারের দোলাচলে এবং ট্রো দেয়ালে স্পর্শ করতে পারে। লেমিনার-প্রবাহ অগ্রভাগ সহ স্প্রে বাক্সগুলি এই সমস্যাটিকে নিয়ন্ত্রণ করে যখন এখনও পর্যাপ্ত তাপ অপসারণ অর্জন করে।
ঠান্ডা জল সিস্টেম
600-800 মি/মিনিট গতিতে চলমান স্বয়ংচালিত জোতা তারের জন্য বড় স্কেল তার এবং তারের এক্সট্রুডার লাইনগুলি সাধারণত 8-12 ডিগ্রি সেলসিয়াস জল সরবরাহ করে একটি কেন্দ্রীয় ঠাণ্ডা জল ব্যবস্থার সাথে সংযোগ করে। জলের ইনলেট তাপমাত্রা সরাসরি ন্যূনতম ট্রফ দৈর্ঘ্যকে প্রভাবিত করে। 22°C ট্যাপের জল থেকে 10°C ঠাণ্ডা জলে যাওয়া একই পণ্য এবং গতির জন্য প্রয়োজনীয় ট্রাফের দৈর্ঘ্য 25-35% কমিয়ে দিতে পারে, যা উচ্চ-আয়তনের উদ্ভিদের জন্য মেঝেতে একটি উল্লেখযোগ্য সঞ্চয় করে।
জল পুনর্সঞ্চালন এবং গুণমান
একটি তারের এক্সট্রুশন লাইনে শীতল জল যৌগিক অবশিষ্টাংশ, রিলিজ এজেন্ট এবং অণুজীবের বৃদ্ধি জমা করে। আধুনিক বৃহৎ আকারের লাইনগুলি একটি কেন্দ্রীয় চিলারের সাথে ক্লোজড-লুপ পুনঃপ্রবর্তন, 50 মাইক্রনে পরিস্রাবণ এবং UV নির্বীজন অন্তর্ভুক্ত করে। উচ্চ-ভোল্টেজ তারের লাইনের জন্য জলের পরিবাহিতা অবশ্যই 50 µS/cm এর নিচে নিয়ন্ত্রণ করতে হবে যাতে তামার কন্ডাক্টরের উপর ট্রফের মধ্য দিয়ে যাওয়া গলভ্যানিক ক্ষয় রোধ করা যায়। যে সব গাছপালা পানির গুণমান ব্যবস্থাপনাকে অবহেলা করে তারা প্রায়শই পরিবাহী পৃষ্ঠের অক্সিডেশন খুঁজে পায় যা নিরোধক-পরিবাহী ইন্টারফেসে আনুগত্য সমস্যা তৈরি করে।
ড্রাইভ সিস্টেম, টর্ক, এবং শক্তি দক্ষতা
একটি বৃহৎ স্কেলের তারের এক্সট্রুশন মেশিনে ড্রাইভ সিস্টেম—মোটর, গিয়ারবক্স এবং পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভ (VFD)-কে অবশ্যই পুরো গতি পরিসীমা জুড়ে স্থিতিশীল টর্ক সরবরাহ করতে হবে যাতে ঢেউ ও শিকার রোধ করা যায়, যা ফিনিশড তারের ব্যাসের তারতম্য হিসাবে প্রকাশ পায়। গত দশকে, এসি ভেক্টর ড্রাইভ এবং স্থায়ী চুম্বক (পিএম) ডাইরেক্ট-ড্রাইভ সিস্টেমগুলি নতুন ইনস্টলেশনে পুরানো ডিসি থাইরিস্টর ড্রাইভগুলিকে উল্লেখযোগ্যভাবে স্থানচ্যুত করেছে।
এসি ভেক্টর ড্রাইভ হেলিকাল গিয়ারবক্স
মাঝারি থেকে বড় তার এবং তারের এক্সট্রুডার লাইনে সর্বাধিক ব্যবহৃত কনফিগারেশন। এসি মোটর (সাধারণত IE3 বা IE4 দক্ষতা শ্রেণী) একটি শক্ত হেলিকাল বা হেলিকাল-বেভেল গিয়ারবক্সের সাথে মিলিত হয়। গতি নিয়ন্ত্রণের যথার্থতা সাধারণত ±0.05% একটি ভাল ভেক্টর ড্রাইভের সাথে, বেশিরভাগ বিল্ডিং ওয়্যার এবং পাওয়ার তারের অ্যাপ্লিকেশনের জন্য যথেষ্ট। একটি 90 মিমি এক্সট্রুডারের জন্য মোটর সাইজ 75 কিলোওয়াট থেকে 630 কিলোওয়াট বা একটি 150 মিমি মেশিন প্রসেসিং ভরা যৌগগুলির জন্য।
পিএম ডাইরেক্ট ড্রাইভ
উচ্চ-গতির নির্ভুলতার তারের এক্সট্রুডারগুলিতে একক-পর্যায়ে হ্রাস বা কোনও গিয়ারবক্স ছাড়াই স্থায়ী চুম্বক মোটরগুলি ক্রমবর্ধমানভাবে সাধারণ। একটি গিয়ারবক্স ছাড়া, যান্ত্রিক ক্ষতি শূন্যের কাছাকাছি চলে যায় এবং সিস্টেমটি ±0.01% এর চেয়ে ভাল গতি নিয়ন্ত্রণ অর্জন করে। PM ড্রাইভগুলি একটি গিয়ারড মেশিনের সাধারণ 82-86 dB(A) থেকে 75 dB(A) এর নিচে শব্দের মাত্রা কমিয়ে দেয়, যা 24/7 চলমান অপারেটর পরিবেশে একটি অর্থবহ উন্নতি।
নির্দিষ্ট শক্তি খরচ
একটি মূল ক্রয় মেট্রিক হল নির্দিষ্ট শক্তি খরচ (SEC) প্রতি কিলোগ্রাম আউটপুটে kWh. একটি ভাল-কনফিগার করা 120 মিমি তার এবং তারের এক্সট্রুডার প্রসেসিং XLPE উচ্চ থ্রুপুটে অর্জন করা উচিত 0.12–0.20 kWh/kg একা এক্সট্রুশন বিভাগের জন্য। DC ড্রাইভ এবং দুর্বল ব্যারেল নিরোধক সহ পুরানো মেশিনগুলি 0.35-0.50 kWh/kg চলতে পারে। 5,000 টন বার্ষিক উৎপাদনে, 0.15 এবং 0.40 kWh/kg-এর মধ্যে পার্থক্য 1,250 MWh/বছর—শিল্প বিদ্যুতের হারে $0.08–$0.12/kWh, এটি বার্ষিক শক্তি খরচের পার্থক্য $100,000–$150,000।
ব্যারেল নিরোধক এবং জোন হিটিং
উৎপাদনের সময় মোট এক্সট্রুডার শক্তি খরচের 20-40% ব্যারেল গরম করে। 94-96% দক্ষতা সহ সিরামিক ব্যান্ড হিটার, ব্যান্ডের উপরে লাগানো খনিজ উলের নিরোধক হাতাগুলির সাথে মিলিত, বিকিরণকৃত তাপ হ্রাস এবং নিম্ন অঞ্চলের গরম করার শক্তি আনইনসুলেটেড কাস্ট-অ্যালুমিনিয়াম ব্যান্ড হিটারের তুলনায় 15-30% কম করে। বেশ কয়েকটি বড় মাপের মেশিন নির্মাতারা এখন 90 মিমি এর উপরে মেশিনে স্ট্যান্ডার্ড হিসাবে উত্তাপযুক্ত ব্যারেল গরম করার প্রস্তাব দেয়।
ব্যারেল এবং তাপমাত্রা অঞ্চল ব্যবস্থাপনা
সুনির্দিষ্ট ব্যারেল তাপমাত্রা নিয়ন্ত্রণ একটি উত্পাদন-গ্রেড তার এবং তারের এক্সট্রুডারে আলোচনার যোগ্য নয়। বেশিরভাগ বড় মাপের মেশিন ব্যারেলকে চার থেকে ছয়টি স্বাধীন হিটিং-এন্ড-কুলিং জোনে বিভক্ত করে, প্রতিটির নিজস্ব রেজিস্ট্যান্স ব্যান্ড হিটার, কুলিং ব্লোয়ার (বা ওয়াটার-জ্যাকেট) এবং পিআইডি তাপমাত্রা নিয়ন্ত্রক। সেটপয়েন্টের ±1°C এর মধ্যে প্রতিটি জোনকে স্বাধীনভাবে সেট ও ধরে রাখার ক্ষমতা হল বেসলাইন প্রয়োজনীয়তা।
- জোন 1 (ফিড): ব্রিজিং রোধ করতে এবং কঠিন-বেড কনভিয়িং নিশ্চিত করতে সাধারণত গলিত তাপমাত্রার নীচে 20-40 ডিগ্রি সেলসিয়াস সেট করুন
- জোন 2-3 (ট্রানজিশন): দ্রবীভূত তাপমাত্রার দিকে ধীরে ধীরে র্যাম্প, গলে অতিরিক্ত গরম না করে নিয়ন্ত্রিত প্লাস্টিকাইজেশনের অনুমতি দেয়
- জোন 4-5 (মিটারিং): স্থিতিশীল গলিত চাপ এবং আউটপুট হারের জন্য ডাই তাপমাত্রায় বা সামান্য নীচে সেট করুন
- অ্যাডাপ্টার এবং ডাই জোন: প্রায়শই স্বাধীনভাবে নিয়ন্ত্রিত; ±2°C এর মধ্যে সারা শরীর জুড়ে ডাই জোনের অভিন্নতা ঘনত্বের জন্য গুরুত্বপূর্ণ
- কুলিং মাধ্যম: উচ্চ স্ক্রু গতিতে অতিরিক্ত গরম হওয়া রোধ করতে কম্প্রেসড এয়ার বা ওয়াটার জ্যাকেট কুলিং
স্টার্টআপের সময় তাপমাত্রা ওভারশুট যৌগিক অবক্ষয় এবং মৃত দূষণের একটি ঘন ঘন উৎস। আধুনিক বড় আকারের তারের এক্সট্রুশন মেশিন কন্ট্রোলারগুলি ন্যূনতম ওভারশুট সহ দ্রুত ব্যারেল ওয়ার্ম-আপের জন্য অটো-টিউন পিআইডি অ্যালগরিদম এবং মডেল ভবিষ্যদ্বাণীমূলক নিয়ন্ত্রণ (এমপিসি) ব্যবহার করে- একটি 120 মিমি মেশিনকে 45-60 মিনিটের মধ্যে উত্পাদন তাপমাত্রায় 3°C ওভারশুট বনাম 20s-30°C ওভারশ্যুট সাধারণ ওভারশ্যুট মেশিনে নিয়ে আসে।
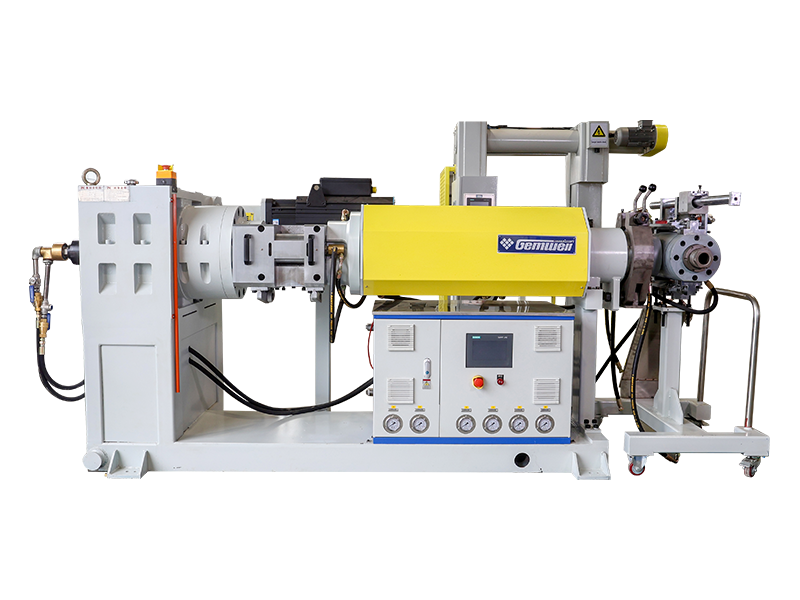
ইনলাইন কোয়ালিটি মনিটরিং সিস্টেম
আধুনিক উচ্চ-ভলিউম তার এবং তারের এক্সট্রুডার লাইনগুলি একাধিক ইনলাইন পরিমাপ এবং পর্যবেক্ষণ সিস্টেমকে একীভূত করে যা তাত্ক্ষণিক প্রক্রিয়া নিয়ন্ত্রণ এবং দীর্ঘমেয়াদী পরিসংখ্যানগত মান ব্যবস্থাপনা উভয়ের জন্য ব্যবহৃত ডেটা তৈরি করে। এটি তারের এক্সট্রুশন শিল্পের সবচেয়ে দ্রুত বিকশিত ক্ষেত্রগুলির মধ্যে একটি, যা টিয়ার 1 স্বয়ংচালিত OEM এবং গ্রিড অপারেটরদের থেকে ইন্ডাস্ট্রি 4.0 সংযোগের প্রয়োজনীয়তা দ্বারা চালিত।
2,000 Hz এ স্ক্যান করা লেজার মাইক্রোমিটার বাইরের ব্যাস পরিমাপ করে এবং ডিম্বাকৃতির ক্রস-সেকশন সনাক্ত করে। জুম্বাচ, সিকোরা, এবং বিটা লেজারমাইকের ইউনিটগুলি ±0.001 মিমি রেজোলিউশন বজায় রাখে। ডেটা রিয়েল-টাইম ব্যাস সংশোধনের জন্য হাল-অফ স্পিড কন্ট্রোল লুপ ফিড করে।
অতিস্বনক গেজ (অস্বচ্ছ তারের জন্য) বা এক্স-রে সিস্টেম (সব ধরনের তারের জন্য) 360° প্রাচীর বেধ পরিমাপ প্রদান করে। সিকোরার সেন্টারভিউ 8000 সিরিজ 60 মিমি ওডি পর্যন্ত তারের জন্য ±0.01 মিমি পরিমাপের অনিশ্চয়তার সাথে রিয়েল-টাইম উদ্বেগজনক ডেটা সরবরাহ করে।
ক্রমাগত ক্যাপাসিট্যান্স মনিটরগুলি অন্তরণ শূন্যতা এবং অন্তর্ভুক্তিগুলি সনাক্ত করে যা লেজার গেজ দ্বারা দেখা যায় না। উচ্চ-ভোল্টেজ স্পার্ক পরীক্ষকরা পিনহোলগুলি সনাক্ত করতে 0.5-25 কেভি (ইনসুলেশন বেধের উপর নির্ভর করে) প্রয়োগ করে। আধুনিক সিস্টেমগুলি 1000 মি/মিনিট পর্যন্ত গতিতে 50 µm ব্যাসের উপরে পিনহোলগুলির 100% সনাক্তকরণ অর্জন করে।
অ্যাডাপ্টার এবং ডাই ইনলেট পরিমাপ প্রক্রিয়া স্থায়িত্ব এ চাপ ট্রান্সডুসার দ্রবীভূত করা. আউটপুট হার স্থির তাপমাত্রায় ডাই প্রেসারের সরাসরি সমানুপাতিক; 30 মিনিটের মধ্যে 5% এর বেশি চাপ প্রবাহ একটি প্রক্রিয়া সমস্যাকে নির্দেশ করে যার জন্য তদন্তের প্রয়োজন হয়। গলিত থার্মোকলগুলি ব্যারেল পৃষ্ঠের তাপমাত্রার পরিবর্তে প্রকৃত গলিত তাপমাত্রা প্রদান করে।
বৃহৎ স্কেলের ওয়্যার এক্সট্রুশন মেশিনে প্রক্রিয়াকৃত সামগ্রী
একটি বৃহৎ স্কেল তারের এক্সট্রুশন মেশিনকে অবশ্যই বিশেষভাবে কনফিগার করা উচিত যৌগিক পরিবারের জন্য এটি চালানো হবে। বিভিন্ন পলিমারের আমূল ভিন্ন রিওলজিকাল আচরণ, তাপীয় স্থিতিশীলতা এবং ঘর্ষণ বৈশিষ্ট্য রয়েছে যা স্ক্রু ডিজাইন, ব্যারেল ধাতুবিদ্যা, ডাই উপাদান এবং শীতল করার প্রয়োজনীয়তাকে প্রভাবিত করে।
| যৌগ | প্রক্রিয়াকরণের তাপমাত্রা (°সে) | কী স্ক্রু বৈশিষ্ট্য | ব্যারেল ধাতুবিদ্যা | প্রধান আবেদন |
|---|---|---|---|---|
| পিভিসি (নমনীয়) | 160-185 | কম শিয়ার, কম কম্প্রেশন (2.5:1) | ক্রোম-ধাতুপট্টাবৃত বা নাইট্রাইডেড | বিল্ডিং তার, স্বয়ংচালিত তারের |
| XLPE (ক্রসলিঙ্কযোগ্য PE) | 120-135 (ডাই এক্সিট) | বাধা স্ক্রু, কম শিয়ার | দ্বি-ধাতু (Xaloy 306 প্রকার) | MV/HV পাওয়ার তারের নিরোধক |
| HDPE | 180-230 | উচ্চ কম্প্রেশন (3.5:1), বাধা | স্ট্যান্ডার্ড নাইট্রাইডেড | টেলিকম কেবল, লো-ভোল্টেজ জ্যাকেটিং |
| HFFR (ATH/MDH ভরা) | 190-220 | কম কম্প্রেশন (2.2:1), উচ্চ L/D | দ্বি-ধাতু, শক্ত ফ্লাইট | রেলওয়ে, সামুদ্রিক, টানেল তার |
| টিপিই/টিপিইউ | 170-210 | সাধারণ-উদ্দেশ্য, মিশ্রণ বিভাগ | স্ট্যান্ডার্ড নাইট্রাইডেড | স্বয়ংচালিত, রোবোটিক্স ফ্লেক্স কেবল |
| ফ্লুরোপলিমার (এফইপি, ইটিএফই) | 300-380 | সংক্ষিপ্ত এল/ডি (16:1), জারা-প্রতিরোধী | Inconel বা Hastelloy রেখাযুক্ত | মহাকাশ, ইন্সট্রুমেন্টেশন তার |
কিভাবে একটি বড় স্কেল ওয়্যার এক্সট্রুশন মেশিনের মূল্যায়ন এবং নির্বাচন করবেন
একটি প্রোডাকশন ওয়্যার এবং ক্যাবল এক্সট্রুডার নির্বাচন করতে উদ্ধৃত আউটপুট হার তুলনা করার চেয়ে বেশি প্রয়োজন। নিম্নলিখিত কাঠামোগত মূল্যায়ন প্রক্রিয়া ক্রয় প্রকৌশলীদের সবচেয়ে সাধারণ ক্রয়ের ভুলগুলি এড়াতে সাহায্য করে।
প্রথমে পণ্য ম্যাট্রিক্স সংজ্ঞায়িত করুন
প্রথম তিন বছরে আপনার প্রয়োজন হবে প্রতিটি তারের গেজ, নিরোধক উপাদান এবং লাইনের গতির তালিকা করুন। প্রশস্ত পণ্য পরিসর - সবচেয়ে সাধারণ পণ্য নয় - মেশিনের স্পেসিফিকেশন সংজ্ঞায়িত করে। 300 মি/মিনিট গতিতে 2.5 মিমি² পিভিসি বিল্ডিং তারের জন্য অপ্টিমাইজ করা একটি লাইন 95 মিমি² এক্সএলপিই পাওয়ার কেবল চালাতে সক্ষম নাও হতে পারে এবং এইচভি তারের জন্য নির্মিত একটি লাইন অর্থনৈতিকভাবে পাতলা হুক-আপ তারকে চালাতে পারে না। অনেক ক্রেতা শুধুমাত্র তাদের সর্বোচ্চ-ভলিউম পণ্য উদ্ধৃত করে কম-নির্দিষ্ট করে।
নথিভুক্ত স্ক্রু পারফরম্যান্স ডেটার অনুরোধ করুন
স্ক্রু বৈশিষ্ট্যযুক্ত বক্ররেখার জন্য সরবরাহকারীদের জিজ্ঞাসা করুন: আপনার নির্দিষ্ট যৌগ এবং প্রক্রিয়াকরণ তাপমাত্রায় আউটপুট (কেজি/ঘন্টা) বনাম স্ক্রু গতি (RPM)। স্বনামধন্য তার এবং তারের এক্সট্রুডার নির্মাতাদের ফ্যাক্টরি গ্রহণযোগ্যতা পরীক্ষা বা প্রকাশিত ট্রায়াল রেকর্ড থেকে এই ডেটা থাকবে। স্ক্রু গতি এবং তাপমাত্রা প্রসঙ্গ ছাড়া একটি দাবিকৃত আউটপুট হার অর্থহীন।
গিয়ারবক্স টর্ক রেটিং পরিদর্শন করুন
গিয়ারবক্স প্রায়ই বড় মাপের মেশিনে সীমাবদ্ধ উপাদান। Nm এ রেট করা টর্ক এবং মোটরের সর্বোচ্চ টর্ক আউটপুটের সাথে সম্পর্কিত নিরাপত্তা ফ্যাক্টর অনুরোধ করুন। 1.0× মোটর পিক টর্কের জন্য রেট করা একটি গিয়ারবক্স কোনো নিরাপত্তা মার্জিন ছাড়াই উচ্চ-সান্দ্রতা ভরা যৌগ প্রক্রিয়াকরণের সময় অকালে ব্যর্থ হবে। ইন্ডাস্ট্রি প্র্যাকটিস হল মোটর পিকের সাপেক্ষে গিয়ারবক্স টর্ক রেটিং-এ 1.5× বা তার বেশি নিরাপত্তার কারণ।
কন্ট্রোল সিস্টেম আর্কিটেকচার অডিট করুন
লাইনের পিএলসি এবং এইচএমআই সিস্টেমটি একটি খোলা আর্কিটেকচার (সিমেনস এস7, অ্যালেন-ব্র্যাডলি কন্ট্রোলজিক্স, বেকহফ টুইনক্যাট) বা মালিকানাধীন প্ল্যাটফর্মে নির্মিত কিনা তা নির্ধারণ করুন। মালিকানা নিয়ন্ত্রণ ব্যবস্থা সফ্টওয়্যার আপডেট, খুচরা যন্ত্রাংশ এবং পরিবর্তনের জন্য মূল সরঞ্জাম প্রস্তুতকারকের উপর দীর্ঘমেয়াদী নির্ভরতা তৈরি করে। ওপেন আর্কিটেকচার আপনার ইঞ্জিনিয়ারিং টিমকে রেসিপি পরিবর্তন করতে এবং স্বাধীনভাবে সেন্সর যোগ করার অনুমতি দেয়।
একটি ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্ট (FAT) পরিচালনা করুন
আপনার যৌগ এবং আপনার কন্ডাক্টরের সাথে একটি কারখানার গ্রহণযোগ্যতা পরীক্ষার জন্য জোর দিন। রেটেড গতিতে কমপক্ষে চার ঘন্টার জন্য মেশিনটি চালান এবং ব্যাসের তারতম্য (CV%), উদ্বেগ এবং গলে যাওয়া চাপের স্থায়িত্ব পরিমাপ করুন। ডেলিভারি ডকুমেন্টেশনে সমস্ত FAT ডেটা অন্তর্ভুক্ত করার অনুরোধ করুন৷ সরবরাহকারীরা যারা বড় আকারের তারের এক্সট্রুশন মেশিনের অর্ডারে FAT শর্তাবলী প্রতিরোধ করে একটি উল্লেখযোগ্য ঝুঁকি সংকেত।
অটোমেশন এবং ইন্ডাস্ট্রি 4.0 ইন্টিগ্রেশন
অপারেটর নির্ভরতা কমাতে এবং ডেটা ট্রেসেবিলিটি বাড়ানোর জন্য ওয়্যার এবং ক্যাবল শিল্প স্থির চাপের মধ্যে রয়েছে। আধুনিক বৃহৎ আকারের তারের এক্সট্রুশন মেশিনগুলি ক্রমবর্ধমানভাবে সম্পূর্ণ স্বয়ংক্রিয় লাইন হিসাবে সরবরাহ করা হয় যা পরিবর্তনের মধ্যে ম্যানুয়াল হস্তক্ষেপ ছাড়াই রেসিপি পরিচালনা, দূরবর্তী ডায়াগনস্টিকস এবং উত্পাদন প্রতিবেদন করতে সক্ষম।
রেসিপি ব্যবস্থাপনা এবং পরিবর্তনের সময়
ডিজিটাল রেসিপি ম্যানেজমেন্ট সহ একটি ভাল-কনফিগার করা বৃহৎ-স্কেল তার এবং তারের এক্সট্রুডার একটি পণ্য পরিবর্তন করতে পারে—একটি তারের গেজ এবং কম্পাউন্ড থেকে অন্যটিতে স্যুইচ করা—20 মিনিটের মধ্যে যখন সমস্ত প্যারামিটার (স্ক্রু গতি, ব্যারেল তাপমাত্রা, হাল-অফ স্পিড, টেক-আপ টেনশন) একটি একক রেসিপি ফাইল হিসাবে সংরক্ষণ এবং লোড করা হয়। রেসিপি ম্যানেজমেন্ট ছাড়া, 30-50 প্যারামিটারের ম্যানুয়াল সামঞ্জস্যের প্রয়োজন পরিবর্তনগুলি 90-120 মিনিট সময় নিতে পারে, প্রতি সপ্তাহে 15টি পণ্য পরিবর্তন চলমান একটি ব্যস্ত তিন-শিফট লাইনে 12-20% ক্ষমতা হ্রাসের প্রতিনিধিত্ব করে।
OPC-UA সংযোগ এবং MES ইন্টিগ্রেশন
OPC ইউনিফাইড আর্কিটেকচার (OPC-UA) প্রোটোকল হল এক্সট্রুশন লাইন ডেটাকে প্লান্ট-লেভেল ম্যানুফ্যাকচারিং এক্সিকিউশন সিস্টেম (MES), ERP সিস্টেম এবং ক্লাউড অ্যানালিটিক্স প্ল্যাটফর্মের সাথে সংযুক্ত করার জন্য বর্তমান স্ট্যান্ডার্ড। OPC-UA দিয়ে সজ্জিত একটি বৃহৎ স্কেল ওয়্যার এক্সট্রুশন মেশিন স্ক্রু গতি, থ্রুপুট, গলিত তাপমাত্রা, ব্যাস এবং স্পার্ক পরীক্ষার ফলাফলগুলিকে একটি কেন্দ্রীয় ডাটাবেসে রিয়েল টাইমে স্ট্রিম করতে পারে, যা শিফট-বাই-শিফ্ট প্রক্রিয়া বিশ্লেষণ এবং ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ ট্রিগার সক্ষম করে। ইউরোপে টায়ার 1 গ্রাহকদের পরিষেবা প্রদানকারী স্বয়ংচালিত তারের সরবরাহকারীরা গ্রাহকের গুণমানের প্রয়োজনীয়তার জন্য ক্রমবর্ধমানভাবে আউটপুট মিটারে 100% OPC-UA সনাক্তযোগ্যতা প্রয়োজন।
উচ্চ পরিধান উপাদান উপর পূর্বাভাসমূলক রক্ষণাবেক্ষণ
স্ক্রু এবং ব্যারেল পরিধান একটি বড় স্কেল তারের এক্সট্রুশন মেশিনে প্রাথমিক রক্ষণাবেক্ষণ খরচ। গিয়ারবক্সে কম্পন সেন্সর, মোটর বর্তমান প্রবণতা, এবং গলিত চাপ ড্রিফ্ট অ্যালগরিদম স্ক্রু পরিধান আউটপুট অস্থিরতার পর্যায়ে পৌঁছানোর আগে 200-400 ঘন্টা আগাম সতর্কতা প্রদান করতে পারে। বেশ কিছু ওয়্যার এক্সট্রুডার OEM এখন রিমোট মনিটরিং সাবস্ক্রিপশন অফার করে যেখানে তাদের ইঞ্জিনিয়ারিং টিম সাপ্তাহিক মেশিনের ডেটা পর্যালোচনা করে এবং প্রোডাকশন স্টপেজে পরিণত হওয়ার আগে অসামঞ্জস্যতা দেখায়।
নথিভুক্ত মামলা: দক্ষিণ-পূর্ব এশিয়ার একটি মাঝারি আকারের তারের প্রস্তুতকারক তিনটি বৃহৎ-স্কেল এক্সট্রুডার লাইনের একটি বহরে OPC-UA সংযোগ এবং একটি দূরবর্তী পর্যবেক্ষণ সাবস্ক্রিপশন বাস্তবায়নের পরে অপরিকল্পিত ডাউনটাইম 34% হ্রাসের রিপোর্ট করেছে। শুধুমাত্র এড়ানো ডাউনটাইম খরচের উপর ভিত্তি করে পেব্যাক সময়কাল 8 মাসের কম অনুমান করা হয়েছিল।
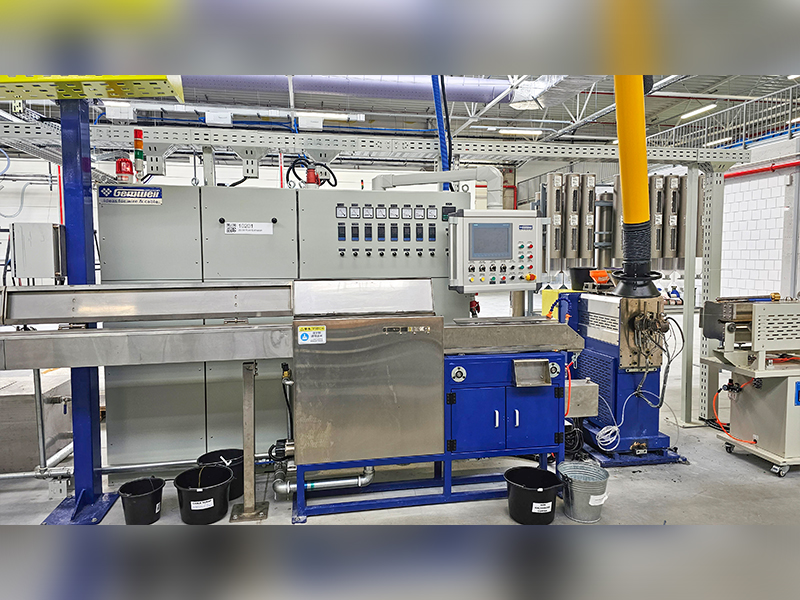
রক্ষণাবেক্ষণ সময়সূচী এবং পরিধান যন্ত্রাংশ পরিকল্পনা
একটি বড় আকারের তারের এক্সট্রুশন মেশিন যা তিন শিফটে চলে, প্রতি সপ্তাহে ছয় বা সাত দিন প্রতি বছর 7,000-8,000 অপারেটিং ঘন্টা জমা করবে। কাঠামোবদ্ধ প্রতিরোধমূলক রক্ষণাবেক্ষণ হল আউটপুট হার এবং পণ্যের গুণমান বজায় রাখার একক সবচেয়ে গুরুত্বপূর্ণ কারণ যা মূলধন বিনিয়োগকে ন্যায্যতা দেয়।
দৈনিক এবং সাপ্তাহিক কাজ
- ব্যারেল অঞ্চলের তাপমাত্রা পরীক্ষা করুন এবং লগ করুন এবং সেটপয়েন্টগুলির সাথে তুলনা করুন
- অ্যাডাপ্টার এ গলে চাপ রেকর্ড করুন এবং মারা যান; প্রবাহ জন্য প্রবণতা
- কুলিং ট্রফ জলের স্বচ্ছতা এবং পরিবাহিতা পরিদর্শন করুন
- স্পার্ক টেস্ট ইলেক্ট্রোড পরিষ্কার করুন এবং ইলেক্ট্রোড গ্যাপ চেক করুন
- OEM সময়সূচী প্রতি শুঁয়োপোকা/ক্যাপস্টান বিয়ারিং লুব্রিকেট করুন
- গিয়ারবক্স তেলের স্তর এবং তাপমাত্রা পরীক্ষা করুন
মাসিক কাজ
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম ভরা যৌগ প্রক্রিয়াকরণ যদি চাক্ষুষ পরিদর্শনের জন্য স্ক্রু টানুন
- একটি প্রত্যয়িত রেফারেন্স থার্মোকলের বিরুদ্ধে তাপমাত্রা নিয়ন্ত্রকগুলিকে ক্রমাঙ্কন করুন
- সমস্ত নিরাপত্তা ইন্টারলক পরীক্ষা করুন (জরুরী স্টপ, ওভারলোড সুরক্ষা)
- কুলিং ওয়াটার ফিল্টার ফ্লাশ করুন এবং প্রতিস্থাপন করুন
বার্ষিক কাজ এবং পরিধান অংশ জীবন
- ব্যারেল বোরের বিরুদ্ধে স্ক্রু ফ্লাইট ক্লিয়ারেন্স পরিমাপ করুন; ক্লিয়ারেন্স ব্যারেল ব্যাসের 0.2-0.3% অতিক্রম করলে প্রতিস্থাপন করুন
- সম্পূর্ণ গিয়ারবক্স তেল নিষ্কাশন এবং OEM-নির্দিষ্ট গ্রেড দিয়ে রিফিল
- ব্যারেল হিটার ব্যান্ডগুলি প্রতিস্থাপন করুন (সাধারণ জীবন: 18,000-25,000 ঘন্টা)
- সমস্ত থার্মোকল সেন্সর প্রতিস্থাপন করুন (2-3 বছর পরে ড্রিফট তাৎপর্যপূর্ণ হয়ে ওঠে)
- থ্রাস্ট বিয়ারিং অবস্থা পরিদর্শন করুন (ব্যর্থতা সাধারণত একটি বড় মাপের মেশিনে সবচেয়ে ব্যয়বহুল মেরামত)
একটি বৃহৎ স্কেলের ওয়্যার এক্সট্রুশন মেশিনে স্ক্রু এবং ব্যারেল লাইফ 30,000-40,000 ঘন্টা অতিক্রম করতে পারে। 60% ATH-ভর্তি HFFR যৌগগুলি চালিত একই মেশিনে 4,000-6,000 ঘন্টা পরে স্ক্রু প্রতিস্থাপনের প্রয়োজন হতে পারে যদি দ্বি-ধাতব ব্যারেল এবং শক্ত-ফ্লাইট স্ক্রুগুলি নির্দিষ্ট করা না থাকে। একটি স্ট্যান্ডার্ড স্ক্রু (120 মিমি-এর জন্য ~$8,000) এবং সম্পূর্ণ দ্বি-ধাতব পরিধান-প্রতিরোধী স্ক্রু ($22,000) এর মধ্যে খরচের পার্থক্য সাধারণত এক বছরেরও কম সময়ের মধ্যে পুনরুদ্ধার করা হয় যখন ঘষিয়া তুলিয়াছে ভরা যৌগ চালানোর সময় কম প্রতিস্থাপন ফ্রিকোয়েন্সি দ্বারা।
নেতৃস্থানীয় নির্মাতারা এবং গ্লোবাল সাপ্লাই ল্যান্ডস্কেপ
বড় আকারের তারের এক্সট্রুশন মেশিনের জন্য বিশ্বব্যাপী বাজার ইউরোপীয়, উত্তর আমেরিকা এবং এশিয়ান নির্মাতাদের মিশ্রণ দ্বারা সরবরাহ করা হয়। সরবরাহকারীর ল্যান্ডস্কেপ বোঝা ক্রয়কারী দলকে বেঞ্চমার্ক মূল্য, প্রযুক্তির স্তর এবং বিক্রয়োত্তর ক্ষমতাকে সহায়তা করে।
বড় আকারের তার এবং তারের এক্সট্রুডার মেশিনের জন্য মূল্যের মানদণ্ড (স্ক্রু ব্যাস 90-120 মিমি, কুলিং, টেক-আপ এবং নিয়ন্ত্রণ সহ সম্পূর্ণ লাইন): একটি সম্পূর্ণ বিল্ডিং তারের লাইনের জন্য চীনা-নির্মিত লাইনগুলি প্রায় $180,000–$450,000 USD থেকে শুরু হয়। সমতুল্য ইউরোপীয়-নির্মিত লাইনগুলি সাধারণত $600,000–$1,500,000 USD। HV তারের জন্য CCV বা ট্রিপল কো-এক্সট্রুশন লাইনের জন্য, ইউরোপীয় প্যাকেজগুলি $3,000,000 USD থেকে শুরু হয় এবং সম্পূর্ণ টার্নকি HV সাবমেরিন ক্যাবল এক্সট্রুশন সিস্টেমের জন্য $25,000,000 এ পৌঁছাতে পারে৷
XLPE এবং উচ্চ-ভোল্টেজ তারের এক্সট্রুশন: বিশেষ প্রয়োজনীয়তা
মাঝারি- এবং উচ্চ-ভোল্টেজ XLPE অন্তরক তারের এক্সট্রুশন বৃহৎ স্কেল তারের এক্সট্রুশন মেশিন বাজারের সবচেয়ে প্রযুক্তিগতভাবে চাহিদাপূর্ণ অংশকে প্রতিনিধিত্ব করে। বিল্ডিং ওয়্যার এক্সট্রুশন থেকে প্রয়োজনীয়তাগুলি এতটাই আলাদা যে 12 কেভির উপরে রেটিং করা তারের উত্পাদন করতে ইচ্ছুক একটি প্ল্যান্ট অবশ্যই এটিকে সম্পূর্ণ আলাদা প্রযুক্তি বিভাগ হিসাবে বিবেচনা করবে।
পরিচ্ছন্নতার প্রয়োজনীয়তা
30 kV এবং তার বেশি রেটযুক্ত তারের জন্য XLPE যৌগ একটি ক্লিনরুম পরিবেশে প্রক্রিয়া করা আবশ্যক। IEC 60840 অনুসারে, 30 kV-এর বেশি তারের অন্তরণে ক্রস-সেকশনে 0.125 মিমি-এর চেয়ে বড় কোনো দূষণ কণা থাকতে হবে না। এর জন্য সম্পূর্ণ এক্সট্রুশন লাইন প্রয়োজন - কম্পাউন্ড সাইলো থেকে ডাই পর্যন্ত - একটি ক্লাস 10,000 (ISO 7) ক্লিনরুমে আবদ্ধ থাকতে হবে, যাতে ফিল্টার করা বায়ু সরবরাহ, সর্বদা ইতিবাচক চাপ বজায় থাকে এবং লিন্ট-মুক্ত পোশাক পরা সমস্ত কর্মী। কম্পাউন্ড হ্যান্ডলিং পরিবেষ্টিত ধুলো থেকে দূষণ প্রতিরোধ করার জন্য বন্ধ-স্থানান্তর সিস্টেম ব্যবহার করে। এই প্রয়োজনীয়তাগুলি বিল্ডিং ওয়্যার উত্পাদনের তুলনায় লাইন ইনস্টলেশনের জন্য সিভিল ইঞ্জিনিয়ারিং এবং যান্ত্রিক প্রয়োজনীয়তাকে উল্লেখযোগ্যভাবে বৃদ্ধি করে।
ক্রমাগত ভালকানাইজেশন (সিভি) সিস্টেম
এক্সট্রুশনের পরে XLPE-এর ক্রসলিংকিং প্রয়োজন, এটি একটি নাইট্রোজেন-চাপযুক্ত নিরাময় নল (CCV: ক্যাটেনারি কন্টিনিউনিটি ভালকানাইজেশন, বা VCV: উলম্ব একটানা ভালকানাইজেশন) উচ্চ তাপমাত্রা এবং চাপে উত্তাপের তারের প্রকাশের মাধ্যমে সম্পন্ন করা হয়। HV তারের জন্য CCV টিউবগুলি সাধারণত 80-200 মিটার লম্বা হয়, 300-400°C এবং 10-20 বার নাইট্রোজেন চাপে বজায় থাকে। এই টিউবের মাধ্যমে তারের ক্যাটেনারি স্যাগকে অবশ্যই সুনির্দিষ্টভাবে নিয়ন্ত্রণ করতে হবে যাতে নরম আনকিউরড ইনসুলেশনের ডিম্বাকৃতি বিকৃতি রোধ করা যায়। একটি VCV লাইন একটি উল্লম্ব টিউব ব্যবহার করে (300 মিটার পর্যন্ত লম্বা, একটি ডেডিকেটেড টাওয়ার বিল্ডিং প্রয়োজন) যা ক্যাটেনারি স্যাগ সম্পূর্ণরূপে দূর করে, এটি 132 kV এবং তার বেশির তারের জন্য পছন্দের প্রযুক্তি করে তোলে। EHV তারের VCV লাইন সম্পূর্ণ ইনস্টলেশনের জন্য EUR 15-30 মিলিয়ন খরচ হতে পারে।
ক্রসলিংকিংয়ের পরে ডিগাসিং
ক্রসলিংকড এক্সএলপিই ইনসুলেশনে পারক্সাইড পচন প্রক্রিয়ার উপজাত রয়েছে (ডিসিপি-ক্রসলিঙ্কড সিস্টেমের জন্য মিথেন, অ্যাসিটোফেনন এবং কিউমিল অ্যালকোহল)। তারের আনুষাঙ্গিক (জয়েন্ট, সমাপ্তি) প্রয়োগ করার আগে এই উপজাতগুলিকে উত্তপ্ত ডিগ্যাসিং চেম্বারে (সাধারণত 5-30 দিনের জন্য তারের ব্যাসের উপর নির্ভর করে 70-80° সেন্টিগ্রেড) অন্তরণ থেকে ছড়িয়ে দিতে হবে। পর্যাপ্তভাবে ডিগাস এক্সএলপিই নিরোধক করতে ব্যর্থতার ফলে স্পেস চার্জ জমে যা অকাল ডাইইলেকট্রিক ব্যর্থতার কারণ হতে পারে। ডিগ্যাসিং প্রায়শই এইচভি তারের নির্মাতাদের জন্য উৎপাদন হারের বাধা হয়ে দাঁড়ায়—এক্সট্রুশন আউটপুট মেলে পর্যাপ্ত চেম্বারের ক্ষমতা তৈরি করার জন্য তাপমাত্রা-নিয়ন্ত্রিত গুদামজাতকরণে উল্লেখযোগ্য মূলধন বিনিয়োগ প্রয়োজন।
বাজার প্রবণতা ড্রাইভিং বড় স্কেল ওয়্যার এক্সট্রুশন মেশিন বিনিয়োগ
চাহিদার ম্যাক্রো ড্রাইভার বোঝা উদ্ভিদ পরিকল্পনাকারীদের আকার এবং সময় নতুন লাইন বিনিয়োগ সঠিকভাবে সাহায্য করে।
গ্রিড আধুনিকীকরণ এবং নবায়নযোগ্য শক্তি
গ্লোবাল এনার্জি ট্রানজিশন উচ্চ-ভোল্টেজ এবং অতিরিক্ত-উচ্চ-ভোল্টেজ তারের জন্য অভূতপূর্ব চাহিদা চালাচ্ছে। ইন্টারন্যাশনাল এনার্জি এজেন্সি (আইইএ) তার 2023 ইলেকট্রিসিটি গ্রিড এবং সিকিউর এনার্জি ট্রানজিশন রিপোর্টে অনুমান করেছে যে 2050 সালের মধ্যে নেট-শূন্য নির্গমন অর্জনের প্রয়োজন 80 মিলিয়ন কিমি নতুন গ্রিড ক্যাবল 2040 এর মধ্যে—এখন পর্যন্ত ইনস্টল করা সমস্ত তারের দৈর্ঘ্যের প্রায় দ্বিগুণ। এটি ইউরোপ, উত্তর আমেরিকা এবং এশিয়া জুড়ে প্রযোজকদের নতুন HV এবং EHV কেবল লাইনে বিনিয়োগ তৈরি করছে।
বৈদ্যুতিক যানবাহন সম্প্রসারণ
ইভি উৎপাদন উচ্চ-তাপমাত্রার, পাতলা-প্রাচীরযুক্ত স্বয়ংচালিত তারের চাহিদাকে চালিত করছে যা হালকা জোতাগুলিতে উচ্চতর বর্তমান ঘনত্ব পরিচালনা করতে সক্ষম। তারের যৌগগুলি যেমন ক্রস-লিঙ্কযুক্ত ETFE এবং সিলিকন-অন্তরক তারের রেট 175°C এবং তার উপরে দ্বি-অঙ্কের হারে বৃদ্ধি পাচ্ছে। এই বিশেষ যৌগগুলির জন্য অপ্টিমাইজ করা স্বয়ংচালিত তারের এক্সট্রুডার লাইনগুলি মেক্সিকো, মরক্কো এবং পূর্ব ইউরোপের জোতা প্রস্তুতকারকদের জন্য একটি অগ্রাধিকার বিনিয়োগ যা ইউরোপীয় এবং আমেরিকান OEM সরবরাহ করে।
ফাইবার অপটিক অবকাঠামো
মার্কিন যুক্তরাষ্ট্রে গ্লোবাল ফাইবার-টু-দ্য প্রিমিসেস (FTTP) বিল্ডআউট প্রোগ্রাম (BEAD প্রোগ্রাম: $42.45 বিলিয়ন), EU (গিগাবিট ইনফ্রাস্ট্রাকচার অ্যাক্ট টার্গেট: 2030 সালের মধ্যে সমস্ত EU পরিবারের জন্য 1 Gbps), এবং উন্নয়নশীল বাজারগুলি তারের খাপ এবং বাফার টিউব এক্সট্রুশন ক্ষমতা সংযোজন চালাচ্ছে। এই লাইনগুলি ফাইবার অপটিক বাফার এবং জ্যাকেট অ্যাপ্লিকেশনের জন্য অভিযোজিত একটি তার এবং তারের এক্সট্রুডার ব্যবহার করে, সাধারণত 200-600 m/min গতিতে HDPE বা LSZH যৌগগুলি চালায়।
রিশোরিং এবং সাপ্লাই চেইন স্থানীয়করণ
2020-পরবর্তী সাপ্লাই চেইন ব্যাঘাত এবং ভূ-রাজনৈতিক উদ্বেগ উত্তর আমেরিকা এবং ইউরোপের তার এবং তারের নির্মাতাদের দেশীয় উৎপাদন ক্ষমতায় বিনিয়োগ করতে প্ররোচিত করেছে যা পূর্বে অফশোর ছিল। এই প্রবণতা বাজারে নতুন বড় আকারের তারের এক্সট্রুশন মেশিন ইনস্টলেশনের একটি তরঙ্গ তৈরি করছে যা দুই দশকে গ্রিনফিল্ড ওয়্যার প্ল্যান্টের বিনিয়োগ দেখেনি।
 সম্পর্কিত পণ্য