E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


একটি একক স্ক্রু এক্সট্রুশন মেশিন আসলে কী করে
A একক স্ক্রু এক্সট্রুশন মেশিন একটি অবিচ্ছিন্ন প্রোফাইল, শীট, পাইপ বা তারের আচ্ছাদন তৈরি করতে একটি আকৃতির ডাইয়ের মাধ্যমে প্লাস্টিক বা রাবার যৌগকে গলে, মিশ্রিত করে এবং ধাক্কা দেয়। এটি কাঁচামাল প্লাস্টিকাইজ করার জন্য প্রয়োজনীয় চাপ এবং শিয়ার তৈরি করতে এবং এটি একটি স্থির, নিয়ন্ত্রণযোগ্য হারে সরবরাহ করার জন্য একটি উত্তপ্ত ব্যারেলের ভিতরে রাখা একটি ঘূর্ণায়মান স্ক্রুর উপর নির্ভর করে। তার এবং তারের শিল্পে, এই একই মূল প্রক্রিয়াটি প্রত্যেকের হৃদয় তারের এক্সট্রুশন মেশিন ইনসুলেশন, শিথিং এবং জ্যাকেটিং লাইনের জন্য ব্যবহৃত হয়। এক্সট্রুশন সরঞ্জামের তুলনা করার জন্য সংক্ষিপ্ত উত্তর: একক স্ক্রু ডিজাইনগুলি কেবল উত্পাদনের জন্য প্রভাবশালী পছন্দ হিসাবে রয়ে গেছে কারণ তারা যান্ত্রিক সরলতা, কম রক্ষণাবেক্ষণ খরচ, এবং পিভিসি, PE, এক্সএলপিই, এবং কম ধোঁয়া হ্যালোজেন মুক্ত উপকরণগুলির জন্য সামঞ্জস্যপূর্ণ গলিত আউটপুটকে একত্রিত করে।
নীচে, এই নির্দেশিকাটি যন্ত্রটি কীভাবে কাজ করে, কোন উপাদানগুলি সবচেয়ে গুরুত্বপূর্ণ, টুইন স্ক্রু বিকল্পগুলির সাথে এটি কীভাবে তুলনা করে এবং কেবল উত্পাদনের জন্য একটি লাইন কেনার আগে ক্রেতাদের কী পরীক্ষা করা উচিত তা ভেঙে দেওয়া হয়েছে৷
ব্যারেলের ভিতরে এক্সট্রুশন প্রক্রিয়া কীভাবে কাজ করে
ভিতরে a একক স্ক্রু এক্সট্রুশন মেশিন , কাঁচামাল একটি ফড়িং দিয়ে প্রবেশ করে এবং ব্যারেলের ফিড জোনে নেমে যায়। সেখান থেকে, স্ক্রু তিনটি কার্যকরী অঞ্চলের মধ্য দিয়ে উপাদানটি বহন করে, প্রতিটি গলে যাওয়ার আগে একটি স্বতন্ত্র কাজ করে।
- ফিড জোন: ব্যারেল হিটার এবং ঘর্ষণ থেকে উষ্ণ হতে শুরু করার সময় কঠিন বৃক্ষ বা পাউডার এগিয়ে দেওয়া হয়।
- কম্প্রেশন জোন: স্ক্রুটির চ্যানেলের গভীরতা হ্রাস পায়, উপাদান সংকুচিত করে, আটকে থাকা বাতাসকে জোর করে বের করে দেয় এবং শিয়ার তাপ ও পরিবাহনের মাধ্যমে গলানোর প্রক্রিয়া শুরু করে।
- মিটারিং জোন: গলিত একটি অভিন্ন তাপমাত্রা এবং সান্দ্রতা একজাত করা হয়, তারপর স্ক্রিন প্যাক এবং ডাই হেডের দিকে ধ্রুবক চাপে ঠেলে দেওয়া হয়।
স্ক্রু জ্যামিতি, বিশেষ করে এর দৈর্ঘ্য থেকে ব্যাসের অনুপাত (সাধারণত L/D অনুপাত হিসাবে লেখা), নির্ধারণ করে যে উপাদানটি শিয়ার করা এবং উত্তপ্ত হতে কতটা সময় ব্যয় করে। বেশিরভাগ তারের নিরোধক এবং শীথিং লাইন 20:1 এবং 26:1 এর মধ্যে একটি L/D অনুপাত ব্যবহার করে, যা ক্রমাগত তারের কভারেজ অ্যাপ্লিকেশনের জন্য পর্যাপ্ত গলিত মানের সাথে আউটপুট হারের ভারসাম্য বজায় রাখে।
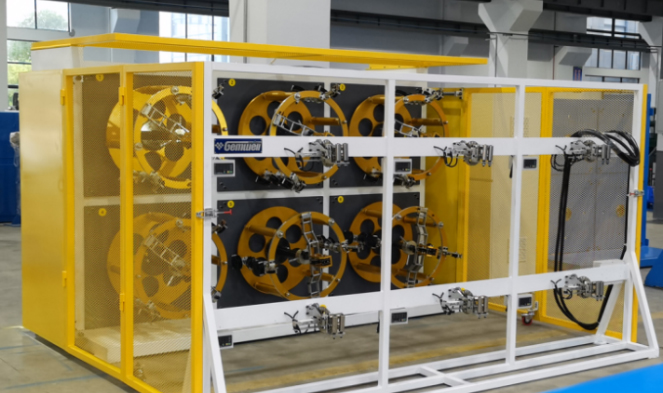
মূল উপাদান যা আউটপুট গুণমান নির্ধারণ করে
প্রতিটি তারের এক্সট্রুশন মেশিন একটি একক স্ক্রু ডিজাইনের চারপাশে নির্মিত অংশগুলির একটি সাধারণ সেট ভাগ করে, তবে প্রতিটি অংশের নির্ভুলতা সরাসরি প্রাচীরের পুরুত্বের সামঞ্জস্য, পৃষ্ঠের সমাপ্তি এবং লাইনের গতিকে প্রভাবিত করে।
| কম্পোনেন্ট | প্রাথমিক ফাংশন | তারের মানের উপর প্রভাব |
|---|---|---|
| স্ক্রু এবং ব্যারেল | চাপে যৌগ গলে এবং বহন করে | গলিত অভিন্নতা এবং থ্রুপুট স্থায়িত্ব নির্ধারণ করে |
| স্ক্রিন চেঞ্জার | গলে যাওয়া স্রোত থেকে দূষক ফিল্টার করে | পৃষ্ঠের ত্রুটি এবং ডাই ব্লকেজ হ্রাস করে |
| ক্রসহেড মারা | কন্ডাকটরের চারপাশে গলিত পদার্থকে আকার দেয় | ঘনত্ব এবং প্রাচীরের বেধ নিয়ন্ত্রণ করে |
| কুলিং ট্রফ | ডাইয়ের পর এক্সট্রুড লেয়ারকে শক্ত করে | মাত্রিক স্থিতিশীলতা এবং সংকোচনকে প্রভাবিত করে |
| বন্ধ করা এবং আপ নিতে | একটি সিঙ্ক্রোনাইজড গতিতে তারের টান এবং এটি বায়ু | লাইনের গতির সামঞ্জস্য এবং স্পুল টান নির্ধারণ করে |
একক স্ক্রু বনাম টুইন স্ক্রু: যা কেবল উৎপাদনের জন্য উপযুক্ত
একটি নতুন লাইন মূল্যায়নকারী ক্রেতারা প্রায়শই জিজ্ঞাসা করে যে তারের কাজের জন্য একটি স্ট্যান্ডার্ড একক স্ক্রু এক্সট্রুশন মেশিনের তুলনায় একটি টুইন স্ক্রু কনফিগারেশন প্রকৃত সুবিধা দেয় কিনা। সৎ তুলনা প্রক্রিয়া করা যৌগ উপর ব্যাপকভাবে নির্ভর করে.
| ফ্যাক্টর | একক স্ক্রু | টুইন স্ক্রু |
|---|---|---|
| সেরা উপযুক্ত যৌগ | পিভিসি, পিই, এক্সএলপিই, স্ট্যান্ডার্ড থার্মোপ্লাস্টিক | অত্যন্ত ভরা যৌগ, তাপ সংবেদনশীল ফর্মুলেশন |
| মূলধন খরচ | নিম্ন | উচ্চতর |
| রক্ষণাবেক্ষণ জটিলতা | সহজ, কম পরিধান অংশ | আরও জটিল গিয়ারবক্স এবং স্ক্রু সার্ভিসিং |
| তারের গাছপালা সাধারণত ব্যবহার | অন্তরণ এবং sheathing লাইন | পেলেটাইজ করার আগে লাইনগুলি সংমিশ্রণ করা |
বেশিরভাগ তারের নির্মাতাদের জন্য স্ট্যান্ডার্ড ইনসুলেশন বা জ্যাকেটিং যৌগ চলমান, একটি ভালভাবে নির্দিষ্ট করা হয়েছে একক স্ক্রু এক্সট্রুশন মেশিন একটি জোড়া স্ক্রু সিস্টেমের অতিরিক্ত খরচ এবং জটিলতা ছাড়াই প্রয়োজনীয় আউটপুট স্থিতিশীলতা প্রদান করে।
যেখানে তারের এক্সট্রুশন মেশিনগুলি শিল্প জুড়ে ব্যবহৃত হয়
A তারের এক্সট্রুশন মেশিন একক স্ক্রু প্রযুক্তিতে নির্মিত একটি সাধারণ তার এবং তারের কারখানার মধ্যে বেশ কয়েকটি স্বতন্ত্র উত্পাদন লাইন সমর্থন করে:
- বিল্ডিং তার, স্বয়ংচালিত তারের, এবং নিয়ন্ত্রণ তারের জন্য প্রাথমিক নিরোধক এক্সট্রুশন
- পাওয়ার ক্যাবল এবং কমিউনিকেশন ক্যাবলের জন্য আউটার শিথিং এবং জ্যাকেটিং
- মাল্টিকোর তারের সমাবেশের জন্য ফিলার এবং বেডিং এক্সট্রুশন
- অপটিক্যাল ফাইবার লুজ টিউব এবং বাফার লেয়ারের জন্য আবরণ লাইন
- ডেটা এবং সমাক্ষ তারের জন্য ফোম ত্বক নিরোধক এক্সট্রুশন
প্রতিটি অ্যাপ্লিকেশন একটি সামান্য ভিন্ন স্ক্রু ডিজাইন, ডাই জ্যামিতি এবং শীতল দৈর্ঘ্যের জন্য আহ্বান করে, যে কারণে কেবল এক্সট্রুশন লাইনগুলি একক নির্দিষ্ট কনফিগারেশন হিসাবে খুব কমই বিক্রি হয়। নির্মাতারা সাধারণত সম্পূর্ণ এক্সট্রুডার প্রতিস্থাপন না করেই কন্ডাক্টরের আকারের মধ্যে স্যুইচ করার জন্য কাস্টম ক্রসহেড ডাইস এবং সামঞ্জস্যযোগ্য লাইন গতির অনুরোধ করে।
স্ক্রু ডিজাইন প্যারামিটার যা এক্সট্রুশন পারফরম্যান্সকে প্রভাবিত করে
কম্প্রেশন অনুপাত
কম্প্রেশন রেশিও ফিড জোনে চ্যানেলের গভীরতাকে মিটারিং জোনে চ্যানেলের গভীরতার সাথে তুলনা করে। 2.5:1 এবং 3.5:1 এর মধ্যে অনুপাতগুলি PVC এবং PE তারের যৌগগুলির জন্য সাধারণ, যা অতিরিক্ত শিয়ারের মাধ্যমে উপাদানটিকে অতিরিক্ত গরম না করে বায়ু পকেটগুলি সরানোর জন্য যথেষ্ট কম্প্যাকশন দেয়।
স্ক্রু স্পিড এবং আউটপুট ব্যালেন্স
স্ক্রু দ্রুত চালানো সবসময় ব্যবহারযোগ্য আউটপুট বৃদ্ধি করে না। একটি নির্দিষ্ট গতির বাইরে, গলিত তাপমাত্রা নিচের দিকের শীতল করার ক্ষমতার চেয়ে দ্রুত বৃদ্ধি পায়, যার ফলে নরম নিরোধক স্তরগুলিতে প্রাচীরের বেধ হ্রাস পায়। লাইন অপারেটররা সাধারণত এক্সট্রুডারটিকে তার যান্ত্রিক সর্বোচ্চে ঠেলে না দিয়ে স্ক্রু আরপিএমকে ঢালাই বন্ধ গতির বিরুদ্ধে সুর করে।
ব্যারেল হিটিং জোন
আধুনিক ব্যারেলগুলিকে তিন থেকে পাঁচটি স্বাধীনভাবে নিয়ন্ত্রিত গরম করার অঞ্চলে ভাগ করা হয়েছে। সুনির্দিষ্ট জোন নিয়ন্ত্রণ তাপমাত্রা প্রফাইলকে ধীরে ধীরে রাখে, যা বিল্ডিং তারে ব্যবহৃত শিখা প্রতিরোধক পিভিসি-র মতো তাপ সংবেদনশীল যৌগের জন্য সবচেয়ে গুরুত্বপূর্ণ।
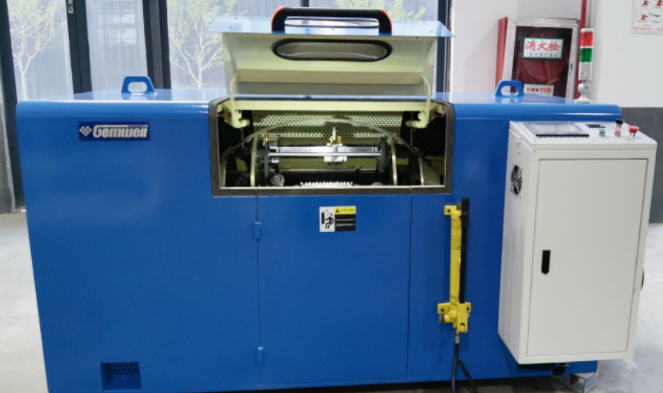
তারের যৌগ জন্য উপাদান বিবেচনা
প্রতিটি যৌগ একটি একক স্ক্রু ব্যারেলের ভিতরে একইভাবে আচরণ করে না। সংকোচন, গলিত প্রবাহ সূচক এবং আর্দ্রতা সংবেদনশীলতা বোঝা অপারেটরদের সাধারণ ত্রুটিগুলি এড়াতে সাহায্য করে।
| যৌগ | সাধারণ ব্যবহার | প্রসেসিং নোট |
|---|---|---|
| PVC | বিল্ডিং তারের অন্তরণ এবং sheathing | অতিরিক্ত উত্তাপের জন্য সংবেদনশীল, মাঝারি শিয়ার প্রয়োজন |
| LDPE এবং HDPE | যোগাযোগ তারের জ্যাকেটিং | কম আর্দ্রতা শোষণ, সহজ প্রবাহ |
| XLPE | মাঝারি এবং উচ্চ ভোল্টেজ পাওয়ার তারের নিরোধক | এক্সট্রুশন, টাইট তাপমাত্রা নিয়ন্ত্রণের পরে নিরাময় প্রয়োজন |
| কম ধোঁয়া হ্যালোজেন মুক্ত যৌগ | রেল, সামুদ্রিক, এবং বিল্ডিং তারের জ্যাকেটিং | অত্যন্ত ভরাট, স্ক্রু এবং ব্যারেল পৃষ্ঠতল ঘষিয়া তুলিয়া ফেলিতে সক্ষম |
একটি কেবল উত্পাদন লাইনের জন্য সঠিক মেশিন কীভাবে নির্বাচন করবেন
মেশিনের আকার এবং কনফিগারেশনের মধ্যে নির্বাচন শুধুমাত্র দামের পরিবর্তে তারের ব্যাস পরিসীমা এবং প্রত্যাশিত আউটপুট ভলিউম দিয়ে শুরু করা উচিত। কয়েকটি ব্যবহারিক চেকপয়েন্ট সিদ্ধান্তকে সংকুচিত করতে সাহায্য করে:
- স্ক্রু ব্যাস প্রাচীর বেধ এবং কন্ডাকটর আকার পরিসীমা পরবর্তী কয়েক বছরের জন্য পরিকল্পিত, শুধুমাত্র বর্তমান আদেশ নয়
- নিরোধক এবং জ্যাকেটিং কাজের মধ্যে স্যুইচ করার জন্য ডাই হেড দ্রুত পরিবর্তন টুলিং গ্রহণ করে তা নিশ্চিত করুন
- চেক করুন যে কুলিং ট্রফ দৈর্ঘ্য লক্ষ্য যৌগের জন্য অভিপ্রেত লাইন গতির সাথে মেলে
- পরে যোগ করা উচ্চতর আউটপুট যৌগের জন্য মোটর এবং ড্রাইভ সাইজিং পাতার হেডরুম যাচাই করুন
- গলিত চাপ এবং তাপমাত্রা সেন্সর বসানোর জন্য জিজ্ঞাসা করুন, যেহেতু এই রিডিংগুলি স্ক্রু পরিধানের প্রথম দিকের সতর্কতা লক্ষণ।
যে সকল ক্রেতারা সাইজিং স্টেপ এড়িয়ে যান তারা প্রায়শই বড় আকারের দৌড়ে শেষ করেন একক স্ক্রু এক্সট্রুশন মেশিন কম আউটপুটে, যা গুণমানে কোনো লাভ ছাড়াই উত্পাদিত তারের প্রতি মিটার শক্তি খরচ বাড়ায়।
রক্ষণাবেক্ষণের অভ্যাস যা পরিষেবা জীবনকে প্রসারিত করে
স্ক্রু এবং ব্যারেল পরিধান তারের এক্সট্রুশন লাইনে অপরিকল্পিত ডাউনটাইমের একক বৃহত্তম চালক। একটি ধারাবাহিক রক্ষণাবেক্ষণের রুটিন আউটপুটকে স্থিতিশীল রাখে এবং ব্যয়বহুল জরুরী স্ক্রু প্রতিস্থাপন এড়ায়।
- স্ক্রিন প্যাকটি পরিদর্শন করুন এবং চাপের স্পাইকের জন্য অপেক্ষা না করে একটি নির্দিষ্ট সময়সূচীতে ফিল্টারগুলি প্রতিস্থাপন করুন
- আসল সহনশীলতার বিরুদ্ধে পরিধান ট্র্যাক করতে পর্যায়ক্রমে ব্যারেল বোরের ব্যাস পরিমাপ করুন
- ডাই এবং ক্রসহেড সারফেসগুলিকে কার্বন বিল্ডআপ থেকে মুক্ত রাখুন, যা তারের অন্তরণে পৃষ্ঠের স্ট্রিকিংয়ের একটি সাধারণ কারণ।
- প্রস্তুতকারকের সময়সূচী অনুসারে গিয়ারবক্স এবং থ্রাস্ট বিয়ারিং অ্যাসেম্বলিগুলি লুব্রিকেট করুন, যেহেতু এই অংশগুলি গলিত চাপের সম্পূর্ণ অক্ষীয় লোড বহন করে
- দেয়ালের পুরুত্ব সহনশীলতাকে প্রভাবিত করার আগে ধীরে ধীরে স্ক্রু পরিধান ধরার জন্য সময়ের সাথে সাথে গলিত তাপমাত্রা এবং চাপের প্রবণতা লগ করুন
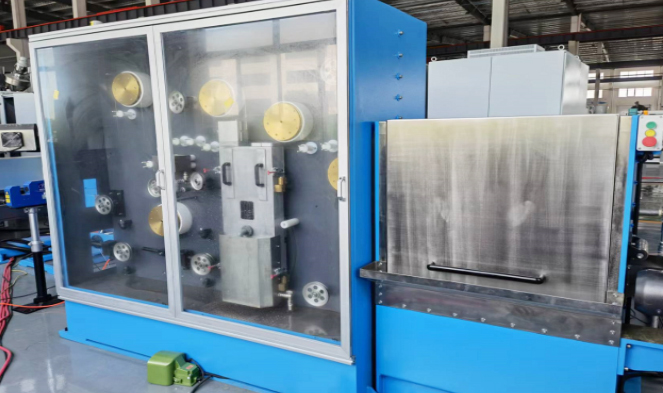
বর্তমান প্রবণতা আকারে তারের এক্সট্রুশন সরঞ্জাম
নতুন এক্সট্রুশন লাইনের জন্য শক্তি দক্ষতা একটি নেতৃস্থানীয় ক্রয় ফ্যাক্টর হয়ে উঠেছে। সার্ভো চালিত প্রধান মোটর এবং পরিবর্তনশীল ফ্রিকোয়েন্সি ব্যারেল হিটিং নতুন উপর ক্রমবর্ধমান মান তারের এক্সট্রুশন মেশিন আদেশ কারণ তারা স্টার্টআপ এবং উপাদান পরিবর্তনের সময় নিষ্ক্রিয় শক্তি খরচ কমিয়ে দেয়। খাঁজযুক্ত ফিড ব্যারেল ডিজাইনগুলি উচ্চতর আউটপুট লাইনগুলিতে আরও সাধারণ হয়ে উঠছে, যেহেতু খাঁজকাটা অংশটি কঠিন পরিবহণের স্থায়িত্ব উন্নত করে এবং মসৃণ বোর ফিড বিভাগের তুলনায় কম স্ক্রু গতিতে উচ্চতর আউটপুটকে অনুমতি দেয়।
আরেকটি পরিবর্তন হল ইন্টিগ্রেটেড লাইন কন্ট্রোল সিস্টেমের দিকে যা এক্সট্রুডার স্ক্রু স্পিড, হাউল অফ স্পিড এবং একটি একক কন্ট্রোল প্যানেলে স্পার্ক টেস্টার ফিডব্যাককে সিঙ্ক্রোনাইজ করে, যা অপারেটর ত্রুটির সম্ভাবনা কমিয়ে দেয় যার ফলে একটি প্রোডাকশন রান জুড়ে অসঙ্গত প্রাচীর বেধ হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
তারের নিরোধক নির্মাণের জন্য কোন আকারের একক স্ক্রু এক্সট্রুশন মেশিন প্রয়োজন?
বেশিরভাগ বিল্ডিং তারের নিরোধক লাইন 45 মিমি এবং 65 মিমি এর মধ্যে স্ক্রু ব্যাস ব্যবহার করে, টার্গেট কন্ডাকটরের আকারের পরিসর এবং প্রয়োজনীয় আউটপুট গতির উপর নির্ভর করে।
একটি তারের এক্সট্রুশন মেশিন কি ইনসুলেশন এবং শিথিং কাজ উভয়ই পরিচালনা করতে পারে?
হ্যাঁ, যদি ডাই হেডটি দ্রুত টুলিং পরিবর্তনের জন্য ডিজাইন করা হয় এবং স্ক্রু জ্যামিতি উভয় প্রকারের যৌগিক প্রক্রিয়ার জন্য উপযুক্ত হয়, যেমন PVC উভয় ইনসুলেশন এবং জ্যাকেটিংয়ের জন্য।
কত ঘন ঘন স্ক্রু এবং ব্যারেল প্রতিস্থাপন করা উচিত?
প্রতিস্থাপনের সময় নির্দিষ্ট ক্যালেন্ডার সময়সূচীর পরিবর্তে যৌগিক ঘর্ষণ এবং রান ঘন্টার উপর নির্ভর করে। উচ্চভাবে ভরা কম ধোঁয়া যৌগগুলি স্ট্যান্ডার্ড PVC বা PE এর চেয়ে দ্রুত উপাদান পরিধান করে।
বহির্মুখী তারের অন্তরণে অসম প্রাচীর বেধের কারণ কী?
সাধারণ কারণগুলির মধ্যে রয়েছে অফ সেন্টার ক্রসহেড ডাই, অসম ব্যারেল গরম করার ফলে অসামঞ্জস্যপূর্ণ গলিত তাপমাত্রা, বা জীর্ণ স্ক্রু ফ্লাইট যা ডাইতে চাপের স্থিতিশীলতা হ্রাস করে।
একটি একক স্ক্রু এক্সট্রুশন মেশিন ফেনা নিরোধক এক্সট্রুশন জন্য উপযুক্ত?
হ্যাঁ, গ্যাস ইনজেকশন বা রাসায়নিক ফোমিং এজেন্টের জন্য ডিজাইন করা একটি স্ক্রু এবং উপাদানটি মারা যাওয়ার আগে কোষের গঠন নিয়ন্ত্রণের জন্য একটি ব্যারেল কুলিং জোন স্থাপন করা হয়৷
 সম্পর্কিত পণ্য