E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


একটি তারের কয়েলিং মেশিন কী করে এবং কেন এটি গুরুত্বপূর্ণ
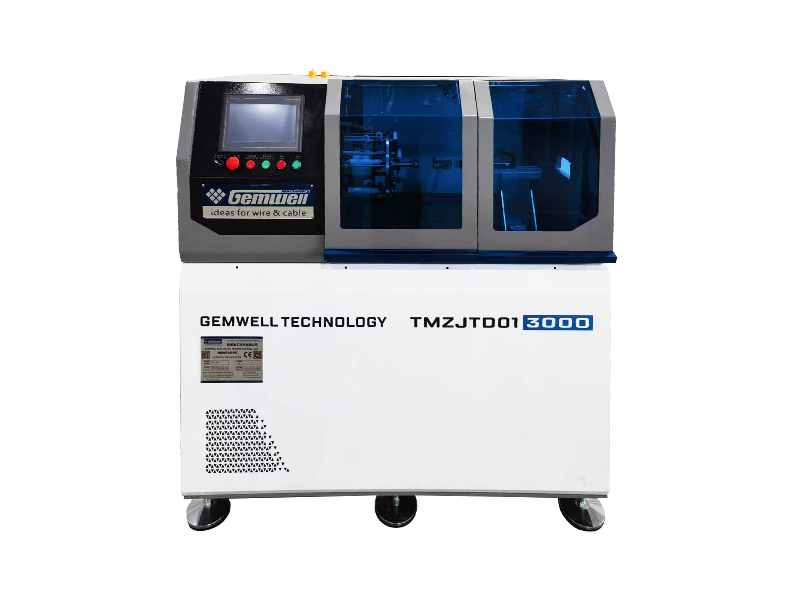
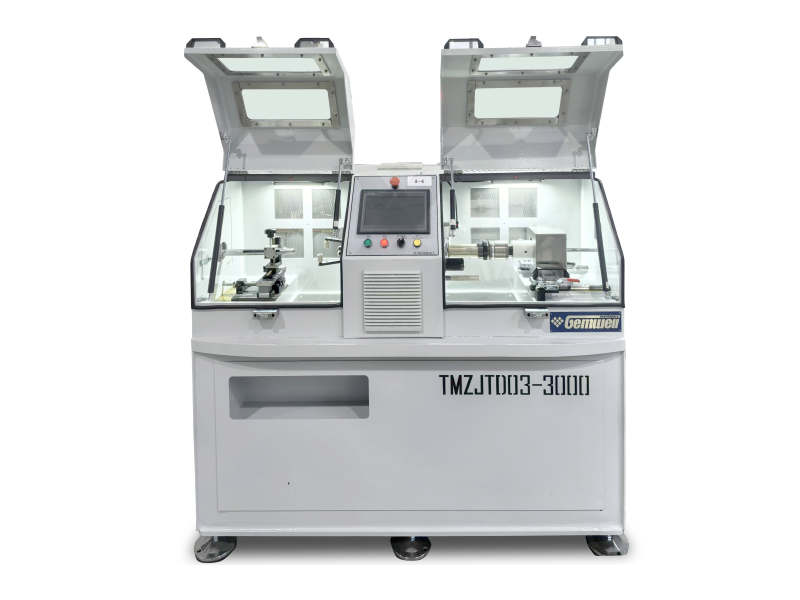
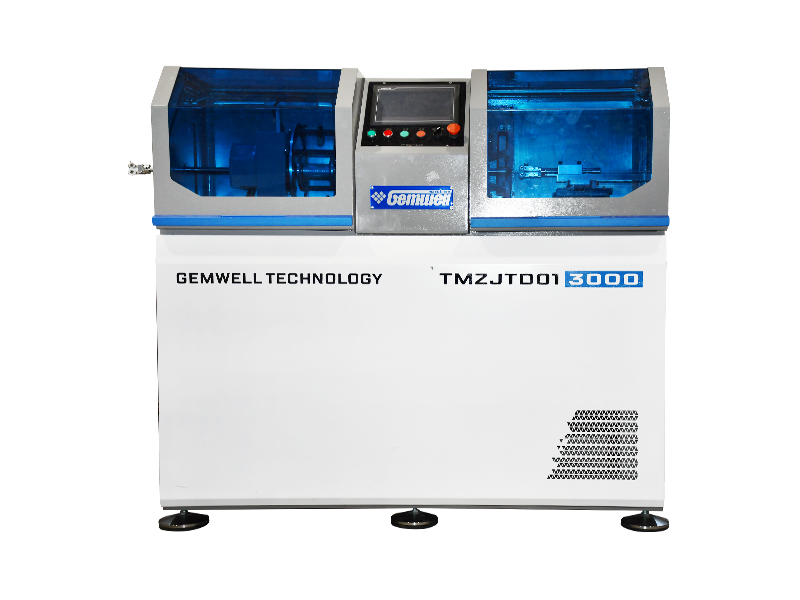
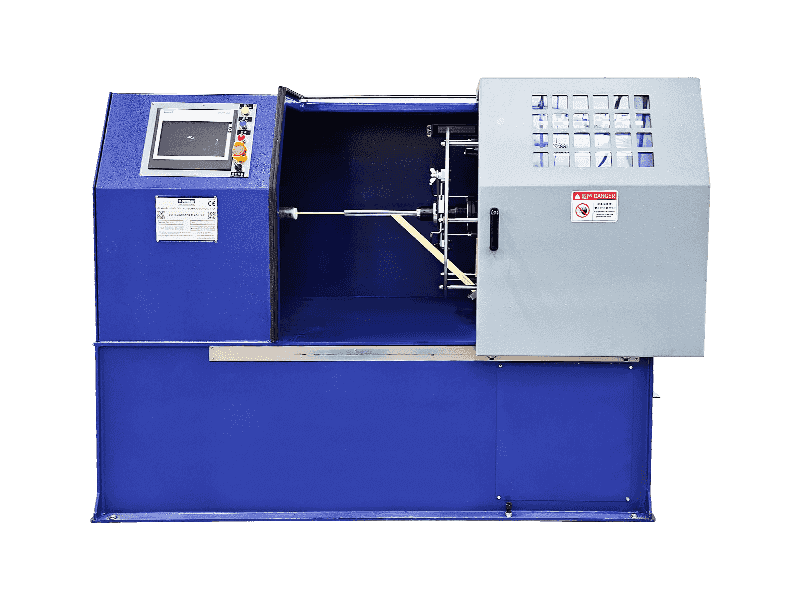
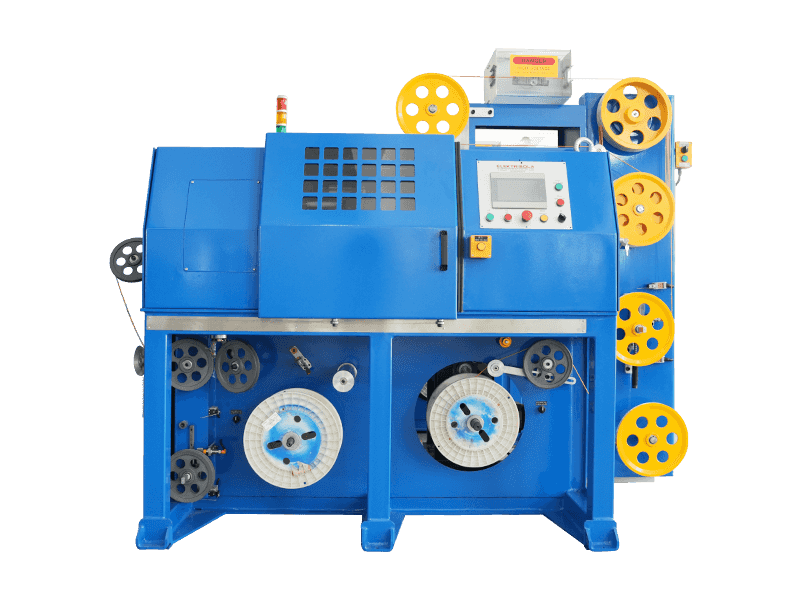
A তারের কয়েলিং মেশিন সোজা বা স্পুল করা তার নেয় এবং উচ্চ গতিতে এটিকে ইউনিফর্ম, শক্তভাবে নিয়ন্ত্রিত কয়েলে ঘুরিয়ে দেয়, তারপর প্রতিটি কয়েল কেটে, টাই বা ব্যান্ড করে যাতে এটিকে প্যাক করা, পাঠানো বা খাওয়ানো যায় সরাসরি পরবর্তী প্রক্রিয়া ধাপে। সংক্ষিপ্ত সংস্করণ: যদি একটি কারখানার জন্য সামঞ্জস্যপূর্ণ কয়েলের ব্যাস, পুনরাবৃত্তিযোগ্য টার্ন কাউন্ট এবং ক্লিন কয়েলের সমাপ্তি ঘোরা বা ওভারল্যাপ ছাড়াই প্রয়োজন হয়, তাহলে এই মেশিনটিই এটি করে এবং এটিকে পেয়ার করে তারের ট্যাপিং মেশিন কয়েলিং হেড উইন্ডিং এবং প্যাকেজিংয়ের মধ্যে লুপ বন্ধ করার ঠিক পরে একটি একক একটানা লাইনে।
তারের প্রযোজক, তারের সমাবেশের দোকান, স্প্রিং মেকার এবং ঢালাইয়ের উপযোগী উদ্ভিদ সবই এই সরঞ্জামের উপর নির্ভর করে কারণ ম্যানুয়াল কয়েলিং ধীর, অসামঞ্জস্যপূর্ণ এবং শ্রমের জন্য কঠিন। একজন শ্রমিক তারের ব্যাসের উপর নির্ভর করে প্রতি শিফটে 40 থেকে 60টি কয়েল তৈরি করতে পারে; টেক-আপ হেডে 300 থেকে 800 RPM-এ চলমান একটি মধ্য-পরিসরের স্বয়ংক্রিয় কয়লার একই সময়ের মধ্যে 400 থেকে 1,200 কয়েল বের করতে পারে, কয়েল থেকে কয়েল পর্যন্ত আরও কঠোর মাত্রিক সহনশীলতা সহ।
কাঁচা আউটপুট ছাড়াও, গাছপালা ম্যানুয়াল কয়েলিং প্রতিস্থাপন করার গভীর কারণ হল বৈচিত্র্য। যখন একজন ব্যক্তি হাত দিয়ে তারের কুণ্ডলী করেন, তখন ব্যবধান, টান এবং চূড়ান্ত কয়েলের ব্যাস কুণ্ডলী থেকে কয়েলে সামান্য স্থানান্তরিত হয় এবং আরও বেশি শিফট জুড়ে অপারেটর থেকে অপারেটর পর্যন্ত। এই বৈচিত্রটি পরে দেখা যায় একটি ঢালাই রোবটে ফিড সমস্যা, একটি পেরেক শিরোনামে জটবদ্ধ পে-অফ, বা কয়েল যা গ্রাহকরা অসম ঘুরানোর জন্য প্রত্যাখ্যান করে। একটি সঠিকভাবে সেট আপ কয়েলিং মেশিন সেই বৈচিত্র্যের বেশিরভাগই সরিয়ে দেয় কারণ টেনশন, গতি এবং টার্ন কাউন্ট একই সেন্সর এবং প্রতিটি এক চক্রের সেটিংস দ্বারা নিয়ন্ত্রিত হয়।
এই গাইডের বাকি অংশটি মেশিনের ধরন নিয়ে চলে, কীভাবে একটি তারের কয়েলিং মেশিন এবং একটি ওয়্যার টেপিং মেশিন একসাথে কাজ করে, অর্ডার দেওয়ার আগে উপাদান ক্রেতাদের যাচাই করা উচিত, সাধারণ তারের সামগ্রী জুড়ে মেশিনটি কীভাবে আলাদাভাবে আচরণ করে, কাঁচা তার থেকে ফিনিশড ব্যান্ডেড কয়েল পর্যন্ত একটি উত্পাদন চক্রের একটি সম্পূর্ণ ওয়াক-থ্রু, রক্ষণাবেক্ষণের অভ্যাস যা প্রকৃতপক্ষে পরিষেবার জীবনকে প্রসারিত করে, তাই সাধারণ ক্রয় এবং পরিষেবার ভুলগুলি বিবেচনা করে। এবং 2026 সালে নতুন যন্ত্রপাতি মূল্যায়নকারী উদ্ভিদ প্রকৌশলীদের কাছ থেকে প্রায়শই যে প্রশ্নগুলি আসে।
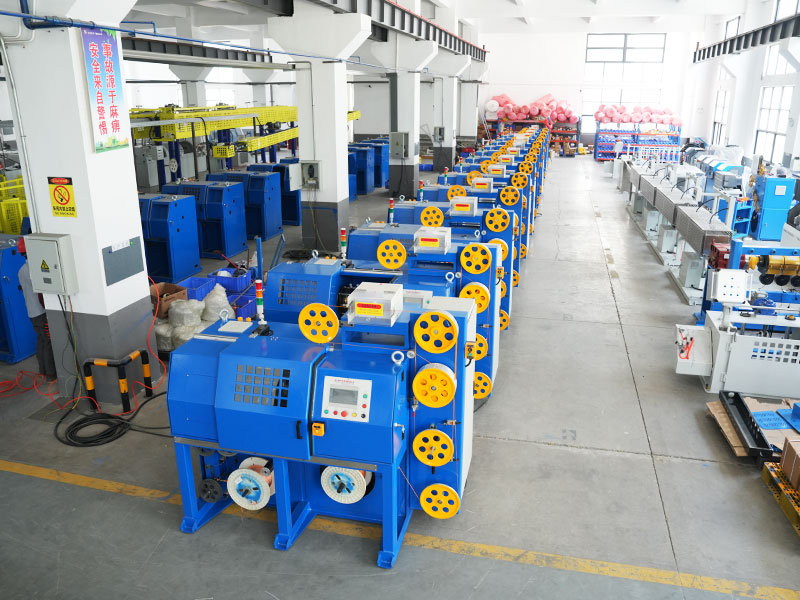
বাজারে তারের কয়েলিং মেশিনের প্রধান প্রকার
কয়েলিং সরঞ্জাম এক-আকার-ফিট-সব নয়। তারের পরিমাপক, উপাদানের কঠোরতা, কুণ্ডলী ওজন লক্ষ্য, এবং ডাউনস্ট্রিম প্যাকেজিং পদ্ধতি সমস্ত ক্রেতাদের একটি ভিন্ন কনফিগারেশনের দিকে ঠেলে দেয়। নীচে সেই বিভাগগুলি রয়েছে যা বর্তমানে তার, তার, এবং স্প্রিং উত্পাদন উদ্ভিদে ইনস্টল করা বেশিরভাগ মেশিনকে কভার করে।
অনুভূমিক রিং কয়লার
এই বাতাসের তারগুলি একটি ঘূর্ণায়মান বাহু বা স্পিনারের চারপাশে থাকে যখন তারটি একটি নির্দিষ্ট অক্ষ থেকে প্রবেশ করে, রিং-আকৃতির কয়েল তৈরি করে যা সমতল থাকে। এগুলি ঢালাই তার, বেড়ার তার এবং সাধারণ হালকা ইস্পাত তারের জন্য আদর্শ পছন্দ যেখানে কয়েলের ওজন 15 কেজি থেকে 1,000 কেজি প্রতি কুণ্ডলী পর্যন্ত চলে। অনুভূমিক কয়লারগুলি কম মাধ্যাকর্ষণ কেন্দ্রের জন্য মূল্যবান, যা দ্রুত স্পিন্ডেল গতিতেও মেশিনটিকে স্থিতিশীল রাখে। যেহেতু কুণ্ডলীটি ঘুরার সময় সমতল থাকে, মাধ্যাকর্ষণ তারকে সমানভাবে স্থির হতে সাহায্য করে, যার একটি অংশ কেন এই বিন্যাসটি ভারী গেজ তারের জন্য সবচেয়ে সাধারণ পছন্দ হিসাবে রয়ে গেছে।
উল্লম্ব ব্যারেল বা ঝুড়ি coilers
ফিগার-এইট বা লেভেল-উইন্ড প্যাটার্নে একটি ঘূর্ণায়মান ঝুড়ি বা ব্যারেলের মধ্যে তারটি স্থাপন করা হয়, যা বসন্ত উত্পাদনে ব্যবহৃত সূক্ষ্ম পরিমাপক তার, পেরেক তার, বা তামা এবং অ্যালুমিনিয়াম কন্ডাকটর তারের জন্য সাধারণ। এই লেআউটটি রিল-টু-রিল ওয়াইন্ডিংয়ের তুলনায় তারের টুইস্ট এবং টর্সনাল স্ট্রেস কমাতে থাকে, যা গুরুত্বপূর্ণ কারণ পেঁচানো তারের কারণে নরম ধাতুতে অসম অঙ্কন মারা যায় এবং পৃষ্ঠের অসঙ্গতিপূর্ণ ফিনিশ হতে পারে।
যথার্থ লেয়ার উইন্ডার্স
যেখানে প্রতিটি মোড়কে পূর্ববর্তীটির ঠিক পাশে বসতে হবে সেখানে ব্যবহার করা হয়, লেয়ার উইন্ডার এনামেলড ম্যাগনেট তার, রোবোটিক ফিড সিস্টেমের জন্য ওয়েল্ডিং তার এবং যেকোন কয়েল যা পরে জট ছাড়াই পরিশোধ করতে হয়। একটি ট্র্যাভার্স মেকানিজম টাকু ঘূর্ণনের সাথে সিঙ্কে সামনে পিছনে চলে যায় এবং পিচের নির্ভুলতা প্রায়শই 0.1 থেকে 0.3 মিলিমিটারের মধ্যে থাকে। এই আঁটসাঁট সহনশীলতাই একটি রোবোটিক ওয়েল্ডিং সেলকে ঢালাই চক্রকে বাধা না দিয়ে ঘণ্টার পর ঘণ্টা তার টানতে দেয়।
কম্বিনেশন কয়েলিং এবং টেপিং লাইন
দুটি পৃথক স্টেশন হিসাবে কয়েলিং এবং প্যাকেজিং চালানোর পরিবর্তে, অনেক গাছপালা এখন একটি সংমিশ্রণ লাইন ইনস্টল করে যেখানে কয়লারটি সরাসরি একটি ওয়্যার টেপিং মেশিন বা স্ট্র্যাপিং হেডে ডিসচার্জ হয়। এটি দুটি ধাপের মধ্যে ম্যানুয়াল হ্যান্ডলিং অপসারণ করে এবং দ্রুত মধ্য-থেকে-উচ্চ ভলিউম ওয়েল্ডিং তার এবং MIG ওয়্যার অপারেশনের জন্য ডিফল্ট কনফিগারেশন হয়ে উঠছে, যেহেতু এটি ফ্লোর স্পেসও খালি করে যা অন্যথায় দুটি পৃথক মেশিনের মধ্যে একটি বাফার কনভেয়ারের জন্য প্রয়োজন হবে।
ঘূর্ণায়মান ফ্লায়ার কয়লার
একটি ফ্লায়ার আর্ম একটি স্থির স্পুল বা ম্যান্ড্রেলের চারপাশে ঘোরে, টেক-আপ পয়েন্ট স্থির থাকাকালীন তারের নিচে বিছিয়ে দেয়। এই নকশাটি ছোট ব্যাস, উচ্চ-গতির অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যেখানে তারটি খুব সূক্ষ্ম যে একটি স্পিনিং রিংয়ের মাধ্যমে টানা যায়, যেমন সূক্ষ্ম তামার তার বা প্রলিপ্ত তার যেখানে পৃষ্ঠের স্ক্র্যাফিং ন্যূনতম রাখতে হয়।
ডাবল হেড বা ডুয়াল স্পিন্ডেল কয়লার
দুটি কয়েলিং হেড একই বেস ফ্রেমে সমান্তরাল বা বিকল্পভাবে চলে যাতে একটি মাথা একটি সমাপ্ত কয়েল আনলোড করতে পারে যখন অন্যটি ঘুরতে থাকে, চক্রের মধ্যে শূন্যের কাছাকাছি সময় কাটাতে পারে। এই কনফিগারেশনটি উচ্চ দৈনিক ভলিউম চালিত গাছগুলিতে সাধারণ যেখানে প্রতি চক্রের কয়েক সেকেন্ড ডাউনটাইম একটি সম্পূর্ণ শিফটে একটি অর্থপূর্ণ আউটপুট ক্ষতি যোগ করে।
ওয়্যার কয়েলিং মেশিন বনাম ওয়্যার টেপিং মেশিন: যেখানে প্রতিটি ফিট করে
এই দুটি মেশিন প্রায়ই বিভ্রান্ত হয় কারণ তারা সাধারণত প্রোডাকশন মেঝেতে একে অপরের ঠিক পাশে বসে থাকে, কিন্তু তারা বিভিন্ন সমস্যার সমাধান করে।
তারের কয়েলিং মেশিন
তারকে একটি কয়েলে গঠন করে, টার্ন কাউন্ট এবং কয়েলের ব্যাস নিয়ন্ত্রণ করে এবং কয়েলের চূড়ান্ত ওজন নির্ধারণ করে। এর প্রধান কাজ হল আকার দেওয়া এবং পরিমাপ করা, সুরক্ষিত করা নয়। কয়েলের অভ্যন্তরীণ জ্যামিতি, এটি কতটা শক্তভাবে ক্ষতবিক্ষত, স্তরগুলি কতটা সমানভাবে স্ট্যাক করা হয়েছে এবং শুরু এবং শেষ বিন্দুগুলি কতটা পরিষ্কার তা এই পর্যায় থেকে আসে।
তারের ট্যাপিং মেশিন
টেপ মোড়ানো, বা কিছু সেটআপে প্লাস্টিকের স্ট্র্যাপিং, সমাপ্ত কয়েলের চারপাশে দুই বা ততোধিক পয়েন্টে যাতে কয়েলটি হ্যান্ডলিং, স্টোরেজ এবং পরিবহনের সময় তার আকৃতি ধরে রাখে। এই ধাপটি ছাড়া, স্প্রিং স্টিল বা ওয়েল্ডিং তারের একটি কুণ্ডলী যন্ত্রটি ছেড়ে যাওয়ার সাথে সাথে খোলা এবং জট পাকিয়ে যেতে পারে। টেপিং পর্যায়টি সম্পূর্ণরূপে কয়লারটি ইতিমধ্যে তৈরি করা আকৃতি সংরক্ষণের বিষয়ে, একটি খারাপ ক্ষতযুক্ত কুণ্ডলী সংশোধন না করে।
একটি দক্ষ বিন্যাসে, কয়েলটি কয়েলিং হেড থেকে একটি টার্নটেবল বা কনভেয়রে স্থানান্তরিত হয় যেখানে টেপিং ইউনিটটি এটির চারপাশে সূচী করে, প্রোগ্রামকৃত সংখ্যক পয়েন্টে টেপ প্রয়োগ করে এবং সমাপ্ত, ব্যান্ডেড কয়েলটিকে একটি টেকওয়ে কনভেয়ারে ছেড়ে দেয়। যে সব গাছপালা টেপিং ধাপ এড়িয়ে যায় এবং হাত বাঁধার রিপোর্টের উপর নির্ভর করে প্রতি কয়েলের প্রায় 3 থেকে 5 গুণ বেশি চক্র সময় এবং গ্রাহকের কাছে পৌঁছানোর আগেই কয়েল থেকে লক্ষণীয়ভাবে বেশি স্ক্র্যাপ হয়।
এটি ব্যর্থতার মোডগুলি সম্পর্কে আলাদাভাবে চিন্তা করতেও সহায়তা করে। একটি কুণ্ডলী সমস্যা সরাসরি মাথা থেকে একটি ডিম্বাকৃতি, আলগা, বা ওভারল্যাপিং কুণ্ডলী হিসাবে দেখায়। একটি টেপিং সমস্যা পরে দেখা যায়, প্রায়শই কয়েলটি ইতিমধ্যে কয়েকটি হ্যান্ডলিং পদক্ষেপের মধ্য দিয়ে যাওয়ার পরে, টেপ যা স্খলিত, ছিঁড়ে গেছে বা কয়েলটি বন্ধ রাখতে ব্যর্থ হয়েছে। কোন পর্যায়ে গ্রাহকের অভিযোগের কারণ হয়েছে তা নির্ণয় করা দোকানের মেঝেতে অনেক নষ্ট সমস্যা সমাধানের সময় বাঁচায়।
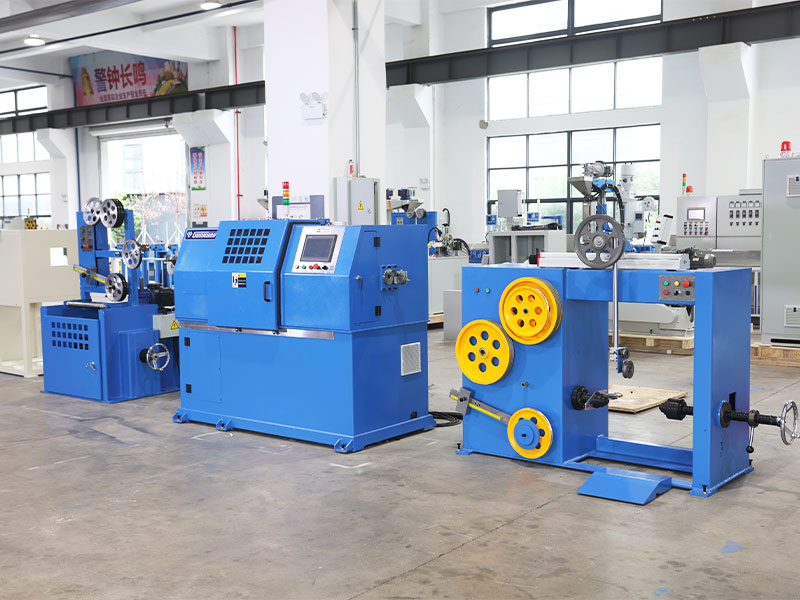
মূল উপাদানগুলি এবং আপনি কেনার আগে কী পরীক্ষা করবেন
প্রতিটি তারের কয়েলিং মেশিন, ব্র্যান্ড নির্বিশেষে, একই মুষ্টিমেয় সাবসিস্টেমগুলির চারপাশে নির্মিত। প্রত্যেকে কী অবদান রাখে তা জানা একজন ক্রেতাকে শুধুমাত্র শিরোনাম গতির সংখ্যার তুলনা করার পরিবর্তে একটি স্পেসিফিকেশন শীট সঠিকভাবে পড়তে সাহায্য করে।
| সাবসিস্টেম | ছোট ডিউটি | মাঝারি শুল্ক | হেভি ডিউটি |
|---|---|---|---|
| তারের ব্যাস পরিসীমা | 0.2 থেকে 1.6 মিমি | 1.6 থেকে 6.0 মিমি | 6.0 থেকে 16 মিমি |
| কুণ্ডলী ওজন ক্ষমতা | 25 কেজি পর্যন্ত | 25 থেকে 250 কেজি | 250 থেকে 1,200 কেজি |
| টাকু গতি | 1,200 RPM পর্যন্ত | 300 থেকে 800 RPM | 80 থেকে 300 RPM |
| ড্রাইভের ধরন | ইনভার্টার সহ এসি মোটর | সার্ভো মোটর | গিয়ারবক্স হ্রাস সহ সার্ভো |
| সাধারণ পরিবর্তনের সময় | 5 থেকে 10 মিনিট | 10 থেকে 25 মিনিট | 20 থেকে 45 মিনিট |
ফিড এবং টেনশন নিয়ন্ত্রণ
একটি নর্তকী হাত, বায়ুসংক্রান্ত টেনশন, বা ক্লোজড-লুপ লোড-সেল সিস্টেম একটি ধ্রুবক, নিয়ন্ত্রণযোগ্য উত্তেজনায় কয়েলিং হেডে তারের ফিডিং রাখে। অমসৃণ উত্তেজনা হল আলগা বা ডিম্বাকৃতি কয়েলের একক সবচেয়ে সাধারণ কারণ, তাই এই উপাদানটি সরঞ্জাম নির্বাচনের সময় বেশিরভাগ ক্রেতার চেয়ে বেশি মনোযোগের দাবি রাখে। হাই-এন্ড মেশিনে, টেনশনকারী কন্ট্রোল প্যানেলে লাইভ ফিডব্যাক রিপোর্ট করে, একটি অপারেটরকে টেনশনের প্রবণতা দেখতে দেয় আগে এটি একটি প্রত্যাখ্যান কয়েলে পরিণত হওয়ার পরে সমস্যাটি আবিষ্কার করার পরিবর্তে।
কয়েলিং হেড বা স্পিনার
এটি এমন একটি ঘূর্ণায়মান উপাদান যা আসলে তারকে একটি রিং বা স্তরে আকার দেয়। মাথার ব্যাস সাধারণত একটি নির্দিষ্ট পরিসর জুড়ে সামঞ্জস্যযোগ্য, একটি মেশিনকে সম্পূর্ণ টুলিং পরিবর্তন ছাড়াই বিভিন্ন কয়েলের আকার পরিচালনা করতে দেয়। এই সমাবেশের অভ্যন্তরে ভারবহন গুণমানটি শব্দের স্তর এবং দীর্ঘমেয়াদী রক্ষণাবেক্ষণ খরচ উভয়ের উপর একটি বহিরাগত প্রভাব ফেলে, যেহেতু এটি মেশিনের সম্পূর্ণ রেট গতিতে ক্রমাগত চলে।
গণনা এবং দৈর্ঘ্য পরিমাপ
একটি এনকোডার চাকা বা অপটিক্যাল কাউন্টার ট্র্যাক বাঁক বা রৈখিক দৈর্ঘ্য যাতে মেশিন সঠিক লক্ষ্য ওজন বা দৈর্ঘ্যে কাটে। আধুনিক কন্ট্রোলারগুলি ভালভাবে রক্ষণাবেক্ষণ করা সরঞ্জামগুলিতে 0.5 শতাংশের মধ্যে দৈর্ঘ্যের নির্ভুলতা ধরে রাখে। এই পরিমাপটি সরাসরি কয়েলের ওজন গণনার মধ্যেও ফিড করে, যা সেই গাছগুলির জন্য গুরুত্বপূর্ণ যেগুলি ওজন দ্বারা তারের বিক্রি করে এবং ধারাবাহিকভাবে অতিরিক্ত-ভর্তি কয়েল এড়াতে হয়।
কাটিং এবং ইজেকশন
টার্গেট কাউন্টে পৌঁছে গেলে, একটি বায়ুসংক্রান্ত বা হাইড্রোলিক শিয়ার তারটিকে কেটে দেয়, এবং একটি ইজেক্টর আর্ম বা টিল্টিং ক্র্যাডেল সমাপ্ত কুণ্ডলীটিকে পরবর্তী স্টেশনে ঠেলে দেয়, প্রায়শই একটি ওয়্যার টেপিং মেশিন। একটি পরিষ্কার, বুর-মুক্ত কাটা শব্দের চেয়ে বেশি গুরুত্বপূর্ণ, যেহেতু একটি ছিদ্রযুক্ত তারের প্রান্তটি স্ট্যাকিংয়ের সময় পরবর্তী কয়েলে আটকে যেতে পারে বা মোড়ানোর সময় প্যাকেজিং ফিল্মে ধরতে পারে।
কন্ট্রোল প্যানেল এবং রেসিপি স্টোরেজ
মানব-মেশিন ইন্টারফেস হল যেখানে একজন অপারেটর তারের ব্যাস, টার্গেট কয়েলের ওজন বা টার্ন কাউন্ট, স্পিন্ডেলের গতি এবং টান টার্গেট সেট করে। রেসিপি স্টোরেজ সহ মেশিনগুলি একটি প্ল্যান্টকে প্রতিটি পণ্যের জন্য একটি সম্পূর্ণ প্যারামিটার সেট সংরক্ষণ করতে দেয় এবং প্রতিটি পরিবর্তনের সময় হাত দিয়ে প্রতিটি মান পুনঃপ্রবেশ করার পরিবর্তে সেকেন্ডের মধ্যে এটিকে স্মরণ করতে দেয়, যা একটি মাল্টি-প্রোডাক্ট প্ল্যান্টে সবচেয়ে বড় শান্ত সময়-সংরক্ষণকারী।
কয়েলিং আচরণ কিভাবে সাধারণ তারের উপকরণ জুড়ে পরিবর্তিত হয়
একই কয়েলিং মেশিন এটির মাধ্যমে কোন উপাদানটি চলছে তার উপর নির্ভর করে বেশ ভিন্নভাবে আচরণ করতে পারে এবং যে ক্রেতারা এটিকে উপেক্ষা করে তারা মানের সমস্যাগুলিকে তাড়া করে যা মেশিনের ত্রুটির পরিবর্তে প্রকৃতপক্ষে বস্তুগত অমিল।
হালকা ইস্পাত এবং ঢালাই তার
কুণ্ডলীর প্রতি মোটামুটি ক্ষমাশীল কারণ এটির আকৃতি ভাল, কিন্তু ভারী গেজ ইস্পাত গতিতে বিচ্যুতি এড়াতে শক্তিশালী টেনশন এবং একটি শক্ত কয়েলিং হেড বিয়ারিং ব্যবস্থা প্রয়োজন।
কপার এবং অ্যালুমিনিয়াম কন্ডাক্টর তার
নরম এবং পৃষ্ঠ চিহ্নিতকরণের প্রবণতা, তাই টেনশন কম চালাতে হবে এবং গাইড রোলারগুলি একটি মসৃণ, প্রায়শই প্রলেপযুক্ত, যোগাযোগের পৃষ্ঠ থেকে উপকৃত হয় যাতে ফিনিসটি এড়াতে পারে।
স্প্রিং স্টিল
উচ্চ স্প্রিং-ব্যাক প্রবণতা মানে কয়েলটি উত্তেজনা প্রকাশের মুহুর্তে খুলতে চায়, ঠিক এই কারণেই টেপিং ধাপটি এই উপাদানটির জন্য এত গুরুত্বপূর্ণ এবং কেন টেপিং পয়েন্টের সংখ্যা সাধারণত নরম ধাতুর তুলনায় স্প্রিং তারের জন্য বেশি হয়।
স্টেইনলেস স্টীল তার
উচ্চতর কঠোরতা সময়ের সাথে সাথে গাইড রোলার এবং কাটিং শিয়ার ব্লেডের পরিধান বাড়ায়, তাই বেশিরভাগ স্টেইনলেস চালিত গাছগুলি সাধারণত হালকা স্টিলের চালিত গাছগুলির তুলনায় একটি ছোট চক্রে পরিধানের অংশগুলিকে প্রতিস্থাপন করে।
প্রলিপ্ত বা উত্তাপযুক্ত তার
এনামেল বা প্লাস্টিকের আবরণগুলি অতিরিক্ত টান বা রুক্ষ গাইড পৃষ্ঠের দ্বারা ক্ষতিগ্রস্ত হতে পারে, তাই এই উপকরণগুলি সাধারণত গাইড রোলারগুলিকে পরিষ্কার এবং এম্বেড করা ধ্বংসাবশেষ থেকে মুক্ত রাখার জন্য অতিরিক্ত মনোযোগ দিয়ে কম টেনশনে চলে।
একটি সম্পূর্ণ উৎপাদন চক্র, ধাপে ধাপে
একটি কয়েলের প্রকৃত ক্রম বোঝা একজন ক্রেতাকে কারখানা পরিদর্শন বা সরঞ্জাম প্রদর্শনের সময় তীক্ষ্ণ প্রশ্ন জিজ্ঞাসা করতে সাহায্য করে, যেহেতু প্রতিটি পদক্ষেপ এমন একটি স্থান যেখানে গুণমান অর্জন বা হারানো যায়।
- কাঁচা তার একটি সরবরাহ স্পুল বা অঙ্কন লাইন থেকে পরিশোধ করে এবং আপস্ট্রিম প্রক্রিয়াকরণ থেকে কোনো সেট বক্রতা অপসারণের জন্য একটি প্রাথমিক স্ট্রেইটনারের মধ্য দিয়ে যায়।
- ওয়্যার টেনশনিং সিস্টেমে প্রবেশ করে, যেখানে একটি নর্তকী হাত বা লোড সেল একটি অবিচলিত টান ধরে রাখে যখন এটি কুণ্ডলী মাথার দিকে ফিড করে।
- কয়েলিং হেড বা স্পিনার ওয়াইন্ডিং শুরু করে, যদি মেশিনটি একটি সূক্ষ্ম লেয়ার উইন্ডার হয়, অথবা যদি এটি একটি রিং কয়লার হয় তবে প্রাকৃতিক ঘূর্ণন পথ দ্বারা পরিচালিত হয়।
- একটি এনকোডার কন্ট্রোল প্যানেলে সেট করা টার্গেটের বিপরীতে ক্রমাগত মোড় বা দৈর্ঘ্য পরিমাপ করে।
- একবার লক্ষ্যে পৌঁছে গেলে, মেশিনটি কাটিং শিয়ারকে সংকেত দেয়, যা প্রোগ্রাম করা পয়েন্টে পরিষ্কারভাবে তারটিকে ছিন্ন করে।
- একটি ইজেক্টর আর্ম, টিল্টিং ক্রেডল, বা কনভেয়র স্থানান্তর সমাপ্ত কয়েলটিকে মাথা থেকে এবং পরবর্তী স্টেশনের দিকে নিয়ে যায়।
- যদি একটি ওয়্যার টেপিং মেশিন একত্রিত করা হয়, তাহলে কয়েলটি টেপিং ক্যারোজেলে সূচী করে, যেখানে পরিধির চারপাশে দুই থেকে চারটি বিন্দুতে টেপ প্রয়োগ করা হয়।
- সমাপ্ত, ব্যান্ডেড কয়েলটি ওজন, লেবেল এবং প্যাকেজিং বা চালানের জন্য মঞ্চায়নের জন্য একটি টেকওয়ে কনভেয়ারে চলে যায়।
এই চেইনের যেকোনও দুর্বল লিঙ্ক, সেটা জীর্ণ টেনশন, একটি নিস্তেজ কাটিং ব্লেড বা ভুল টেপিং ক্যারোজেলই হোক না কেন, বেশ কয়েক ধাপ পরে মানের অভিযোগ হিসাবে প্রদর্শিত হতে থাকে, যার কারণে যে গাছগুলি প্রথম ধাপ থেকে পদ্ধতিগতভাবে সমস্যার সমাধান করে সেগুলি লাইনের শেষ মেশিনটি সামঞ্জস্য করার জন্য সরাসরি লাফানো গাছগুলির চেয়ে দ্রুত সমস্যার সমাধান করে৷
আপনার লাইনের জন্য সঠিক তারের কয়েলিং মেশিন কীভাবে চয়ন করবেন
নীচের চেকলিস্টটি এমন প্রশ্নগুলিকে প্রতিফলিত করে যা প্রকৃতপক্ষে একটি ক্রয়ের সিদ্ধান্ত পরিবর্তন করে, প্রযুক্তিগত মানদণ্ডের উপর ভিত্তি করে যা বেশিরভাগ সংগ্রহকারী দলগুলি নতুন কয়েলিং সরঞ্জামগুলি নির্দিষ্ট করার সময় কাজ করে।
- শুধুমাত্র বর্তমান সেরা বিক্রেতা নয়, আপনি আগামী দুই থেকে তিন বছরের মধ্যে প্রসারিত করার আশা করছেন এমন যেকোনও জায়গায় আপনি যে তারের ব্যাস চালাচ্ছেন তা নিশ্চিত করুন।
- আপনার প্যাকেজিং এবং শিপিং স্ট্যান্ডার্ডের সাথে কয়েল ওজনের আউটপুট মেলে; এমন একটি মেশিন যা লক্ষ্য ওজনকে 2 শতাংশও বেশি করে উৎপাদনের পুরো বছর জুড়ে প্রকৃত উপাদান খরচ যোগ করে।
- মেশিনটিকে একই বেস ফ্রেমে একটি ওয়্যার টেপিং মেশিনের সাথে সরাসরি যুক্ত করা যায় কিনা বা এটির জন্য একটি পৃথক পরিবাহক এবং অতিরিক্ত মেঝে স্থান প্রয়োজন কিনা তা পরীক্ষা করুন।
- কয়েল আকারের মধ্যে পরিবর্তনের সময় জিজ্ঞাসা করুন; কিছু মেশিনের জন্য 5 মিনিটের প্রয়োজন হয়, অন্যদের 45 মিনিটের প্রয়োজন হয় এবং একটি মাল্টি-প্রোডাক্ট প্ল্যান্টে এই পার্থক্যটি দ্রুত হয়ে যায়।
- কন্ট্রোল প্যানেলের ভাষার বিকল্পগুলি পর্যালোচনা করুন এবং রেসিপি স্টোরেজ একজন অপারেটরকে হাত দ্বারা পরামিতিগুলি পুনরায় প্রবেশ করার পরিবর্তে একটি সংরক্ষিত কাজকে স্মরণ করতে দেয় কিনা।
- কোন খুচরা যন্ত্রাংশ স্থানীয়ভাবে স্টক করা হয়েছে এবং কোনটি আমদানি করতে হবে তা যাচাই করুন, যেহেতু কয়েলিং হেড বিয়ারিং এবং টেনশন সেন্সর হল সেই অংশগুলি যা দ্রুত পরিধান করে।
- জিজ্ঞাসা করুন কিভাবে মেশিনটি আপনার চালানো সমস্ত উপকরণের সম্পূর্ণ পরিসরে কার্য সম্পাদন করে, শুধুমাত্র সরবরাহকারী একটি প্রদর্শন ভিডিওতে যে নমুনা ব্যবহার করে তা নয়।
- ইনফিড স্ট্রেটেনিং এবং আউটফিড টেপিং বা কনভেয়ার সেকশন সহ পায়ের ছাপ দেখুন, শুধু কয়েলিং হেড নয়, কারণ পরিকল্পনার সময় মেঝে স্থান প্রায়ই অবমূল্যায়ন করা হয়।
- যন্ত্রটি অন্যান্য নির্ভুল সরঞ্জামের কাছাকাছি বা ভাগ করা ওয়ার্কস্পেসে চলবে কিনা পূর্ণ রেট গতিতে শব্দের স্তর এবং কম্পন সম্পর্কে জিজ্ঞাসা করুন।
একটি কয়েলিং লাইনে একটি তারের টেপিং মেশিনকে একীভূত করা
একটি ভালভাবে টিউন করা কয়েলিং এবং টেপিং কম্বিনেশনকে টপ স্পিড দ্বারা কম এবং আলগা মোড়ানো, অফ-সেন্টার টেপ বসানো বা কাটা তারের প্রান্তকে ওভারল্যাপ করে এমন টেপের জন্য কতগুলি কয়েল প্রত্যাখ্যান করা হয় তা দ্বারা আরও বেশি বিচার করা হয়।
বেশিরভাগ ওয়্যার টেপিং মেশিন একটি ঘূর্ণায়মান ক্যারোজেল বা চালিত রোলারের একটি সেটে কয়েলের চারপাশে সূচক করে, কয়েলের পরিধির চারপাশে দুই থেকে চারটি পয়েন্টে টেপের দুটি থেকে চারটি মোড়ক প্রয়োগ করে। টেপিং পয়েন্টের সংখ্যা কয়েলের ব্যাস এবং তারের দৃঢ়তার উপর নির্ভর করে; একটি শক্ত, ভারী গেজ কয়েলে সাধারণত চারটি পয়েন্টের প্রয়োজন হয় বন্ধ থাকার জন্য, যখন হালকা গেজ কয়েল দুটি ধরে রাখতে পারে।
একটি সম্মিলিত লাইন নির্দিষ্ট করার সময়, সরবরাহকারীকে আপনার প্রকৃত তার থেকে একটি নমুনা কুণ্ডলী চালাতে বলুন, একটি ডেমো স্পুল নয়, যেহেতু তারের পৃষ্ঠের সমাপ্তি এবং স্প্রিং-ব্যাক আচরণ টেপকে কীভাবে টেনশন করা প্রয়োজন তা পরিবর্তন করে। মোটামুটি 30 থেকে 50 শতাংশ প্রতি মোড়ানো একটি টেপ ওভারল্যাপ একটি সাধারণ সূচনা বিন্দু, তারপর ট্রানজিট পরীক্ষায় কয়েলটি কীভাবে আচরণ করে তার উপর ভিত্তি করে সামঞ্জস্য করা হয়।
টেপের প্রস্থ এবং আঠালো টাইপও অনেক ক্রেতার প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ। একটি সংকীর্ণ টেপ দ্রুত প্রযোজ্য হয় তবে একটি ভারী কুণ্ডলী বন্ধ রাখার জন্য আরও মোড়কের প্রয়োজন হতে পারে, যখন একটি প্রশস্ত টেপ কয়েলের মুখকে কম পাসে ঢেকে দেয় তবে কয়েল প্রতি উপাদান খরচ যোগ করে। আঠালো শক্তি কয়েলের প্রত্যাশিত স্টোরেজ সময়কাল এবং পরিচালনার অবস্থার সাথে মিলিত হওয়া উচিত, যেহেতু একটি টেপ যা জলবায়ু-নিয়ন্ত্রিত গুদামে ভাল পারফর্ম করে তা বহিরঙ্গন বা উচ্চ-আর্দ্রতা শিপিং রুটের মাধ্যমে ভালভাবে ধরে নাও থাকতে পারে।
যে শিল্পগুলি দৈনিক তারের কয়েলিং সরঞ্জামের উপর নির্ভর করে
ঢালাই ব্যবহার্য সামগ্রী
MIG ওয়্যার, নিমজ্জিত আর্ক ওয়্যার, এবং ফ্লাক্স-কোরড ওয়্যার সমস্তই ব্যান্ডেড কয়েল, ড্রাম বা স্পুল হিসাবে জাহাজে করে এবং কয়েলের সামঞ্জস্যতা সরাসরি প্রভাবিত করে যে তারটি ওয়েল্ডিং টর্চের মাধ্যমে কতটা মসৃণভাবে ফিড করে।
বসন্ত উত্পাদন
কাঁচা বসন্তের তার একটি পৃথক স্প্রিং-গঠনের প্রক্রিয়ার মধ্য দিয়ে যাওয়ার আগে স্টোরেজ এবং পরিবহনের জন্য পূর্বে কুণ্ডলী করা হয়, তাই কয়েলের অভিন্নতা ফর্মিং মেশিনে ফিড জ্যাম হ্রাস করে।
বেড়া এবং নির্মাণ তারের
পাতলা মার্জিনে খরচ নিয়ন্ত্রণের জন্য কয়েলের ওজন নির্ভুলতার উপর জোর দিয়ে কাঁটাতারের, টাই তার এবং রিবার টাই কয়েলগুলি উচ্চ আয়তনে উত্পাদিত হয়।
তারের এবং কন্ডাক্টর তার
তামা এবং অ্যালুমিনিয়াম কন্ডাকটর তারের ড্রয়িং পাসের মধ্যে কুণ্ডলী করা হয়, যেখানে সারফেস স্কোরিং এড়ানোর জন্য মৃদু হ্যান্ডলিং ব্যাপার যা লাইনের নিচে পরিবাহিতাকে প্রভাবিত করবে।
ফাস্টেনার এবং পেরেক ওয়্যার
উচ্চ-গতির পেরেক তৈরির লাইনগুলি সরাসরি কয়েল থেকে টেনে নেয়, তাই কুণ্ডলী পে-অফ আচরণটি যথেষ্ট মসৃণ হতে হবে যাতে ডাউনস্ট্রিম হেডারটি আটকে না যায়।
তারের জাল এবং জাল
কয়েলগুলি সরাসরি জাল বুনন বা ঢালাইয়ের সরঞ্জামগুলিতে ফিড করে, যেখানে মাত্রিক সামঞ্জস্যতা একটি উত্পাদন চলাকালীন জাল প্যাটার্নের প্রবাহকে বাধা দেয়।
মোটরগাড়ি তারের উপাদান
স্বয়ংচালিত জোতা উৎপাদনে ব্যবহৃত ছোট ব্যাসের তারের সুনির্দিষ্ট লেয়ার উইন্ডিং থেকে সুবিধা হয়, যেহেতু জটবদ্ধ পে-অফ সরাসরি ধীর জোতা সমাবেশ লাইনের গতিতে অনুবাদ করে।
কৃষি তারের পণ্য
বেলিং তার এবং সাধারণ কৃষি টাই তার উচ্চ ভলিউমে উত্পাদিত হয় যেখানে কুণ্ডলী ওজন সামঞ্জস্য খামার এবং পরিবেশকদের অনুমান ছাড়াই ব্যবহারের পরিকল্পনা করতে সাহায্য করে।
ইলেক্ট্রোড এবং ফিলার মেটাল উত্পাদন
বিশেষ ঢালাই প্রক্রিয়াগুলির জন্য সূক্ষ্ম ব্যাসের ফিলার তারটি টাইট কয়েলিং সহনশীলতার উপর অনেক বেশি নির্ভর করে যেহেতু এমনকি ছোট টান বৈচিত্র ব্যবহারের সময় চাপের স্থায়িত্বকে প্রভাবিত করে।
রক্ষণাবেক্ষণের অভ্যাস যা মেশিনের জীবনকে প্রসারিত করে
দৈনিক
কয়েলিংয়ের মাথাটি মুছুন এবং গাইড রোলারগুলিতে তারের ধ্বংসাবশেষ পরীক্ষা করুন; সূক্ষ্ম ধাতু শেভিং একটি বিল্ড আপ সমাপ্ত কুণ্ডলী উপর পৃষ্ঠ scratching সবচেয়ে সাধারণ কারণ.
সাপ্তাহিক
মসৃণ নড়াচড়ার জন্য টেনশন সেন্সর এবং নর্তকী আর্ম পিভটগুলি পরিদর্শন করুন এবং নিশ্চিত করুন যে বায়ুসংক্রান্ত কাটিং শিয়ার এখনও burrs ছাড়াই একটি পরিষ্কার কাটা তৈরি করে৷
মাসিক
প্রস্তুতকারকের সময়সূচী অনুসারে স্পিন্ডেল বিয়ারিংগুলি গ্রীস করুন, ড্রাইভের বেল্টের টান পরীক্ষা করুন এবং পালা গণনা এবং দৈর্ঘ্য পরিমাপ এখনও সহনশীলতার মধ্যে রয়েছে তা নিশ্চিত করতে একটি ক্রমাঙ্কন কয়েল পুনরায় চালান।
ত্রৈমাসিক
কয়েলিং হেড এবং টেকওয়ে কনভেয়র বা ওয়্যার টেপিং মেশিন ইনফিডের মধ্যে সারিবদ্ধতা পরীক্ষা করুন, যেহেতু এখানে একটি ছোট অফসেটও কয়েল জ্যাম করে বা টেপ অফ সেন্টারে অবতরণ করে।
বার্ষিক
ড্রাইভ মোটর উইন্ডিংস, গিয়ারবক্স তেলের অবস্থা এবং এনকোডারের নির্ভুলতার সম্পূর্ণ পরিদর্শন করুন, যেহেতু এই উপাদানগুলি ধীরে ধীরে হ্রাস পায় এবং আউটপুট গুণমান ইতিমধ্যেই প্রবাহিত না হওয়া পর্যন্ত উপেক্ষা করা সহজ।
মেমরির উপর নির্ভর না করে মেশিন দ্বারা একটি সাধারণ রক্ষণাবেক্ষণ লগ রাখা, এটি একটি অপরিকল্পিত স্টপেজে পরিণত হওয়ার আগে কর্মক্ষমতার ধীর পতনকে চিহ্নিত করা আরও সহজ করে তোলে। অনেক গাছপালা দেখতে পায় যে মেশিনের কাছে একটি মুদ্রিত চেকলিস্ট, শিফট পরিবর্তনের সময় চেক করা হয়, ছোট সমস্যাগুলি কয়েক দিন বা সপ্তাহ আগে ধরা পড়ে যেগুলি অন্যথায় গুণমানের অভিযোগ হিসাবে উপস্থিত হবে।
সাধারণ তারের কয়েলিং মেশিনের সমস্যা সমাধান করা
| উপসর্গ | সম্ভবত কারণ | চেষ্টা করার জন্য প্রথম ফিক্স |
|---|---|---|
| কুণ্ডলী আলগা বা ডিম্বাকৃতি বেরিয়ে আসে | অসামঞ্জস্যপূর্ণ তারের টান | নর্তকী আর্ম বা টেনশন সেন্সর পুনরায় ক্যালিব্রেট করুন |
| কুণ্ডলী ওজন লক্ষ্য থেকে drifts | জীর্ণ এনকোডার চাকা বা স্লিপেজ | পরিমাপ চাকা যোগাযোগ পৃষ্ঠ পরিষ্কার এবং পরিদর্শন |
| তারের স্ক্র্যাচ বা পৃষ্ঠের চিহ্ন | গাইড রোলারের ধ্বংসাবশেষ বা মিসলাইনড মারা যায় | রোলার পরিষ্কার করুন এবং ডাই অ্যালাইনমেন্ট চেক করুন |
| টেপ কুণ্ডলীর উপর কেন্দ্র বন্ধ জমি আবৃত | কয়লার আউটপুট এবং ওয়্যার টেপিং মেশিন ইনফিডের মধ্যে মিসলাইনমেন্ট | পরিবাহক বা টার্নটেবল সারিবদ্ধকরণ পুনরায় পরীক্ষা করুন |
| মেশিন স্টল মাঝ সাইকেল | ওভারলোডেড ড্রাইভ মোটর বা জ্যাম কাটিং শিয়ার | লোড হ্রাস করুন, burrs বা ধ্বংসাবশেষ জন্য শিয়ার ব্লেড পরিদর্শন করুন |
| ওয়াইন্ডিং এর সময় ওয়্যার জাম্প বা স্কিপ | জীর্ণ গাইড রোলার বিয়ারিং বা বেল্ট স্লিপেজ | পরিদর্শন করুন এবং জীর্ণ গাইড রোলার বিয়ারিং প্রতিস্থাপন করুন |
| কুণ্ডলী স্তরগুলি অসমভাবে ক্রস বা ওভারল্যাপ করে | টাকু গতির সাথে সিঙ্কের বাইরে ট্রাভার্স মেকানিজম | টাকু ঘূর্ণনের বিপরীতে ট্র্যাভার্স টাইমিং পুনরুদ্ধার করুন |
এই মুহূর্তে তারের কয়েলিং প্রযুক্তিতে কী পরিবর্তন হচ্ছে
ক্রেতারা আরও প্রায়ই দ্রুত-পরিবর্তন টুলিংয়ের জন্য জিজ্ঞাসা করছেন যা একটি মেশিনকে দীর্ঘ যান্ত্রিক পরিবর্তন ছাড়াই একটি বৃহত্তর তারের ব্যাস পরিসর কভার করতে দেয়, যেহেতু ছোট ব্যাচ চলে এবং আরও ঘন ঘন পণ্য পরিবর্তনগুলি তার এবং তারের উত্পাদন জুড়ে আরও সাধারণ হয়ে উঠেছে।
ডেটা কানেক্টিভিটি আরেকটি ক্ষেত্র যা স্থিরভাবে পরিবর্তন হচ্ছে। একটি স্বতন্ত্র নিয়ন্ত্রণ প্যানেলের পরিবর্তে, নতুন মেশিনগুলি ক্রমবর্ধমানভাবে একটি শেয়ার্ড প্ল্যান্ট নেটওয়ার্কে কয়েল গণনা, চক্রের সময় এবং উত্তেজনা প্রবণতার ডেটা লগ করে, একটি রক্ষণাবেক্ষণ দলকে প্রতিটি মেশিনে পৃথকভাবে একটি ত্রুটি চিহ্নিত করার জন্য অপেক্ষা করার পরিবর্তে একযোগে বেশ কয়েকটি মেশিনে ধীরে ধীরে প্রবাহিত সেন্সর সনাক্ত করতে দেয়। মূল যান্ত্রিক কয়েলিং কর্মক্ষমতা একই রকম হলেও এই ধরনের দৃশ্যমানতা সরবরাহকারীদের মধ্যে একটি পার্থক্যকারী হয়ে উঠছে।
নিষ্ক্রিয় সময়ে শক্তির ব্যবহারও বেশি মনোযোগ পাচ্ছে, সার্ভো সিস্টেম যা ক্রমাগত ড্রাইভ মোটর চালানোর পরিবর্তে চক্রের মধ্যে একটি কম-পাওয়ার হোল্ডিং স্টেটে নেমে যেতে পারে, যা বর্ধিত শিফটে চলমান মাল্টি-মেশিন লাইন জুড়ে যোগ করে।
ম্যানুয়াল, আধা-স্বয়ংক্রিয়, এবং সম্পূর্ণ স্বয়ংক্রিয় কয়েলিং তুলনা
| কনফিগারেশন | প্রায় প্রতি শিফটে আউটপুট | অপারেটরের প্রয়োজনীয়তা |
|---|---|---|
| ম্যানুয়াল কয়েলিং | 40 থেকে 60 কয়েল | প্রতি স্টেশনে ১ জন ফুল-টাইম অপারেটর |
| আধা-স্বয়ংক্রিয় কয়লার | 150 থেকে 400 কয়েল | 1 অপারেটর, খণ্ডকালীন মনোযোগ |
| সম্পূর্ণ স্বয়ংক্রিয় কয়েলিং এবং টেপিং লাইন | 400 থেকে 1,200 কয়েল | 1 অপারেটর একাধিক মেশিন তত্ত্বাবধান |
আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় মধ্যে ব্যবধান প্রায়ই টেপিং এবং ইজেকশন পদক্ষেপের জন্য অপারেটরের কতটা মনোযোগ প্রয়োজন তা প্রায়ই নেমে আসে। একটি আধা-স্বয়ংক্রিয় লাইনের জন্য সাধারণত একজন ব্যক্তিকে ম্যানুয়ালি ট্রিগার বা টেপিং ধাপে সহায়তা করতে হয়, যখন একটি সম্পূর্ণ স্বয়ংক্রিয় লাইন অপারেটর ইনপুট ছাড়াই সেই স্থানান্তর পরিচালনা করে, সেই ব্যক্তিকে একক স্টেশনে দাঁড়ানোর পরিবর্তে একবারে দুটি বা তিনটি মেশিনের তদারকি করতে মুক্ত করে।
অর্ডার দেওয়ার আগে সরবরাহকারী বা কারখানার মূল্যায়ন করা
যেহেতু বেশিরভাগ কয়েলিং মেশিনগুলিকে বছরের পর বছর চালানোর জন্য মূলধনী সরঞ্জাম হিসাবে অর্ডার করা হয়, তাই সরবরাহকারীর মূল্যায়ন মেশিনের স্পেসিফিকেশন শীটের মূল্যায়নের মতোই গুরুত্বপূর্ণ।
একটি লাইভ ট্রায়াল চালানোর জন্য জিজ্ঞাসা করুন
আপনার প্রকৃত তারের নমুনা ব্যবহার করে একটি ভিডিও বা ব্যক্তিগত ট্রায়াল একটি ক্যাটালগ স্পেসিফিকেশনের চেয়ে অনেক বেশি প্রকাশ করে, যেহেতু কয়েলিং আচরণ উপাদানের কঠোরতা, পৃষ্ঠের আবরণ এবং এমনকি আপনার কাঁচা তারের নির্দিষ্ট সরবরাহকারীর সাথে পরিবর্তিত হয়।
খুচরা যন্ত্রাংশ লিড সময় পরীক্ষা করুন
একটি প্রতিস্থাপন টেনশন সেন্সর, কয়েলিং হেড বিয়ারিং বা শিয়ার ব্লেড পেতে কতক্ষণ লাগে এবং সরবরাহকারী চাহিদা অনুযায়ী বিদেশ থেকে পাঠানোর পরিবর্তে স্থানীয়ভাবে সাধারণ পরিধানের অংশগুলিকে স্টকে রাখে কিনা তা সরাসরি জিজ্ঞাসা করুন।
বিক্রয়োত্তর সমর্থন কাঠামো নিশ্চিত করুন
ভিডিও কলের মাধ্যমে প্রযুক্তিগত সহায়তা পাওয়া যায় কি না, প্রয়োজনে একজন টেকনিশিয়ান সাইটে ভ্রমণ করতে পারেন কিনা এবং মেশিনটি মাঝ-উৎপাদন বন্ধ হয়ে গেলে কী প্রতিক্রিয়ার সময় আশা করা যায় তা বুঝে নিন।
অনুরূপ অ্যাপ্লিকেশনগুলিতে অতীতের ইনস্টলেশনগুলি পর্যালোচনা করুন৷
আপনার নির্দিষ্ট তারের ধরন এবং কয়েলের ওজন পরিসরে বেশ কয়েকটি বিদ্যমান ইনস্টলেশন সহ একটি সরবরাহকারী সাধারণত একটি নিরাপদ বাজি যার অভিজ্ঞতা একটি খুব ভিন্ন পণ্য বিভাগে কেন্দ্রীভূত।
একটি কয়েলিং মেশিন নির্দিষ্ট করার সময় ক্রেতারা সাধারণ ভুল করে থাকেন
- পুরো পরিসরের পরিবর্তে বর্তমান সর্বাধিক বিক্রিত তারের ব্যাসের জন্য মেশিনের আকার নির্ধারণ করা হচ্ছে প্ল্যান্টটি আসলে সারা বছর ধরে চলে।
- শুধুমাত্র কয়েলিং হেড ফুটপ্রিন্ট পরিমাপ করে এবং ইনফিড স্ট্রেটেনিং এবং আউটফিড টেপিং বিভাগগুলিকে ভুলে গিয়ে মেঝে স্থানকে অবমূল্যায়ন করা।
- পরিবর্তনের সময় উপেক্ষা করার সময় প্রধান সিদ্ধান্তের ফ্যাক্টর হিসাবে শীর্ষ রেটযুক্ত গতি বেছে নেওয়া, যা প্রায়শই একটি মাল্টি-প্রোডাক্ট প্ল্যান্টে বেশি গুরুত্বপূর্ণ।
- প্ল্যান্টের প্রকৃত তারের সাথে একটি ট্রায়াল রান এড়িয়ে যাওয়া এবং একটি ভিন্ন উপাদান ব্যবহার করে শুধুমাত্র একটি সরবরাহকারীর প্রদর্শন ভিডিওর উপর নির্ভর করা।
- মেশিনটি ইতিমধ্যে ইনস্টল না হওয়া পর্যন্ত খুচরা যন্ত্রাংশের প্রাপ্যতা উপেক্ষা করা এবং একটি পরিধান অংশ প্রথমবার ব্যর্থ না হওয়া পর্যন্ত।
- কয়লার এবং ওয়্যার টেপিং মেশিনকে প্রকল্পের শুরু থেকে একসাথে পরিকল্পনা করার পরিবর্তে একটি আফটার থট পেয়ারিং হিসাবে বিবেচনা করা।
খরচ ফ্যাক্টর এবং বিনিয়োগের উপর রিটার্ন
3 থেকে 5x
হাতে বাঁধার পরিবর্তে টেপিং স্বয়ংক্রিয় হলে দ্রুত চক্র সময়
0.5%
একটি ভাল রক্ষণাবেক্ষণ কয়লারে সাধারণ দৈর্ঘ্য পরিমাপের নির্ভুলতা
2 থেকে 3 বছর
স্বয়ংক্রিয় লাইনের সাথে ম্যানুয়াল কয়েলিং প্রতিস্থাপনকারী উদ্ভিদের জন্য সাধারণ পেব্যাক উইন্ডো
ক্রয় মূল্যের বাইরে, ক্রেতাদের ড্রাইভ মোটরের শক্তি খরচ, বিয়ারিং এবং টেনশন সেন্সরের মতো খুচরা যন্ত্রাংশের খরচ এবং লিড টাইম এবং একটি কনভেয়ার দ্বারা সংযুক্ত দুটি পৃথক স্টেশনের তুলনায় একটি সম্মিলিত কয়েলিং এবং ওয়্যার টেপিং মেশিন সেলের কতটা ফ্লোর স্পেস প্রয়োজন তা বিবেচনা করা উচিত। যে প্ল্যান্টগুলি একাধিক তারের ব্যাস চালায় তাদেরও পরিবর্তনের সময় একটি পুনরাবৃত্ত খরচ হিসাবে মূল্য দেওয়া উচিত, যেহেতু একটি ধীর পরিবর্তন দৈনিক আউটপুটে খায় এমনকি কাগজে মেশিনের রেট করা গতি শক্তিশালী দেখালেও।
শ্রম পুনর্বন্টন হল রিটার্ন গণনার আরেকটি অংশ যা মিস হয়ে যায়। একটি স্বয়ংক্রিয় লাইনের সাথে দুটি বা তিনটি ম্যানুয়াল কয়েলিং স্টেশন প্রতিস্থাপন করা কেবলমাত্র হেডকাউন্টকে হ্রাস করে না, এটি অভিজ্ঞ কর্মীদের গুণমান পরিদর্শন বা মেশিনের তদারকির মতো ভূমিকায় যেতে মুক্ত করে, যেখানে তাদের রায় পুনরাবৃত্তিমূলক ম্যানুয়াল উইন্ডিংয়ের চেয়ে আরও বেশি মূল্য যোগ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি সাধারণ তারের কয়েলিং মেশিন কী কী তারের ব্যাস পরিচালনা করতে পারে?
বেশিরভাগ মেশিন একটি নির্দিষ্ট আকারের পরিবর্তে একটি নির্দিষ্ট পরিসরের জন্য তৈরি করা হয়। ছোট ডিউটি মেশিনগুলি সাধারণত 0.2 থেকে 1.6 মিমি, মাঝারি শুল্ক ইউনিটগুলি 1.6 থেকে 6.0 মিমি হ্যান্ডেল করে এবং হেভি ডিউটি কয়লারগুলি 6.0 থেকে 16 মিমি বা তারও বেশি জন্য তৈরি করা হয়, কয়েলিং হেড এবং ড্রাইভের আকারের উপর নির্ভর করে।
আমার কি একটি আলাদা ওয়্যার টেপিং মেশিন দরকার, নাকি এটি কয়লারে তৈরি করা যেতে পারে?
উভয় সেটআপ বিদ্যমান। কিছু গাছপালা কয়লার এবং টেপিং ইউনিট চালায় একটি মিলিত সেল হিসাবে একটি বেস ফ্রেম এবং নিয়ন্ত্রণ ব্যবস্থা ভাগ করে, যা মেঝে স্থান এবং পরিচালনা হ্রাস করে। অন্যরা এগুলিকে একটি পরিবাহক দ্বারা সংযুক্ত পৃথক মেশিন হিসাবে রাখে, যা কয়েলের আকার ব্যাপকভাবে পরিবর্তিত হলে আরও নমনীয়তা দেয়।
কত ঘন ঘন টেনশন সেন্সর পুনরায় ক্যালিব্রেট করা উচিত?
একটি পরিচিত রেফারেন্স কয়েলের বিরুদ্ধে একটি মাসিক ক্রমাঙ্কন চেক বেশিরভাগ উদ্ভিদের জন্য একটি যুক্তিসঙ্গত বেসলাইন, মেশিনটি ঘূর্ণায়মান একাধিক তারের ধরন বা গেজ চালায় কিনা তা আরও ঘন ঘন চেক করা হয়, যেহেতু উপাদানের শক্ততার প্রতিটি পরিবর্তন সেন্সর কীভাবে টেনশন পড়ে তা প্রভাবিত করে।
টেপ করার পরে কয়েলগুলি আলগা হয়ে যাওয়ার কারণ কী?
এটি সাধারণত একটি টেপিং সমস্যার পরিবর্তে কয়েলিং হেডে আপস্ট্রিম একটি টেনশন সমস্যা। যদি কুণ্ডলী নিজেই শক্তভাবে এবং ধারাবাহিকভাবে ক্ষতবিক্ষত না হয়, টেপ সামঞ্জস্যের কোন পরিমাণ ডাউনস্ট্রিম এটি সম্পূর্ণরূপে সংশোধন করবে না, তাই কয়েলিং হেড টেনশন সেটিংস প্রথম জিনিসটি পরীক্ষা করা উচিত।
একটি মেশিন কি বড় পরিবর্তন ছাড়াই বিভিন্ন তারের উপকরণ যেমন ইস্পাত এবং তামার কুণ্ডলী করতে পারে?
অনেক মেশিন শুধুমাত্র টান এবং গতির সামঞ্জস্য সহ বিভিন্ন উপকরণ পরিচালনা করতে পারে, যেহেতু উইন্ডিংয়ের মূল মেকানিক্স পরিবর্তন হয় না। তামার মতো নরম উপাদানগুলির পৃষ্ঠের বিকৃতি এড়াতে সাধারণত শক্ত স্প্রিং স্টিলের চেয়ে কম টান সেটিং প্রয়োজন।
একটি সম্মিলিত কয়েলিং এবং টেপিং লাইনের জন্য কত মেঝে স্থান প্রয়োজন?
এটি কয়েলের আকার এবং মেশিনের মডেলের সাথে পরিবর্তিত হয়, তবে একটি সাধারণ পরিকল্পনার চিত্র হিসাবে, প্রায় 250 কেজি পর্যন্ত একটি মধ্য-আকারের সম্মিলিত লাইন হ্যান্ডলিং কয়েলের জন্য সাধারণত 4 থেকে 7 মিটার দৈর্ঘ্যের মধ্যে একটি ফুটপ্রিন্টের প্রয়োজন হয়, যার মধ্যে ইনফিড এবং আউটফিড কনভেয়র বিভাগ রয়েছে।
প্রধান অংশগুলি প্রতিস্থাপনের প্রয়োজনের আগে একটি কয়েলিং হেড সাধারণত কতক্ষণ স্থায়ী হয়?
এই নির্দেশিকায় পূর্বে বর্ণিত সময়সূচীতে নিয়মিত গ্রীসিং এবং ভারবহন পরিদর্শন সহ, একটি কয়েলিং হেড বিয়ারিং সমাবেশ সাধারণত প্রতিস্থাপনের প্রয়োজনের আগে কয়েক বছর ধরে ক্রমাগত উত্পাদন চালায়, যদিও সঠিক জীবন তারের উপাদানের কঠোরতা এবং চলমান গতির উপর অনেক বেশি নির্ভর করে।
সার্ভো ড্রাইভ কি সর্বদা একটি বৈদ্যুতিন সংকেতের মেরু বদল সহ একটি স্ট্যান্ডার্ড এসি মোটরের চেয়ে ভাল?
প্রতিটি অ্যাপ্লিকেশনের জন্য অপরিহার্য নয়। সার্ভো ড্রাইভগুলি সূক্ষ্ম গতি এবং অবস্থান নিয়ন্ত্রণ অফার করে, যা সূক্ষ্ম লেয়ার উইন্ডিং এবং টাইট টেপিং সিঙ্ক্রোনাইজেশনের সাথে সমন্বয় লাইনের সুবিধা দেয়, তবে একটি সুনির্দিষ্ট AC ইনভার্টার সিস্টেম প্রায়শই ভারী গেজ তারের সহজ রিং কয়েলিংয়ের জন্য পুরোপুরি পর্যাপ্ত যেখানে অতি-সূক্ষ্ম নিয়ন্ত্রণ কম গুরুত্বপূর্ণ।
একটি মেশিন প্রতি শিফটে কতগুলি কয়েল তৈরি করতে পারে তার সবচেয়ে বড় ফ্যাক্টর কী?
পরিবর্তনের ফ্রিকোয়েন্সি সাধারণত একাধিক পণ্য চালনাকারী উদ্ভিদের জন্য শীর্ষ রেটেড গতির চেয়ে বেশি প্রভাব ফেলে, যেহেতু একটি মেশিন যেটি তারের আকারের মধ্যে দ্রুত পরিবর্তিত হয় সেটি সক্রিয় উৎপাদন সময়ের তুলনায় বেশি শিফট রাখে যেটি দ্রুত চলে কিন্তু সেটআপের সময় বেশিক্ষণ নিষ্ক্রিয় থাকে।
এক লাইনে উত্পাদিত সমস্ত কুণ্ডলী আকার জুড়ে টেপের প্রস্থ কি একই হওয়া উচিত?
সবসময় নয়। বড়, ভারী কয়েলগুলি সাধারণত চওড়া টেপ বা অতিরিক্ত টেপিং পয়েন্টগুলির সাহায্যে উপকৃত হয় যাতে কয়েলটি খুলতে না পারে, যখন ছোট, হালকা কয়েলগুলি প্রায়শই সংকীর্ণ টেপ এবং কম মোড়ক দিয়ে পর্যাপ্তভাবে সুরক্ষিত করা যায়, তাই অনেক গাছপালা একের বেশি টেপ প্রস্থ হাতে রাখে৷
 সম্পর্কিত পণ্য