E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, হাই টেক জোন, Dongtai, জিয়াংসু, চীন | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


সরাসরি উত্তর: কপার ওয়্যার স্ট্র্যান্ডিং ক্রস সেকশন মেশিন থেকে আপনার কী আশা করা উচিত
একটি তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিন দ্বারা প্রথমে বিচার করা হয় মাত্রিক পুনরাবৃত্তিযোগ্যতা , সর্বোচ্চ গতিতে নয়। যদি মেশিনটি রিলের পরে রিলে একই ক্রস সেকশন জ্যামিতি পুনরুত্পাদন করতে না পারে তবে আউটপুট গতির কোনো বৃদ্ধি একটি দায় হয়ে যায়। একটি আটকে থাকা কন্ডাক্টরের সহনশীলতা স্ট্যাক-আপ ছোট: বাইরের ব্যাসে 0.1 মিমি পরিবর্তন একটি 1.5 মিমি² কন্ডাক্টরের জন্য প্রায় 1.5% ক্রস বিভাগীয় এলাকাকে পরিবর্তন করতে পারে, যার ফলে DC প্রতিরোধ এবং বর্তমান বহন ক্ষমতা পরিবর্তন হয়।
অনুশীলনে, আপনি একটি ভাল টিউন করা স্ট্র্যান্ডিং মেশিনের মধ্যে বাইরের ব্যাস ধরে রাখার আশা করা উচিত ±0.05 মিমি অধিকাংশ বিল্ডিং তারের এবং স্বয়ংচালিত তারের অ্যাপ্লিকেশনের জন্য। এটাই বেসলাইন। মেশিনটিকেও একটি স্থিতিশীল স্তরের দৈর্ঘ্য বজায় রাখতে হবে, কারণ লেয়ার দৈর্ঘ্য হেলিক্স কোণ এবং সমাপ্ত কন্ডাকটরের যান্ত্রিক নমনীয়তাকে প্রভাবিত করে। আপনি যখন একটি মেশিনের মূল্যায়ন করেন, শুধুমাত্র এক সেট পয়েন্টে নয়, বিভিন্ন গতিতে পুনরাবৃত্তিযোগ্যতার প্রমাণের জন্য জিজ্ঞাসা করুন।
এই নির্দেশিকাটি ক্রস বিভাগের নির্ভুলতা নিয়ন্ত্রণ করে এমন উপাদানগুলিকে ভেঙে দেয়, প্রধান মেশিনের প্রকারগুলি তুলনা করে এবং আপনাকে দেখায় যে একটি উত্পাদন লাইনে কী সন্ধান করতে হবে। লক্ষ্য হল আপনাকে দুটি ব্যয়বহুল ভুল এড়াতে সহায়তা করা: এমন একটি মেশিন কেনা যা সহনশীলতা ধরে রাখতে পারে না, এবং এমন একটি মেশিন কেনা যা আপনি যে পণ্যগুলি চালান তার জন্য অতিরিক্ত-নির্দিষ্ট।
স্ট্র্যান্ডিংয়ের সময় ক্রস সেকশন জ্যামিতি কীভাবে তৈরি হয়
স্ট্র্যান্ডিং একাধিক একক তামার তার নেয় এবং সেগুলিকে একটি কেন্দ্রীয় অক্ষের চারপাশে একটি হেলিকাল প্যাটার্নে রাখে। ফলস্বরূপ বান্ডিলের একটি ক্রস বিভাগ রয়েছে যা একটি নিখুঁত বৃত্ত নয়। তারের বিন্যাস, স্তরের সংখ্যা এবং কম্প্যাকশন স্তর প্রকৃত ক্রস বিভাগীয় এলাকা এবং কন্ডাকটরের বাইরের খাম নির্ধারণ করে।
তিনটি জ্যামিতিক পদ অন্য যেকোন থেকে বেশি গুরুত্বপূর্ণ:
- লেয়ার দৈর্ঘ্য কোরের চারপাশে একটি তারের একটি সম্পূর্ণ হেলিকাল মোড়ানোর জন্য অক্ষীয় দূরত্ব। একটি সংক্ষিপ্ত স্তরের দৈর্ঘ্য হেলিক্স কোণ বাড়ায় এবং কন্ডাকটরকে আরও নমনীয় করে তোলে তবে ঘর্ষণ এবং পৃষ্ঠের ক্ষতির ঝুঁকি বাড়ায়।
- লেয়ার প্যাটার্ন প্রতিটি স্তরে কতগুলি তার রয়েছে তা বর্ণনা করে। একটি কেন্দ্রীভূত নির্মাণের জন্য, একটি একক স্তরে তারের সংখ্যা সাধারণত পূর্ববর্তী সমস্ত স্তরের তার এবং মূল তারের যোগফল। উদাহরণস্বরূপ, একটি 7-তারের কন্ডাক্টরের 1 কোর তার এবং প্রথম স্তরে 6টি রয়েছে।
- কম্প্যাকশন একটি ফর্মিং ডাই মাধ্যমে আটকে থাকা বান্ডিল পাস করে বাইরের ব্যাস একটি হ্রাস. কম্প্যাকশন কপার ফিল ফ্যাক্টর বাড়ায় কিন্তু কন্ডাক্টরকে শক্ত করে।
ফিল ফ্যাক্টর হল নির্মাণ তুলনা করার একটি দ্রুত উপায়। একটি নন-কম্প্যাক্টেড 7-ওয়্যার কন্ডাক্টরের একটি ফিল ফ্যাক্টর প্রায় 0.78 থাকে, যখন একটি কম্প্যাক্টেড সংস্করণ 0.92 বা তার বেশি হতে পারে। ট্রেড-অফ হল যে কমপ্যাকশন তামার অবশিষ্ট স্ট্রেস বাড়ায় এবং প্রায়শই একটি ফলো-আপ অ্যানিলিং পদক্ষেপের প্রয়োজন হয়।
তুলনা করা মেশিন পরিবার: কোন প্রকার টাইট ক্রস বিভাগ প্রদান করে
আপনি যে মেশিন পরিবারটি বেছে নিয়েছেন সেটির ক্রস সেকশনের উপর সরাসরি প্রভাব রয়েছে যা আপনি অর্জন করতে পারেন। প্রতিটি প্রকারের একটি আলাদা টেনশন প্রোফাইল, ঘূর্ণন প্রক্রিয়া এবং গতি পরিসীমা রয়েছে। নীচের টেবিলটি তামার স্ট্র্যান্ডিংয়ে ব্যবহৃত চারটি প্রধান পরিবারের জন্য একটি দ্রুত তুলনা দেয়।
| মেশিনের ধরন | সাধারণ গতি পরিসীমা | ক্রস সেকশন নিয়ন্ত্রণ | সেরা ফিট অ্যাপ্লিকেশন |
|---|---|---|---|
| বাঞ্চিং মেশিন | 5000–8000 rpm | সূক্ষ্ম তারের জন্য ভাল, কিন্তু ব্যাস টান সঙ্গে পরিবর্তিত হতে পারে. | UL তার, সূক্ষ্ম নমনীয় কর্ড |
| অনমনীয় ফ্রেম stranding | 200-600 rpm | চমৎকার মাত্রিক স্থায়িত্ব, কিন্তু ধীর. | বড় পাওয়ার তার |
| টিউবুলার স্ট্র্যান্ডিং | 1500–4000 rpm | মাঝারি নিয়ন্ত্রণ, মাঝারি তারের আকারের জন্য ভাল। | নমনীয় কর্ড, নিয়ন্ত্রণ তারের |
| প্ল্যানেটারি স্ট্র্যান্ডিং | 100-500 rpm | খুব সুনির্দিষ্ট, বিশেষ করে বিশেষ তারের জন্য। | মহাকাশ, হাই-এন্ড ডেটা কেবল |
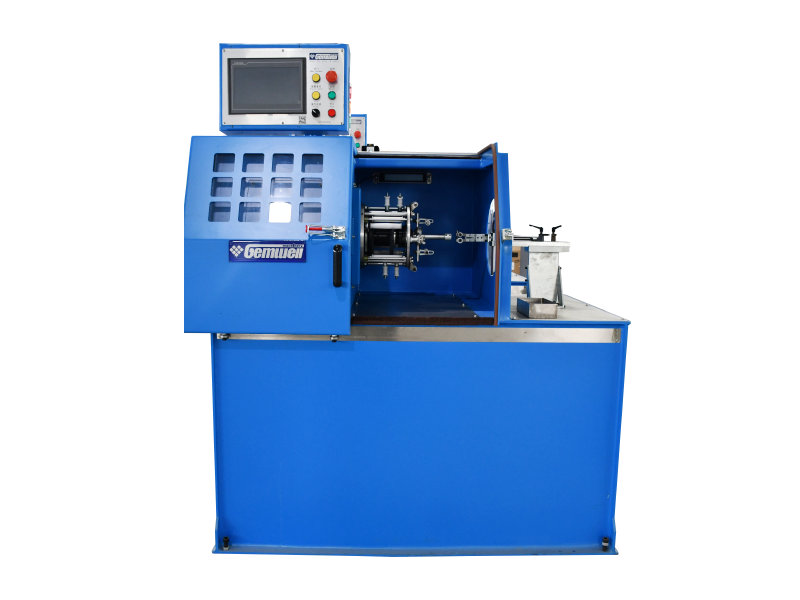
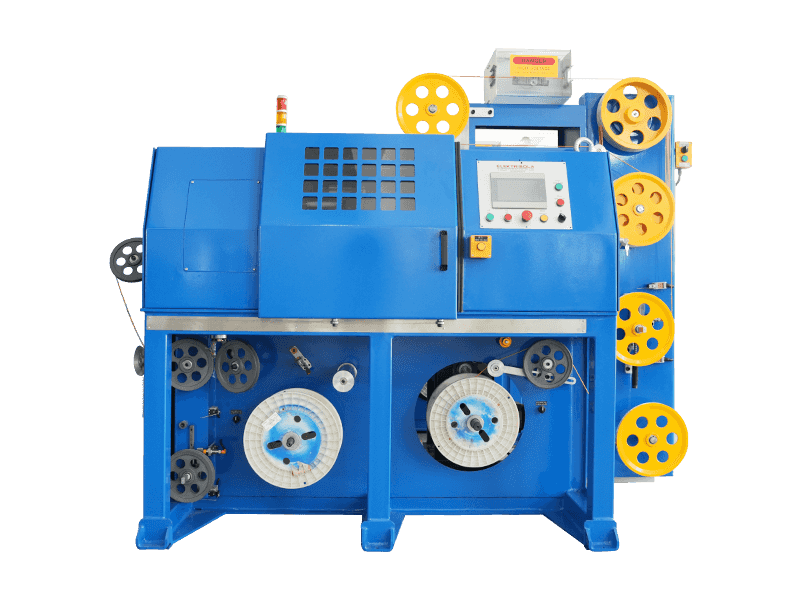
মাঝারি আকারের তামার কন্ডাক্টর এবং সাধারণ তারের উত্পাদনের জন্য, ক্যান্টিলিভার একক মোচড়ের পরিবার একটি ব্যবহারিক মধ্যম স্থল অফার করে। এই মেশিনগুলি সমগ্র মোচড়ের চক্রের মাধ্যমে একটি স্থিতিশীল উত্তেজনা পথ বজায় রাখে, যা পুনরাবৃত্তিযোগ্য ক্রস সেকশন ধরে রাখার চাবিকাঠি। একটি উদাহরণ হল একটি ডিফারেনশিয়াল-স্পিড টেকআপ টাইপ ক্যান্টিলিভার সিঙ্গেল টুইস্টিং মেশিন টেকআপ পুলি ছাড়াই , টেকআপ সাইডে টেনশন শিফটের কারণে ব্যাসের তারতম্য দূর করার জন্য ডিজাইন করা হয়েছে।
 ক্যাপস্টান পুলি ছাড়াই ডিফারেনশিয়াল-স্পীড টেক-আপ ক্যান্টিলিভার সিঙ্গেল টুইস্টিং মেশিন এই মেশিনটি একটি ডিফারেনশিয়াল ট্রান্সমিশনের মাধ্যমে স্থিতিশীল উত্তেজনা বজায় রাখে, টেকআপ-সাইড টেনশন শিফ্ট দূর করে। এটি মাঝারি আকারের কপার কন্ডাক্টরের জন্য আদর্শ যেখানে পুনরাবৃত্তিযোগ্য ক্রস-সেকশন জ্যামিতি গুরুত্বপূর্ণ। পণ্য দেখুন →
মাল্টি-পেয়ার তারের জ্যামিতিতে একটি তারের জোড়া মোচড়ানো মেশিনের ভূমিকা
একটি তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিন প্রায়ই একটি সঙ্গে বিভ্রান্ত হয় তারের জোড়া মোচড় মেশিন . তারা এক নয়। স্ট্র্যান্ডিং মেশিনটি অনেকগুলি তার থেকে একক কন্ডাক্টর তৈরি করে। একটি ওয়্যার পেয়ার টুইস্টিং মেশিন দুটি ইতিমধ্যে আটকে থাকা কন্ডাক্টর নেয় এবং একটি টাইট এবং অভিন্ন জ্যামিতি বজায় রেখে একটি জোড়ায় মোচড় দেয়।
আপনি যখন নেটওয়ার্ক ক্যাবল বা ইন্ডাস্ট্রিয়াল ইথারনেট ক্যাবল তৈরি করছেন, তখন পেয়ারের ক্রস সেকশনটি প্রতিবন্ধকতা এবং রিটার্ন লসের জন্য গুরুত্বপূর্ণ। জোড়া মোচড়ের দৈর্ঘ্য এবং প্রতিটি কন্ডাক্টরের টান ডিগ্রী সরাসরি দুটি কন্ডাক্টরের মধ্যে দূরত্বকে প্রভাবিত করে, যার ফলে ক্যাপ্যাসিট্যান্স এবং তারের প্রতিবন্ধকতা পরিবর্তন হয়। জোড়া ক্রস বিভাগে একটি ছোট ড্রিফ্ট তারেরটিকে নির্দিষ্ট পরিসরের বাইরে ঠেলে দিতে পারে।
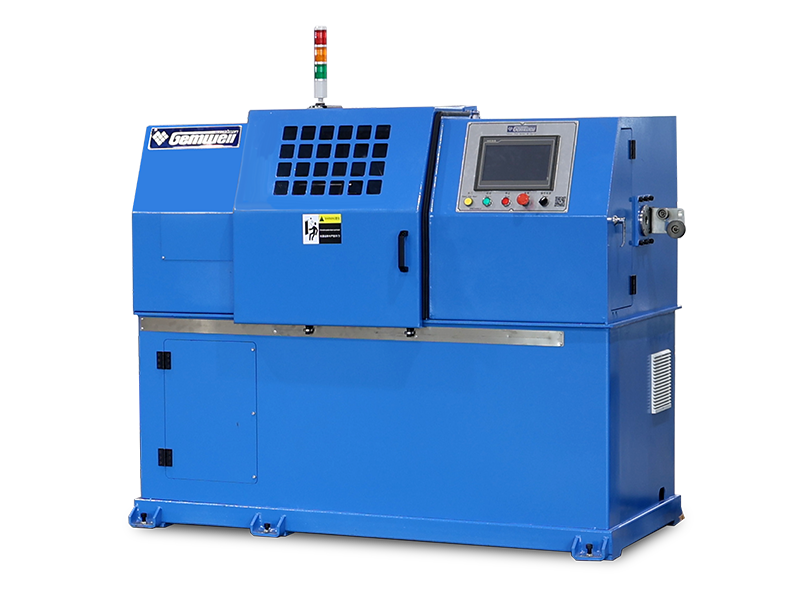
একটি ইথারনেট তারের লাইনে যেখানে জোড়া মোচড়ের ধাপটি একটি সামঞ্জস্যপূর্ণ পিচের সাথে একবারে চার জোড়া পরিচালনা করতে হবে, নেটওয়ার্ক তারের থ্রি-পিচ ইন্টিগ্রেটেড ট্রিপল টুইস্টিং মেশিন একটি সমাধান যা একটি মেশিনে একাধিক মোচড় অপারেশন একত্রিত করে। এটি একটি তামার স্ট্র্যান্ডিং মেশিনের মতো নয়, তবে এটি সমগ্র মাল্টি-পেয়ার নির্মাণ জুড়ে সুনির্দিষ্ট ক্রস সেকশন জ্যামিতির জন্য একই চাহিদা ভাগ করে।
নেটওয়ার্ক ক্যাবলের জন্য ইন্টিগ্রেটেড থ্রি-পিচ ট্রিপল টুইস্টিং মেশিন এই মেশিনটি একক, পিছনে এবং জোড়া মোচড়কে এক ইউনিটে একত্রিত করে, বহু-জোড়া তারের জন্য সুনির্দিষ্ট পিচ সামঞ্জস্য নিশ্চিত করে। এটি CAT5/CAT5E/CAT6 নেটওয়ার্ক কোর ওয়্যার প্রক্রিয়াকরণের জন্য উপযুক্ত। পণ্য দেখুন → প্রসেস ফ্যাক্টর যা প্রতিদিন ক্রস সেকশন পরিবর্তন করে
মেশিন নিজেই অর্ধেক গল্প। স্ট্র্যান্ডারে প্রবেশ করা তামার তারের ব্যাস, যান্ত্রিক কঠোরতা এবং পৃষ্ঠের অবস্থার সাথে সামঞ্জস্যপূর্ণ হতে হবে। দৈনন্দিন উৎপাদনের সবচেয়ে উপেক্ষিত কারণগুলি হল:
- কপার গ্রেড — অক্সিজেন-মুক্ত তামা এবং ETP (ইলেক্ট্রোলাইটিক শক্ত পিচ) তামার বিভিন্ন যান্ত্রিক বৈশিষ্ট্য রয়েছে। তামার উৎসের পরিবর্তন স্ট্র্যান্ডিংয়ের সময় তারগুলি কীভাবে সংকুচিত হয় এবং 0.02-0.05 মিমি চূড়ান্ত বাইরের ব্যাস পরিবর্তন করতে পারে।
- অঙ্কন এবং annealing — তারগুলিকে একটি সামঞ্জস্যপূর্ণ প্রসারণের জন্য অ্যানিল করা আবশ্যক। ড্রয়িং স্টেজ থেকে যদি তামাটি আংশিকভাবে পরিশ্রমী হয়, তবে এটি আটকে থাকা বান্ডিলে সমানভাবে প্রবাহিত হবে না এবং ক্রস বিভাগটি একটি ডিম্বাকৃতির আকার বিকশিত করবে।
- টেনশন নিয়ন্ত্রণ - প্রতিটি পৃথক তারের টান ভারসাম্যপূর্ণ হতে হবে। একটি 7-তারের নির্মাণে অসম টান বাইরের তারগুলিকে অন্যদের তুলনায় উচ্চতর করে তুলতে পারে, একটি উপবৃত্তাকার ক্রস সেকশন তৈরি করে।
- মরা অবস্থা গঠন — একটি জীর্ণ ডাই একটি অ-কেন্দ্রিক সংকুচিত পরিবাহী তৈরি করবে। সময়ের সাথে সাথে, ডাই ব্যাস বাড়তে থাকে এবং কমপ্যাকশন অনুপাত কমে যায়। প্রতি 500 চলমান ঘন্টায় একটি ডাই পরিমাপ করা উচিত এবং ব্যাস 0.01 মিমি-এর বেশি বাড়লে প্রতিস্থাপন করা উচিত।
0.75 mm² নমনীয় কন্ডাক্টর তৈরির একটি কেবল প্ল্যান্টের একটি বাস্তব উদাহরণ: যখন ফর্মিং ডাই 0.02 মিমি পরিধান করা হয়, তখন পরিমাপ করা ক্রস বিভাগীয় এলাকা প্রায় 2.3% কমে যায় এবং ডিসি প্রতিরোধ 2% বৃদ্ধি পায়। যে একা একটি প্রসাধনী গ্রহণযোগ্য তারের ব্যর্থ করতে যথেষ্ট.
ইন-লাইন গুণমান পরীক্ষা এবং ক্রস সেকশন ত্রুটি
আপনি একটি ভাল ক্রস বিভাগে আপনার পথ পরিদর্শন করতে পারবেন না. আপনাকে এটি তৈরি করতে হবে এবং রিয়েল টাইমে এটি পর্যবেক্ষণ করতে হবে। আধুনিক লাইন লেজার ব্যাস গেজ, ক্যাপাসিট্যান্স পরিমাপ সরঞ্জাম, এবং উচ্চ গতির ক্যামেরা ব্যবহার করে। নীচের সারণীটি সর্বাধিক সাধারণ ত্রুটিগুলি, তাদের মূল কারণগুলি এবং অপারেটরদের সংশোধনমূলক ব্যবস্থা গ্রহণ করা উচিত তালিকাভুক্ত করে৷
| খুঁত | মূল কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| ওভাল ক্রস অধ্যায় | অসম তারের টান বা জীর্ণ গঠন ডাই | প্রতিটি তারের পথে উত্তেজনা ক্যালিব্রেট করুন; পরিমাপ এবং ডাই প্রতিস্থাপন |
| বাইরের স্তরে শিথিলতা | বাইরের তারের পিছনে অপর্যাপ্ত টান | বাইরের তারের পেঅফ রিলে টান বাড়ান |
| ব্যাস একটি রিল উপর প্রবাহ | পেঅফ রিলের ব্যাস কমে যাওয়ার সাথে সাথে টান পরিবর্তন করা | একটি টেনশন-ক্ষতিপূরণ প্রদান ব্যবস্থা ব্যবহার করুন |
| সারফেস স্ক্র্যাচ | নম বা গাইড কপিকল উপর রুক্ষ যোগাযোগ পৃষ্ঠতল | পোলিশ বা যোগাযোগ পৃষ্ঠতল প্রতিস্থাপন; ভারবহন অবস্থা পরিদর্শন |
অটোমেশন, পিএলসি কন্ট্রোল, এবং আধুনিক লাইনে ডেটা লগিং
আধুনিক তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিনগুলি বন্ধ-লুপ বক্স হওয়া উচিত নয়। একটি ভাল লাইন অপারেটরকে ক্রস সেকশনকে প্রভাবিত করে এমন ক্রিটিক্যাল প্যারামিটারগুলির লাইভ ভিজিবিলিটি দেয়: প্রতি তারের টান, প্রকৃত লেয়ার দৈর্ঘ্য, ডাই প্রেসার তৈরি করা এবং লাইনের গতি। একটি পরিষ্কার এইচএমআই সহ একটি পিএলসি আপনাকে প্রতিটি পণ্যের জন্য রেসিপি সংরক্ষণ করতে এবং সেকেন্ডের মধ্যে স্মরণ করতে দেয়।
ডেটা লগিং শুধুমাত্র সমস্যা সমাধানের জন্য নয়। এটি একটি ব্যবস্থাপনা টুল। যদি মেশিনটি প্রতি 10 মিটার তারের জন্য ক্রস সেকশন পরিমাপ লগ করে, আপনি প্রবণতা ট্র্যাক করতে পারেন এবং ভবিষ্যদ্বাণী করতে পারেন যে কখন একটি ডাই প্রবাহিত হতে চলেছে। এই সক্রিয় পদ্ধতির তারের একটি বড় ব্যাচ নষ্ট হতে বাধা দেয়।
একটি সিস্টেমে যা একাধিক মোচড়ের ধাপগুলিকে একত্রিত করে, যেমন নেটওয়ার্ক তারের থ্রি-পিচ ইন্টিগ্রেটেড ট্রিপল টুইস্টিং মেশিন , অটোমেশন সব বিভাগ সিঙ্ক্রোনাইজ রাখার একমাত্র ব্যবহারিক উপায় হয়ে ওঠে। স্বয়ংক্রিয় উত্তেজনা ক্ষতিপূরণ ছাড়া, একটি বিভাগে পরিবর্তন লক্ষ্যমাত্রা বন্ধ পুরো তারের টান.
নেটওয়ার্ক ক্যাবলের জন্য ইন্টিগ্রেটেড থ্রি-পিচ ট্রিপল টুইস্টিং মেশিন এই মেশিনটি একক, পিছনে এবং জোড়া মোচড়কে এক ইউনিটে একত্রিত করে, বহু-জোড়া তারের জন্য সুনির্দিষ্ট পিচ সামঞ্জস্য নিশ্চিত করে। এটি CAT5/CAT5E/CAT6 নেটওয়ার্ক কোর ওয়্যার প্রক্রিয়াকরণের জন্য উপযুক্ত। পণ্য দেখুন → আপনার উত্পাদন লাইনের জন্য একটি কনফিগারেশন কীভাবে চয়ন করবেন
একটি তামার তারের স্ট্র্যান্ডিং ক্রস সেকশন মেশিন নির্বাচন করা একটি সিদ্ধান্ত যা আপনি এখন যে পণ্যগুলি চালান এবং যে পণ্যগুলি আপনি আগামী তিন বছরে চালানোর পরিকল্পনা করছেন তার উপর ভিত্তি করে হওয়া উচিত। নিম্নলিখিত চেকলিস্টটি আপনাকে কেনার আগে জিজ্ঞাসা করা মূল প্রশ্নগুলির সংক্ষিপ্ত বিবরণ দেয়৷
- স্ট্র্যান্ড করার জন্য আপনার প্রয়োজন সবচেয়ে ছোট এবং বৃহত্তম কন্ডাকটর সাইজ কি? তারের ব্যাসের পরিসীমা যা মেশিনটি পরিচালনা করতে পারে তা নির্ধারণ করে আপনার একটি বাঞ্চিং মেশিন, একটি কঠোর ফ্রেম স্ট্র্যান্ডার, বা একটি ক্যান্টিলিভার সিঙ্গেল টুইস্টিং মেশিন প্রয়োজন কিনা।
- আপনার গ্রাহকরা আশা করে সবচেয়ে খারাপ-কেস লে লেংথ সহনশীলতা কী? স্বয়ংচালিত তারের জন্য, দৈর্ঘ্যে ±5% সহনশীলতা সাধারণ। ডেটা কেবলগুলির জন্য, সহনশীলতা আরও শক্ত হতে পারে।
- আপনার কি একই লাইনে কম্প্যাকশন দরকার, নাকি কমপ্যাকশন একটি পৃথক ধাপ? আপনি যদি কমপ্যাক্ট করার পরিকল্পনা করেন, তাহলে মেশিনটিকে একটি গঠনকারী ডাই মিটমাট করতে এবং সংশ্লিষ্ট পিছনের টান বজায় রাখতে সক্ষম হতে হবে।
- আপনার প্রত্যাশিত পরিবর্তন ফ্রিকোয়েন্সি কি? আপনি যদি বিভিন্ন আকারের কন্ডাক্টর চালান, একটি দ্রুত-পরিবর্তন ডাই হেড এবং সামঞ্জস্যযোগ্য লে লেংথ সিস্টেম সহ একটি মেশিন প্রতি শিফটে ঘন্টা বাঁচাবে।
- স্থানীয়ভাবে বিক্রয়োত্তর সহায়তার কোন স্তর পাওয়া যায়? একটি মেশিন যা পরিচর্যা করা কঠিন একটি পুনরাবৃত্ত খরচ। খুচরা অংশের প্রাপ্যতা এবং নথিভুক্ত রক্ষণাবেক্ষণ পদ্ধতির জন্য জিজ্ঞাসা করুন।
রক্ষণাবেক্ষণের অভ্যাস যা ক্রস বিভাগের নির্ভুলতা স্থিতিশীল রাখে
প্রথম দিনে যে যন্ত্রটি সহনশীলতা ধরে রাখে তা এক হাজার দিনে ধরে রাখবে না যদি না আপনি এটি বজায় রাখেন। তিনটি রক্ষণাবেক্ষণের অভ্যাস ক্রস বিভাগের মানের উপর সবচেয়ে বেশি প্রভাব ফেলে:
- ধনুক এবং গাইড পুলি প্রতিদিন পরিষ্কার করা। তামার ধুলো এবং অবশিষ্ট লুব্রিকেন্ট এই পৃষ্ঠগুলিতে জমা হয় এবং মাইক্রো-স্ক্র্যাচ তৈরি করে। প্রতি শিফটে দশ মিনিটের ওয়াইপ-ডাউন হল সস্তা বীমা।
- টান ক্রমাঙ্কন সাপ্তাহিক চেক. প্রতিটি তারের পথের টান অবশ্যই রেফারেন্স মানের সাথে মেলে। উত্তেজনায় 3-5% একটি প্রবাহ দৃশ্যত ক্রস বিভাগ পরিবর্তন করতে পারে।
- গঠনের মাসিক পরিদর্শন মারা যায়। একটি ক্যালিব্রেটেড পিন গেজ দিয়ে ডাই খোলার পরিমাপ করুন। যদি ওপেনিং 0.01 মিমি-এর বেশি বৃদ্ধি পায়, তবে ডাইটি প্রতিস্থাপনের জন্য দায়ী।
কিভাবে গতি, টান, এবং লেন্থ লেন্থ ইন্টারঅ্যাক্ট করে তার গভীরতর বোঝার জন্য, আপনি পর্যালোচনা করতে পারেন উচ্চ গতির স্ট্র্যান্ডিং মেশিনের প্রযুক্তিগত বৈশিষ্ট্য আমাদের কোম্পানির সংবাদ বিভাগে। নিবন্ধটি ব্যাখ্যা করে যে কীভাবে এই পরামিতিগুলি চূড়ান্ত জ্যামিতিকে প্রভাবিত করে এবং অপারেটরদের জন্য ব্যবহারিক সুপারিশ দেয়।
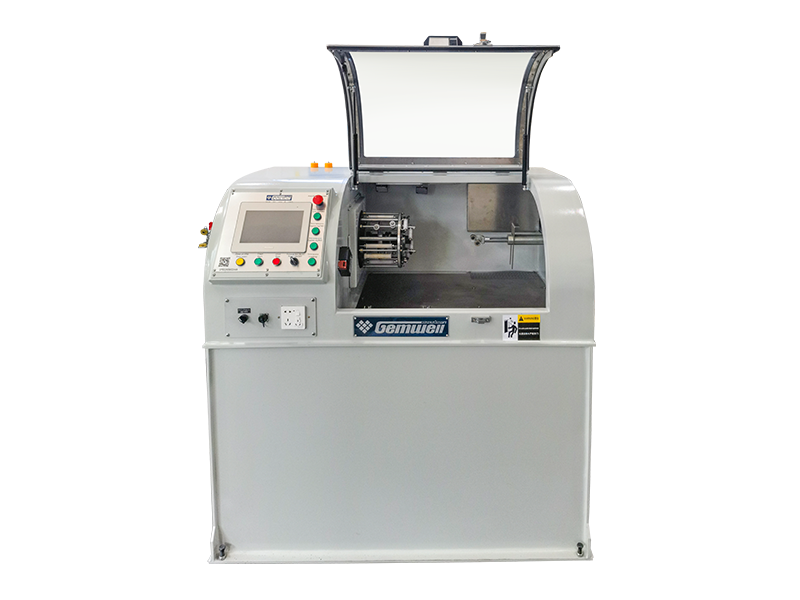
আরেকটি মেশিনের ধরন যা রক্ষণাবেক্ষণের বোঝা কমায় বাহ্যিক সীসা পুলি এবং পাওয়ার টেকআপ সহ লাইটওয়েট ওয়ান-পিস ক্যান্টিলিভার সিঙ্গেল টুইস্টিং মেশিন . এই নকশাটি একটি পৃথক টেকআপ পুলির প্রয়োজনীয়তা দূর করে, যা উত্তেজনার বৈচিত্র্যের একটি বড় উত্স সরিয়ে দেয় এবং রক্ষণাবেক্ষণকে সহজ করে।
লাইট-ডিউটি ইন্টিগ্রেটেড ক্যান্টিলিভার সিঙ্গেল টুইস্টিং মেশিন সঙ্গে এক্সটার্নাল ক্যাপস্টান এই লাইটওয়েট ডিজাইনটি ক্যান্টিলিভার এবং বাহ্যিক ক্যাপস্টানকে একীভূত করে, রক্ষণাবেক্ষণকে সহজ করে এবং উত্তেজনা প্রকরণ হ্রাস করে। এটি স্থিতিশীল পরিবাহী জ্যামিতি প্রয়োজন সাধারণ-উদ্দেশ্য তারের উত্পাদনের জন্য উপযুক্ত। পণ্য দেখুন → প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি তামার স্ট্র্যান্ডিং মেশিনের কি ক্রস সেকশন সহনশীলতা রাখা উচিত?
বেশিরভাগ সাধারণ-উদ্দেশ্যের তারের জন্য, যখন কন্ডাকটরটিকে রিল বরাবর একই অবস্থানে পরিমাপ করা হয় তখন বাইরের ব্যাস সহনশীলতা ±0.05 মিমি হওয়া উচিত। খুব সূক্ষ্ম তারের জন্য, যেমন উচ্চ-ফ্লেক্স তারে 0.2 মিমি স্ট্র্যান্ড, ±0.03 মিমি সহনশীলতা আরও বাস্তবসম্মত এবং অত্যন্ত স্থিতিশীল টান সহ একটি মেশিনের প্রয়োজন।
একটি তারের জোড়া পেঁচানো মেশিন কি একটি স্ট্র্যান্ড বাঞ্চিং মেশিনের মতো?
না। একটি তারের জোড়া মোচড়ানো মেশিন দুটি ইতিমধ্যে গঠিত কন্ডাক্টরকে জোড়ায় জোড়ায় মোচড় দেয়। একটি স্ট্র্যান্ড বাঞ্চিং মেশিন অনেকগুলি পৃথক তার নেয় এবং একটি একক কন্ডাক্টর তৈরি করে। দুটি মেশিন তারের উত্পাদন প্রক্রিয়ার বিভিন্ন পর্যায়ে রয়েছে।
কম্প্যাকশন কেন আটকে থাকা পরিবাহীর বাইরের ব্যাস পরিবর্তন করে?
কম্প্যাকশন পৃথক তারগুলিকে একত্রে কাছাকাছি ঠেলে দেয় এবং তাদের মধ্যে ফাঁকগুলি পূরণ করে। এটি একই তামার ক্রস বিভাগের জন্য খামের ব্যাস হ্রাস করে। উদাহরণ স্বরূপ, 1.5 মিমি² কপার এলাকা সহ একটি 7-তারের কন্ডাক্টর কম্প্যাকশনের আগে 1.68 মিমি ব্যাস এবং কম্প্যাকশনের পরে 1.55 মিমি পরিমাপ করতে পারে।
স্ট্র্যান্ডিংয়ের পরে বৃত্তাকার ক্রস বিভাগের পরিবর্তে ডিম্বাকৃতির কারণ কী?
সবচেয়ে সাধারণ কারণ হল পৃথক তারের উপর অসম টান। যদি তারের টান এক ববিন থেকে অন্য ববিনে পরিবর্তিত হয়, তবে কিছু তার অন্যদের চেয়ে উঁচুতে বসবে। তারের তারপর একটি ডিম্বাকৃতি আকৃতি তৈরি করে একটি অফ-সেন্টার উপায়ে ফর্মিং ডাই এর মধ্য দিয়ে যাবে। একটি দ্বিতীয় কারণ একটি অ-গোলাকার খোলার সঙ্গে একটি জীর্ণ গঠন ডাই হয়.
কত ঘন ঘন ফর্মিং ডাইস একটি stranding লাইন প্রতিস্থাপিত করা উচিত?
কোন একক উত্তর নেই, কিন্তু একটি বাস্তব নিয়ম হল প্রতি 500 অপারেটিং ঘন্টায় ডাই ওপেনিং পরিমাপ করা। যদি খোলার অংশটি 0.01 মিমি-এর বেশি বৃদ্ধি পায়, তাহলে ডাইটি প্রতিস্থাপন করুন। 24/7 চলমান একটি লাইনের জন্য, এর অর্থ তারের কঠোরতা এবং গতির উপর নির্ভর করে প্রতি 4-8 সপ্তাহে হতে পারে।
একই মাল্টি-পেয়ার তারের ভিতরে জোড়ার মধ্যে টুইস্ট পিচ কেন আলাদা?
জোড়ার মধ্যে ক্রসস্টাল কমাতে ইচ্ছাকৃতভাবে বিভিন্ন টুইস্ট পিচ ব্যবহার করা হয়। ইথারনেট ক্যাবলে, চার জোড়ার প্রায়ই চারটি ভিন্ন লেয়ার দৈর্ঘ্য থাকে। যে মেশিনটি এই কেবলগুলি তৈরি করে তাকে অবশ্যই প্রতিটি জোড়াকে স্বাধীনভাবে সেট করতে এবং পুরো দৈর্ঘ্য জুড়ে পিচকে স্থিতিশীল রাখতে সক্ষম হতে হবে৷
 সম্পর্কিত পণ্যসমূহ